这个计算器有什么用
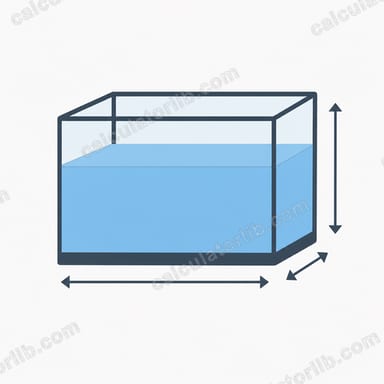
树脂模具容积计算器能帮你算出灌满一个矩形(长方体)模具需要多少浇铸树脂。只要输入模具内腔的长、宽、深,再选择想灌到几分满,工具就会给出以毫升和升为单位的体积,以及大约多少克的树脂重量。这样你就能一次配对用量,既不会浪费材料,也不会浇到一半发现树脂不够。
使用方法
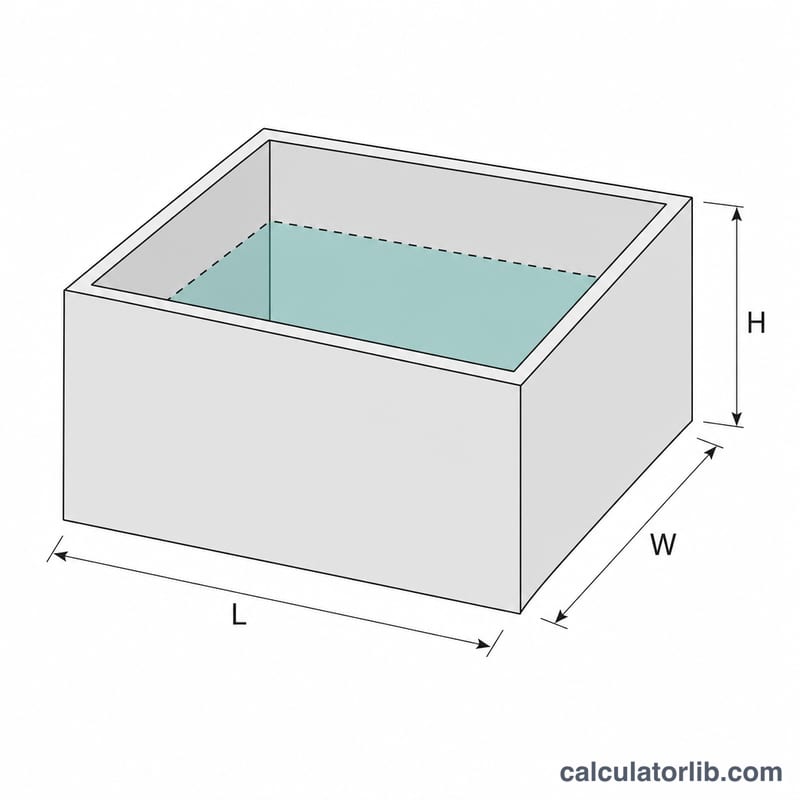
先用厘米量出模具内腔的尺寸,分别填入长度、宽度和高度/深度。如果要灌满,把填充比例设为 100%;如果只想灌一部分(比如杯垫底层),就调低一些。树脂密度一栏默认是 1.1 g/mL,这是环氧树脂的常见值,聚酯树脂和 UV 树脂也接近这个数;如果你所用树脂的说明书上标注了不同数值,照着改即可。点击计算,就能看到体积和重量。
公式说明
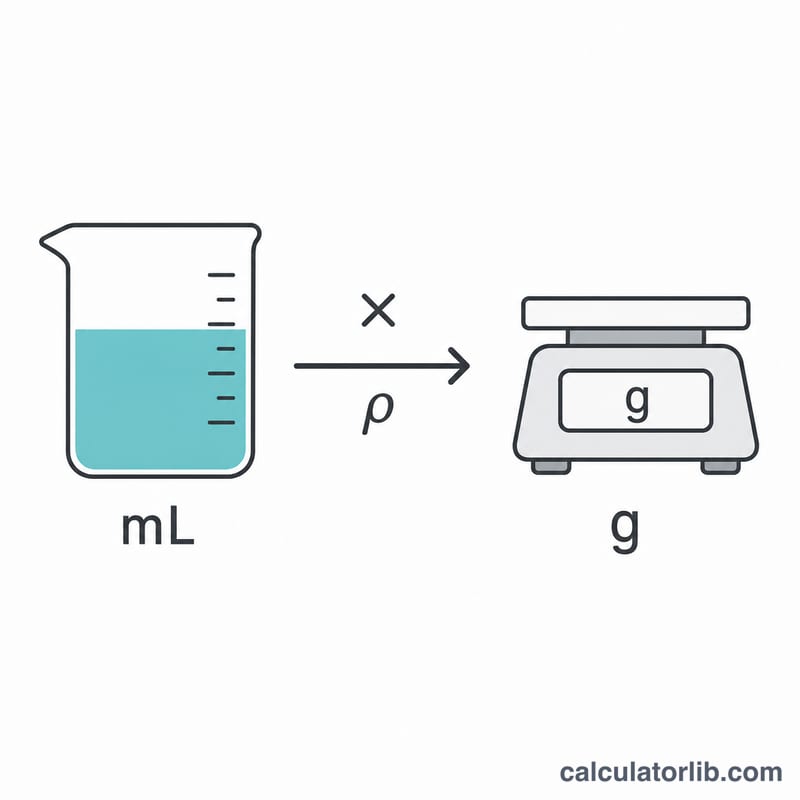
由于 1 立方厘米正好等于 1 毫升,所以长方体内腔的体积就是长 × 宽 × 高(单位均为厘米)。再乘以填充比例(填充% ÷ 100)来处理只灌一部分的情况。质量则等于体积 × 密度:
$$\text{树脂克数} = \text{体积(mL)} \times \text{密度}$$掺入颜料或填料会让密度略有变化,因此重量仅供参考。
实例演算
有一个托盘模具,长 20 cm、宽 15 cm、深 2 cm,用 1.1 g/mL 的环氧树脂灌到 100% 满。体积 =
$$20 \times 15 \times 2 \times 1.0 = 600 \text{ mL}$$(即 0.6 L)。树脂重量 =
$$600 \times 1.1 = 660 \text{ g}$$也就是说,你大约需要调配 660 g 的树脂 + 固化剂总量。
树脂密度与混合比例概览
密度可将模具的体积换算为所需树脂的重量。下列数值为近似的典型范围,并非精确规格。请始终以制造商的技术数据表(TDS)为准,因为不同品牌的配方各不相同。
| 树脂类型 | 典型密度(g/mL) | 典型混合比例(按体积) |
|---|---|---|
| 标准台面环氧树脂 | ~1.1 | 1:1(树脂:固化剂) |
| 深浇注环氧树脂 | ~1.05–1.1 | 2:1(树脂:固化剂) |
| UV树脂 | ~1.1–1.15 | 单组分,无需混合(用紫外光固化) |
| 聚酯浇注树脂 | ~1.1–1.2 | 树脂加少量催化剂,具体用量见数据表 |
| 聚氨酯浇注树脂 | ~1.05–1.15 | 1:1(A组分:B组分) |
请注意,混合比例可能以体积或重量给出,二者不可互换,因为树脂和固化剂的密度不同。请以产品数据表中注明的比例依据为准。
订购与浇注树脂的实用技巧
- 预留余量。 多混合约5–10%,以弥补留在混合杯和搅拌棒上的树脂。若计算需要110 g,则应混合约116–121 g。
- 按混合比例分配。 按树脂的比例划分总量。1:1时,树脂和固化剂各取一半;2:1时,树脂取三分之二,固化剂取三分之一(若总量为100 mL,约需66.7 mL树脂和33.3 mL固化剂)。请根据数据表使用体积或重量计量。
- 深模分层浇注。 树脂在固化过程中会放热,厚层浇注可能导致过热、发黄、开裂或收缩。请不要超过数据表上的最大浇注深度,并在每层达到制造商推荐的状态后再加下一层。
- 向上取整至常用包装规格。 购买比总量更大的一档规格,以免浇注中途不够用。树脂批次事后很难无痕补加,会留下明显接缝。
- 准确测量模腔。 测量的是模腔内部尺寸,而不是模具外部尺寸。对于不规则或锥形形状,可将模腔拆分为简单几何部分分别计算体积后相加,或用水或大米填满后测量该体积。
- 检查模具是否水平。 表面不平会改变实际填充深度和最终成型形状。
- 阅读并遵循数据表。 混合时间、温度、通风条件以及防护装备(手套、护目镜)均因产品而异。
本内容仅供一般参考。请始终遵循制造商针对您所用树脂的操作说明和安全指南。
常见问题
我的模具不是矩形,还能用吗? 对于不规则形状,可以用它的外接长方体来粗略估算;或者先往模具里倒水,再量出这些水的毫升数。
需要多配一点吗? 需要——多配大约 5%~10%,用来补偿粘在搅拌杯壁上的树脂。
该用多大的密度? 大多数环氧浇铸树脂的密度在 1.0~1.2 g/mL 之间,具体数值请查阅产品的技术数据表。