這個計算器能做什麼
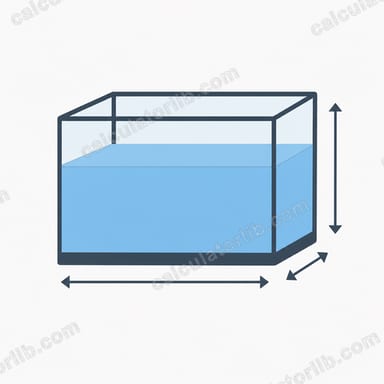
樹脂模具容量計算器能幫你算出灌滿一個長方形(立方體)模具需要多少澆鑄樹脂。只要輸入模穴內側的長、寬、深,再選擇想灌到幾分滿,工具就會回傳以毫升和公升為單位的體積,以及大約的樹脂重量(公克)。這樣你就能調出剛剛好的份量,避免做手作時調太多浪費,或是灌到一半才發現樹脂不夠。
使用方法
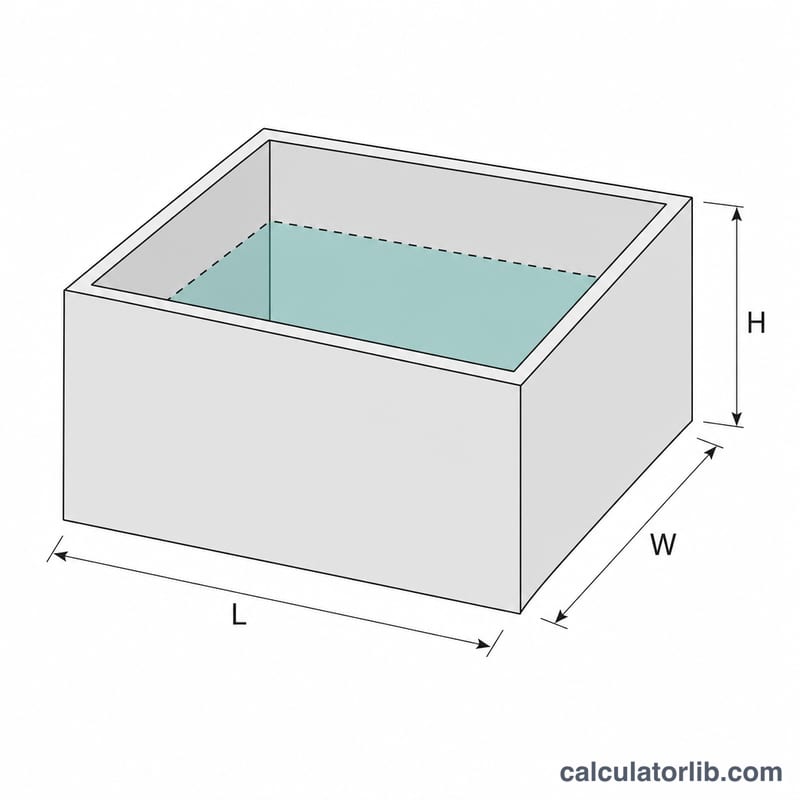
先以公分為單位量出模具的內側尺寸,依序填入「長」、「寬」與「高/深」。若要完全灌滿就把填充比例設為 100%;若只想灌一部分(例如杯墊的底層),則調低數值即可。「樹脂密度」欄位預設為 1.1 g/mL,這是環氧樹脂(Epoxy)的常見值,聚酯樹脂與 UV 膠也相去不遠。如果你手上樹脂的技術資料表(TDS)標示不同數值,再自行調整即可。最後按下計算,就能看到所需的體積與重量。
公式說明
由於 1 立方公分(cm³)正好等於 1 毫升(mL),所以長方形模穴的體積就是「長 × 寬 × 高」(單位皆為公分)。接著再乘上填充比例(填充% ÷ 100)來換算部分灌注的情況。重量則是體積 × 密度:$$\text{樹脂重量(g)} = \text{體積(mL)} \times \text{密度}$$。由於加入色精或填料會略微改變密度,因此重量僅供參考估算。
實際範例
假設有一個托盤模具,長 20 公分、寬 15 公分、深 2 公分,要以密度 1.1 g/mL 的環氧樹脂灌到 100% 滿。體積 $$= 20 \times 15 \times 2 \times 1.0 = 600 \text{ 毫升} \ (0.6 \text{ 公升})$$。樹脂重量 $$= 600 \times 1.1 = 660 \text{ 公克}$$。也就是說,你需要調出大約 660 公克的樹脂與硬化劑總量。
常見問答
我的模具不是長方形,還能用嗎?遇到不規則形狀時,可以用最小外接長方體(bounding box)來概略估算;或者更準確的方法是把模具裝滿水,再量出這些水的毫升數即可。
需要多調一點嗎?建議多調約 5~10%,用來補足殘留在調膠杯壁上的樹脂。
該用什麼密度?大多數環氧澆鑄樹脂的密度介於 1.0~1.2 g/mL;確切數值請查閱該產品的技術資料表(TDS)。
常見樹脂密度與混合比例
密度可將模具的體積換算為所需樹脂的重量。下列數值為大致的典型範圍,並非精確規格。由於不同品牌的配方各異,請務必以您所用產品的製造商技術資料表(TDS)為準。
| 樹脂類型 | 典型密度(g/mL) | 典型混合比例(依體積) |
|---|---|---|
| 標準桌面環氧樹脂 | ~1.1 | 1:1(樹脂:硬化劑) |
| 深澆型環氧樹脂 | ~1.05–1.1 | 2:1(樹脂:硬化劑) |
| UV 樹脂 | ~1.1–1.15 | 單組分,無需混合(以紫外線照射固化) |
| 聚酯鑄造樹脂 | ~1.1–1.2 | 樹脂加少量觸媒,依資料表所載比例 |
| 聚氨酯鑄造樹脂 | ~1.05–1.15 | 1:1(A 劑:B 劑) |
請注意,混合比例可能以體積或重量表示,而由於樹脂與硬化劑的密度不同,兩者並不能互換。請依產品資料表所載的比例基準進行配製。
訂購與澆注樹脂的實用建議
- 預留餘量。多調配約 5–10% 的樹脂,以補足沾附在混合杯與攪拌棒上的部分。若計算需要 110 g,則應調配約 116–121 g。
- 依混合比例分配。依樹脂的比例劃分總量。1:1 時,樹脂與硬化劑各取一半;2:1 時,樹脂取三分之二、硬化劑取三分之一(若總量為 100 mL,約需樹脂 66.7 mL、硬化劑 33.3 mL)。依資料表採用體積或重量計量。
- 深模分層澆注。樹脂在固化過程中會產生熱量,厚層澆注可能導致過熱、變黃、龜裂或收縮。請遵守資料表所載的最大澆注深度,並在每一層達到製造商建議的階段後,再加入下一層。
- 取整至方便購買的套件尺寸。購買比總需求量大一級的套件,以免澆注途中用量不足。樹脂批次日後不易補料,否則會留下明顯的接縫。
- 準確測量模腔。應測量模腔的內部尺寸,而非模具的外部尺寸。若為不規則或錐形形狀,可將模腔拆分為簡單的幾何部分後分別計算體積再加總,或以水或米填滿後測量其體積。
- 確認模具水平。表面不平會改變實際的注入深度與成品形狀。
- 閱讀並遵循資料表。攪拌時間、溫度、通風與防護裝備(手套、護目鏡)均因產品而異。
本內容僅供一般參考。請務必遵循您所用樹脂的製造商說明與安全指引。