पंच फोर्स कैलकुलेटर क्या है?
पंच फोर्स कैलकुलेटर यह अनुमान लगाता है कि किसी शीट मेटल में छेद पंच करने, पियर्स करने या ब्लैंक करने के लिए प्रेस को कितनी फोर्स की ज़रूरत होगी। इस फोर्स को जानकर आप सही टनेज वाला प्रेस चुन सकते हैं, उपयुक्त टूलिंग का चयन कर सकते हैं और अपनी मशीन को ओवरलोड या ख़राब होने से बचा सकते हैं। यह किसी भी डक्टाइल (नरम और लचीली) शीट सामग्री पर काम करता है, बशर्ते आपको उसकी शियर स्ट्रेंथ पता हो।
इसे कैसे इस्तेमाल करें
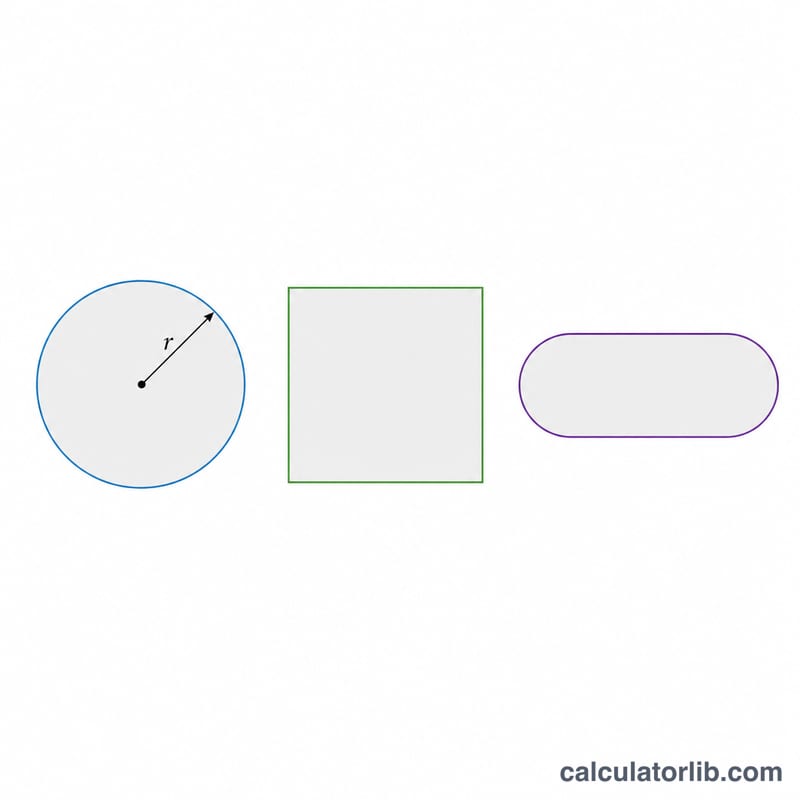
तीन मान भरें: कट परिमाप (काटी जाने वाली लाइन की कुल लंबाई, मिलीमीटर में — गोल छेद के लिए यह π × व्यास होता है), मिलीमीटर में सामग्री की मोटाई, और MPa में सामग्री की शियर स्ट्रेंथ (जो N/mm² के बराबर होती है)। कैलकुलेटर आपको ज़रूरी फोर्स किलोन्यूटन, न्यूटन और मीट्रिक टन-फोर्स में बताता है।
फॉर्मूला समझें
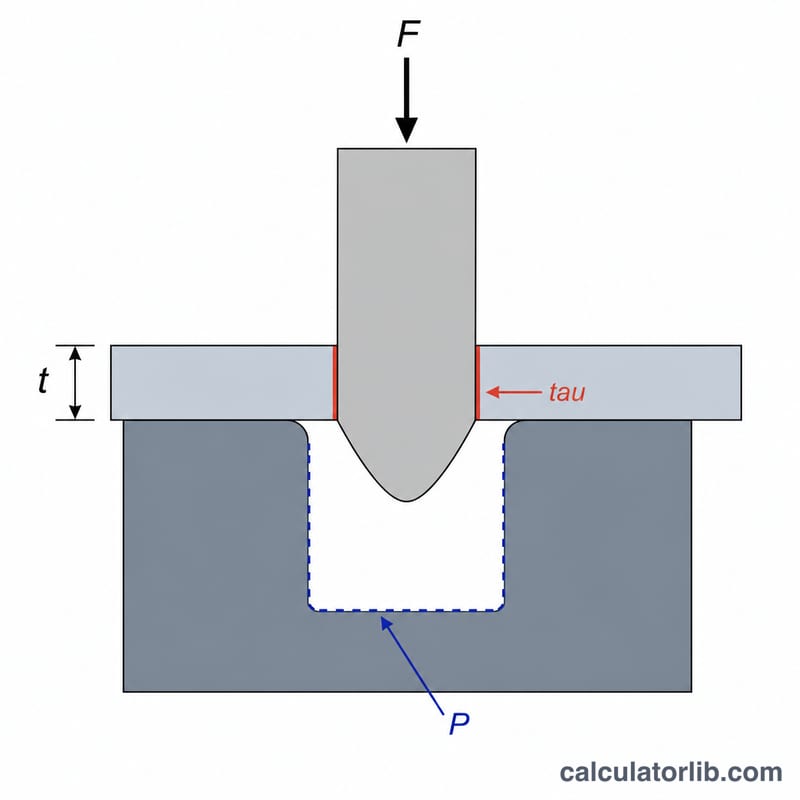
फोर्स का मॉडल है $$F = P \times t \times \tau$$ जहाँ P परिमाप है, t मोटाई है और τ शियर स्ट्रेंथ है। \(P \times t\) का गुणनफल कट शियर प्लेन का क्षेत्रफल (mm²) होता है; इसे शियर स्ट्रेंथ (N/mm²) से गुणा करने पर फोर्स न्यूटन में मिलती है। चूँकि पंचिंग में सामग्री को खींचकर तोड़ने के बजाय कट किनारे के साथ शियर (कतरना) किया जाता है, इसलिए टेन्साइल स्ट्रेंथ नहीं बल्कि शियर स्ट्रेंथ ही सही गुणधर्म है। मोटे तौर पर, माइल्ड स्टील की शियर स्ट्रेंथ लगभग 350 MPa, एल्युमिनियम की लगभग 110–170 MPa और स्टेनलेस स्टील की लगभग 520 MPa होती है।
हल किया गया उदाहरण
2 mm माइल्ड स्टील में 50 mm व्यास का छेद पंच करना (τ ≈ 350 MPa): परिमाप $$= \pi \times 50 \approx 157.08 \text{ mm}$$ फोर्स $$= 157.08 \times 2 \times 350 \approx 109{,}956 \text{ N} \approx 110 \text{ kN} \approx 11.2 \text{ टन-फोर्स}$$ 15-टन का प्रेस इसे आसानी से संभाल लेगा।
सामान्य शीट धातुओं की विशिष्ट कर्तन सामर्थ्य
पंच बल सूत्र \(F = P \times t \times \tau\) के लिए सामग्री की कर्तन सामर्थ्य \(\tau\) की आवश्यकता होती है। चूँकि 1 MPa = 1 N/mm², MPa में दिए गए मान सीधे कर्तन सामर्थ्य फ़ील्ड में दर्ज किए जा सकते हैं। एक सामान्य नियम के रूप में, कर्तन सामर्थ्य अंतिम तन्य सामर्थ्य का लगभग 0.6–0.8 गुना होती है। नीचे दिए गए आंकड़े लगभग, पूर्णांकित, सामान्य उद्देश्य के मान हैं।
| सामग्री | स्थिति / टेम्पर | लगभग कर्तन सामर्थ्य (MPa) |
|---|---|---|
| निम्न-कार्बन (सौम्य) इस्पात | एनीलड से कोल्ड-रोल्ड तक | 250–350 |
| मध्यम-कार्बन इस्पात (जैसे 1045) | एनीलड / नॉर्मलाइज़्ड | 400–550 |
| स्टेनलेस स्टील 304 | एनीलड | 450–550 |
| एल्युमीनियम 1100-O | एनीलड | ≈ 60 |
| एल्युमीनियम 5052-H32 | स्ट्रेन-हार्डened | ≈ 140 |
| एल्युमीनियम 6061-O | एनीलड | ≈ 80 |
| एल्युमीनियम 6061-T6 | सॉल्यूशन ट्रीटेड और एज्ड | ≈ 205 |
| तांबा | एनीलड से हाफ-हार्ड तक | 150–220 |
| पीतल (जैसे कार्ट्रिज पीतल) | एनीलड से हाफ-हार्ड तक | 200–300 |
| टाइटेनियम, वाणिज्यिक रूप से शुद्ध (ग्रेड 2) | एनीलड | ≈ 210–300 |
महत्वपूर्ण: कर्तन सामर्थ्य मिश्रधातु, टेम्पर, कोल्ड वर्क, मोटाई और रोलिंग दिशा के साथ काफ़ी भिन्न होती है। मान की पुष्टि हमेशा अपने सामग्री आपूर्तिकर्ता की डेटा शीट या मिल सर्टिफ़िकेट से करें। उत्पादन टूलिंग के लिए, सामग्री की भिन्नता और टूल के घिसाव को ध्यान में रखने हेतु गणना किए गए बल में सुरक्षा मार्जिन जोड़ना आम है।
बल और टनेज रूपांतरण
कैलकुलेटर पंच बल को न्यूटन (N), किलोन्यूटन (kN) और टन-बल में देता है। प्रेस क्षमता अक्सर टन (मीट्रिक टन-बल) या US शॉर्ट टन में बताई जाती है, इसलिए परिणाम की प्रेस रेटिंग से तुलना करने के लिए इन संबंधों का उपयोग करें।
| संबंध | मान |
|---|---|
| 1 kN | 1000 N |
| 1 kN | ≈ 0.10197 टन-बल (मीट्रिक) |
| 1 टन-बल (मीट्रिक) | 9.80665 kN |
| 1 US शॉर्ट टन-बल | ≈ 8.896 kN |
| 1 kN | ≈ 224.8 lbf |
त्वरित रूपांतरण उदाहरण
| बल (kN) | टन-बल (मीट्रिक) | US शॉर्ट टन-बल |
|---|---|---|
| 10 | ≈ 1.02 | ≈ 1.12 |
| 50 | ≈ 5.10 | ≈ 5.62 |
| 100 | ≈ 10.2 | ≈ 11.2 |
| 500 | ≈ 51.0 | ≈ 56.2 |
उदाहरण: \(100\ \text{kN} \times 0.10197 \approx 10.2\ \text{tf}\), और \(100\ \text{kN} \div 8.896 \approx 11.2\) US शॉर्ट टन-बल।
अक्सर पूछे जाने वाले सवाल
क्या मुझे सेफ्टी फैक्टर जोड़ना चाहिए? हाँ — इंजीनियर आमतौर पर टूल घिसाव, वर्क हार्डनिंग और घर्षण को ध्यान में रखते हुए 20–30% अतिरिक्त जोड़ते हैं।
टेन्साइल स्ट्रेंथ के बजाय शियर स्ट्रेंथ क्यों इस्तेमाल करें? पंचिंग सामग्री को शियर करके काटती है; ज़्यादातर धातुओं के लिए शियर स्ट्रेंथ टेन्साइल स्ट्रेंथ की लगभग 0.6–0.8 गुना होती है।
क्या मैं ज़रूरी फोर्स को कम कर सकता हूँ? हाँ — पंच या डाई पर शियर एंगल बनाने से कट समय के साथ फैल जाता है और पीक फोर्स कम हो जाती है।