什麼是沖壓力計算器?
沖壓力計算器可估算壓床在金屬板上沖孔、穿孔或落料時所需的力。掌握這個數值,您就能挑選噸位足夠的壓床、選用合適的模具,並避免機台過載或受損。只要知道材料的剪切強度,任何具延展性的板材都適用。
使用方法
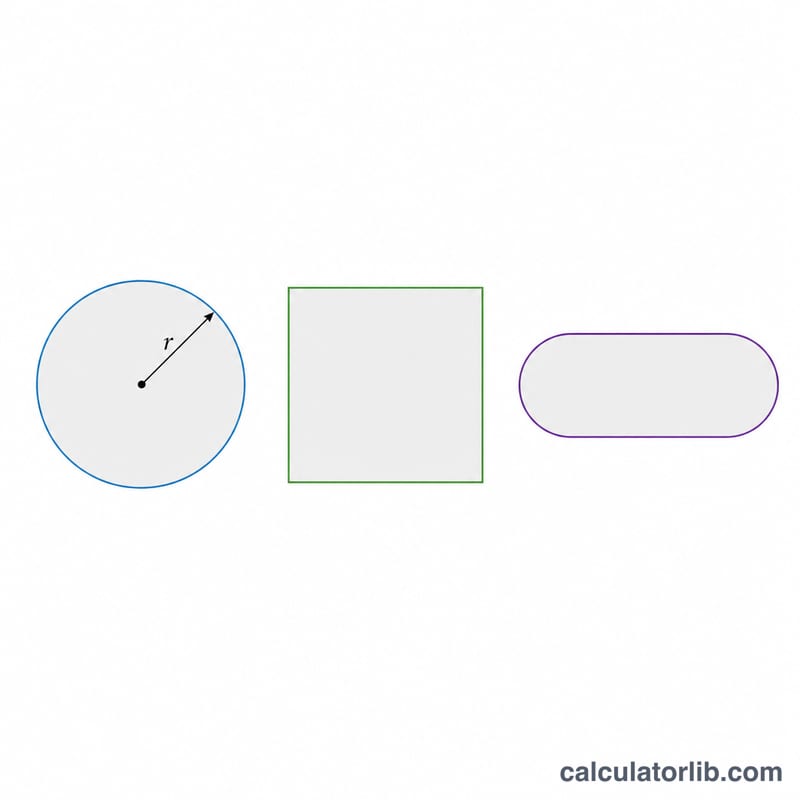
請輸入三個數值:切口周長(被切割線條的總長度,單位為公釐——圓孔即為 \(\pi \times \text{直徑}\))、以公釐為單位的板材厚度,以及材料的剪切強度(單位 MPa,等同於 N/mm²)。計算器會以千牛頓(kN)、牛頓(N)與公噸力三種單位回傳所需的力。
公式說明
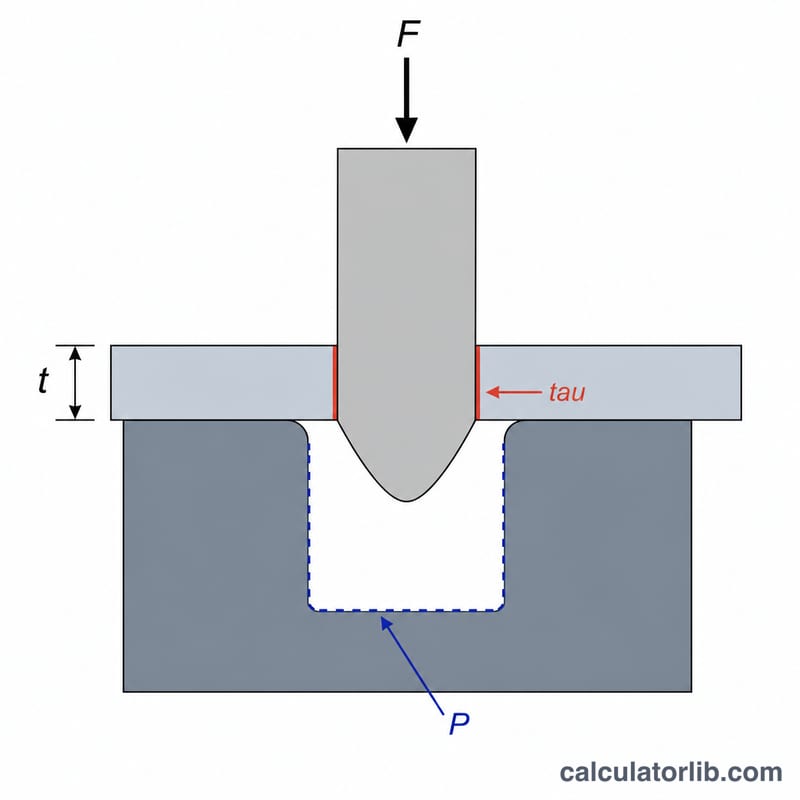
計算模型為 $$F = P \times t \times \tau$$ 其中 \(P\) 為周長、\(t\) 為厚度、\(\tau\) 為剪切強度。\(P \times t\) 的乘積即為切割剪切面的面積(mm²);再乘以剪切強度(N/mm²),便可得到以牛頓為單位的力。由於沖孔是沿著切割邊緣將材料剪斷,而非把材料拉開,因此正確的參數是剪切強度,而非抗拉強度。一般參考值:低碳鋼的剪切強度約為 350 MPa、鋁約為 110~170 MPa、不鏽鋼約為 520 MPa。
實例演算
在 2 mm 的低碳鋼板上沖一個直徑 50 mm 的孔(\(\tau \approx 350\) MPa):周長 \(= \pi \times 50 \approx 157.08\) mm。沖壓力 \(= 157.08 \times 2 \times 350 \approx 109{,}956\) N \(\approx 110\) kN \(\approx 11.2\) 公噸力。一台 15 公噸的壓床即可輕鬆勝任。
常見薄板金屬的典型剪切強度
沖壓力公式 \(F = P \times t \times \tau\) 需要材料的剪切強度 \(\tau\)。由於 1 MPa = 1 N/mm²,以 MPa 為單位的數值可直接輸入剪切強度欄位。依經驗法則,剪切強度約為極限抗拉強度的 0.6–0.8 倍。以下數值為近似、四捨五入的一般用途參考值。
| 材料 | 狀態/回火 | 約略剪切強度 (MPa) |
|---|---|---|
| 低碳(軟)鋼 | 退火至冷軋 | 250–350 |
| 中碳鋼(例如 1045) | 退火/正火 | 400–550 |
| 不鏽鋼 304 | 退火 | 450–550 |
| 鋁 1100-O | 退火 | ≈ 60 |
| 鋁 5052-H32 | 應變硬化 | ≈ 140 |
| 鋁 6061-O | 退火 | ≈ 80 |
| 鋁 6061-T6 | 固溶處理後時效 | ≈ 205 |
| 銅 | 退火至半硬 | 150–220 |
| 黃銅(例如彈殼黃銅) | 退火至半硬 | 200–300 |
| 商業純鈦(2 級) | 退火 | ≈ 210–300 |
重要事項:剪切強度會因合金、回火狀態、冷加工、厚度及軋延方向而有顯著差異。請務必以材料供應商的數據表或廠區材質證明書確認數值。對於量產模具,通常會在計算出的沖壓力上加入安全餘量,以因應材料變異與模具磨耗。
力與噸位換算
計算機會以牛頓 (N)、千牛頓 (kN) 及公噸力(tonnes-force)呈現沖壓力。壓床的額定容量常以公噸(公制噸力,metric tonne-force)或美國短噸(US short tons)表示,因此可利用以下換算關係,將計算結果與壓床額定值進行比較。
| 換算關係 | 數值 |
|---|---|
| 1 kN | 1000 N |
| 1 kN | ≈ 0.10197 公噸力(公制) |
| 1 公噸力(公制) | 9.80665 kN |
| 1 美國短噸力 | ≈ 8.896 kN |
| 1 kN | ≈ 224.8 磅力 |
快速換算範例
| 力(kN) | 公噸力(公制) | 美國短噸力 |
|---|---|---|
| 10 | ≈ 1.02 | ≈ 1.12 |
| 50 | ≈ 5.10 | ≈ 5.62 |
| 100 | ≈ 10.2 | ≈ 11.2 |
| 500 | ≈ 51.0 | ≈ 56.2 |
範例:\(100\ \text{kN} \times 0.10197 \approx 10.2\ \text{tf}\),且 \(100\ \text{kN} \div 8.896 \approx 11.2\) 美國短噸力。
常見問題
需要加上安全係數嗎?需要——工程師通常會額外增加 20~30%,以涵蓋模具磨耗、加工硬化與摩擦的影響。
為什麼用剪切強度而不用抗拉強度?沖孔是透過剪切方式切斷材料;對多數金屬而言,剪切強度大約是抗拉強度的 0.6~0.8 倍。
可以降低所需的沖壓力嗎?可以——在沖頭或模具上磨出剪切角,能讓切割隨時間分散進行,進而降低尖峰沖壓力。