什么是冲压力计算器?
冲压力计算器用于估算压力机在板材上冲孔、冲裁或落料时所需的力。掌握这个数值,你就能选配吨位足够的压力机、匹配合适的模具,避免设备超载或损坏。只要知道材料的抗剪强度,它适用于任何延展性板材。
使用方法
只需输入三个参数:切口周长(被剪切轮廓线的总长度,单位毫米——圆孔即为 \(\pi \times \text{直径}\))、板材厚度(毫米),以及材料的抗剪强度(单位 MPa,等同于 N/mm²)。计算器会同时给出以千牛、牛顿和公吨力表示的所需冲压力。
公式详解
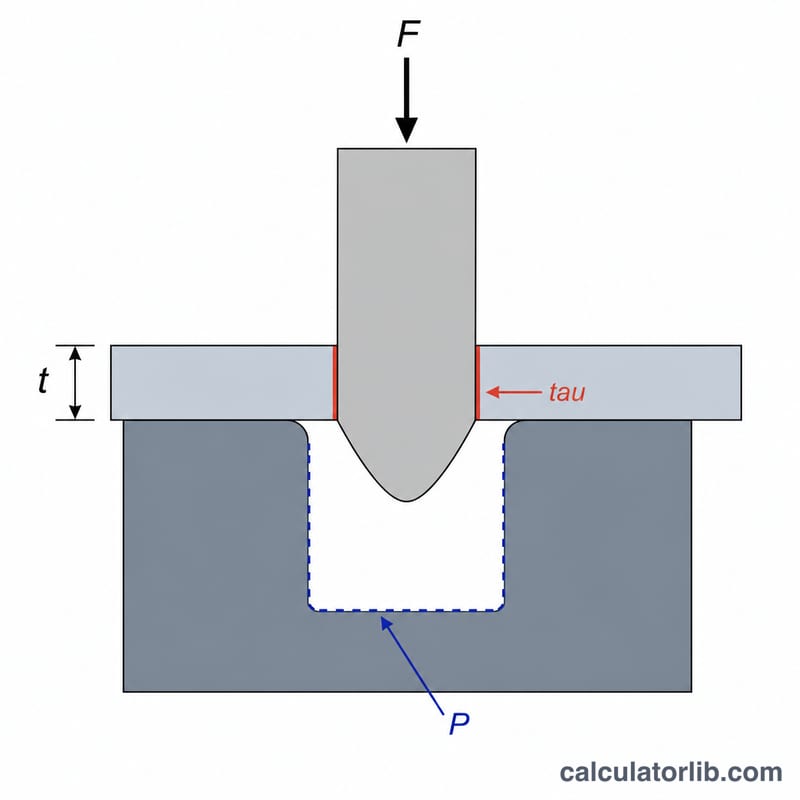
计算模型为 $$F = P \times t \times \tau$$其中 \(P\) 为周长,\(t\) 为厚度,\(\tau\) 为抗剪强度。\(P \times t\) 的乘积即为剪切面面积(mm²),再乘以抗剪强度(N/mm²),即得到以牛顿为单位的力。由于冲压是沿切口将材料剪断,而非将其拉断,因此应采用抗剪强度而非抗拉强度。粗略参考:低碳钢的抗剪强度约为 350 MPa,铝约为 110–170 MPa,不锈钢约为 520 MPa。
实例演算
在 2 mm 厚的低碳钢上冲一个直径 50 mm 的孔(\(\tau \approx 350\) MPa):周长 \(= \pi \times 50 \approx 157.08\) mm。冲压力 $$157.08 \times 2 \times 350 \approx 109{,}956 \text{ N} \approx 110 \text{ kN} \approx 11.2 \text{ 公吨力}$$一台 15 吨的压力机可轻松胜任。
常见薄板金属的典型剪切强度
冲压力公式 \(F = P \times t \times \tau\) 需要材料的剪切强度 \(\tau\)。由于 1 MPa = 1 N/mm²,以 MPa 为单位的数值可以直接输入剪切强度栏。经验法则是,剪切强度约为抗拉强度的 0.6–0.8 倍。下表数值为近似、取整的通用值。
| 材料 | 状态 / 调质 | 近似剪切强度 (MPa) |
|---|---|---|
| 低碳(软)钢 | 退火至冷轧状态 | 250–350 |
| 中碳钢(例如 1045) | 退火 / 正火 | 400–550 |
| 不锈钢 304 | 退火 | 450–550 |
| 铝 1100-O | 退火 | ≈ 60 |
| 铝 5052-H32 | 应变硬化 | ≈ 140 |
| 铝 6061-O | 退火 | ≈ 80 |
| 铝 6061-T6 | 固溶处理并时效 | ≈ 205 |
| 铜 | 退火至半硬 | 150–220 |
| 黄铜(例如弹壳黄铜) | 退火至半硬 | 200–300 |
| 工业纯钛(2 级) | 退火 | ≈ 210–300 |
重要提示:剪切强度会因合金、调质状态、冷加工、厚度和轧制方向而显著变化。请务必以材料供应商的数据表或厂方质保书中的数值为准。对于批量生产的模具,通常会在计算出的力上增加一定安全余量,以应对材料差异和刀具磨损。
力与吨位换算
计算器给出的冲压力以牛顿 (N)、千牛 (kN) 和吨力 (tf) 表示。压力机的额定能力通常以吨(公制吨力)或美制短吨 (US short ton) 表示,因此可利用以下换算关系,将计算结果与压力机额定值进行比较。
| 换算关系 | 数值 |
|---|---|
| 1 kN | 1000 N |
| 1 kN | ≈ 0.10197 吨力(公制) |
| 1 吨力(公制) | 9.80665 kN |
| 1 美制短吨力 | ≈ 8.896 kN |
| 1 kN | ≈ 224.8 磅力 (lbf) |
快速换算示例
| 力 (kN) | 吨力(公制) | 美制短吨力 |
|---|---|---|
| 10 | ≈ 1.02 | ≈ 1.12 |
| 50 | ≈ 5.10 | ≈ 5.62 |
| 100 | ≈ 10.2 | ≈ 11.2 |
| 500 | ≈ 51.0 | ≈ 56.2 |
示例:\(100\ \text{kN} \times 0.10197 \approx 10.2\ \text{tf}\),以及 \(100\ \text{kN} \div 8.896 \approx 11.2\) 美制短吨力。
常见问题
需要预留安全系数吗?需要——工程师通常会额外增加 20–30%,以应对模具磨损、加工硬化和摩擦等因素。
为什么用抗剪强度而不是抗拉强度?冲压是靠剪切来切断材料;对大多数金属而言,抗剪强度约为抗拉强度的 0.6–0.8 倍。
能否降低所需的冲压力?可以——在冲头或凹模上磨出剪切斜角(错峰刃口),让切口分时段完成,从而降低峰值力。