펀칭력 계산기란?
펀칭력 계산기는 프레스가 판금에 구멍을 펀칭·피어싱·블랭킹할 때 필요한 힘을 산출해 줍니다. 이 힘을 알면 충분한 톤수를 갖춘 프레스를 선정하고, 적합한 금형을 고르며, 설비에 무리를 주거나 손상시키는 일을 막을 수 있습니다. 소재의 전단강도만 알고 있다면 어떤 연성 판재에도 적용할 수 있습니다.
사용 방법
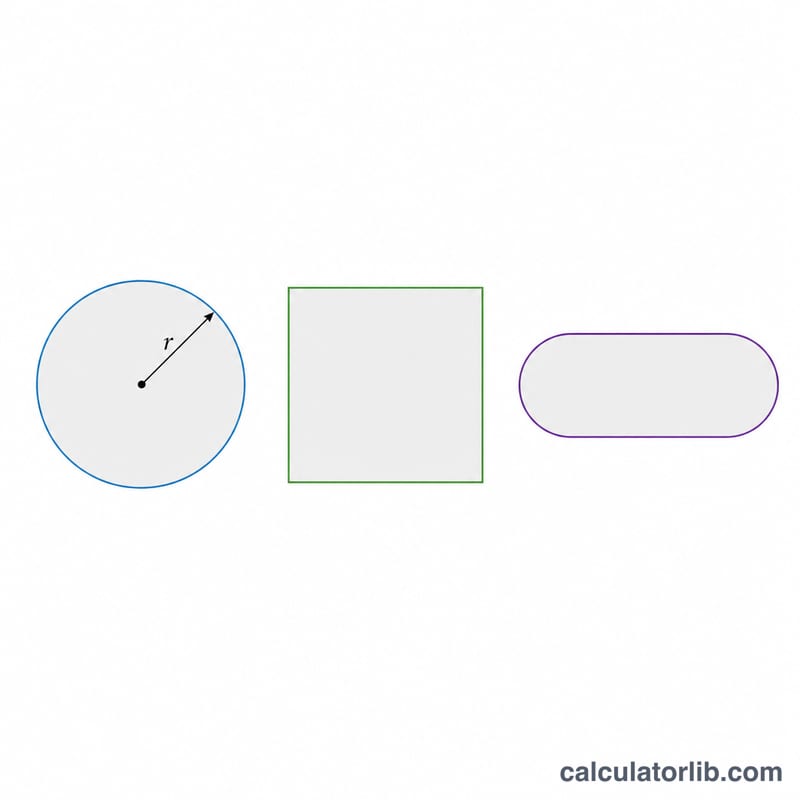
세 가지 값을 입력하세요. 절단 둘레(잘리는 선의 전체 길이, 단위 mm — 원형 구멍이라면 \(\pi \times\) 지름), 소재 두께(mm), 그리고 소재의 전단강도(MPa, N/mm²와 동일)입니다. 계산기는 필요한 힘을 킬로뉴턴(kN), 뉴턴(N), 미터 톤힘(tf) 단위로 함께 보여 줍니다.
공식 설명
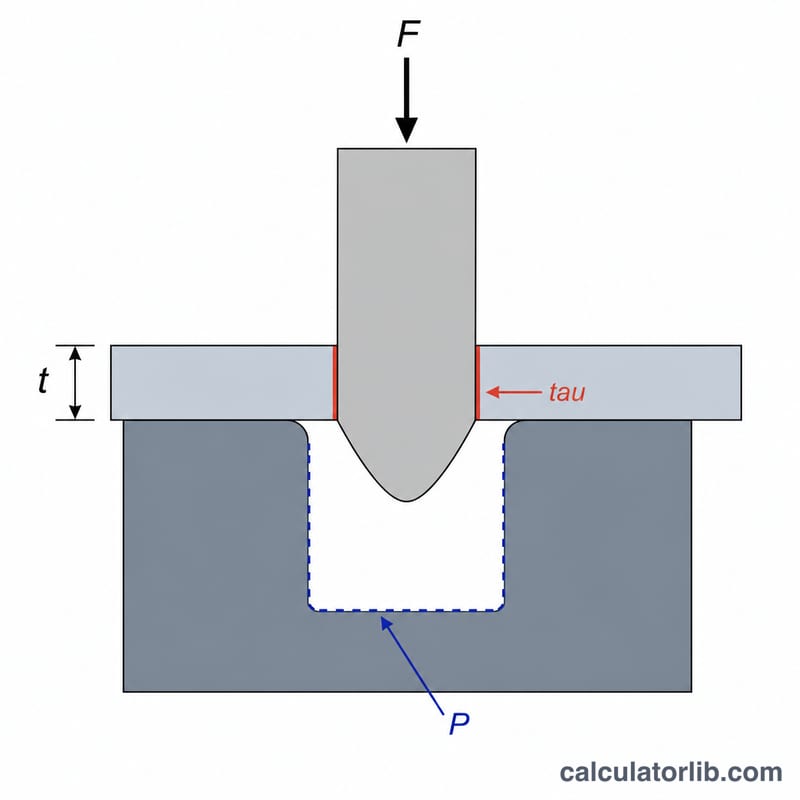
힘을 구하는 식은 다음과 같습니다.
$$F = P \times t \times \tau$$여기서 \(P\)는 둘레, \(t\)는 두께, \(\tau\)는 전단강도입니다. \(P \times t\)는 절단되는 전단면의 면적(mm²)이며, 여기에 전단강도(N/mm²)를 곱하면 뉴턴 단위의 힘이 나옵니다. 펀칭은 소재를 잡아당겨 끊는 것이 아니라 절단선을 따라 전단(剪斷)시키는 가공이므로, 인장강도가 아니라 전단강도가 올바른 물성값입니다. 대략적인 기준으로 연강(mild steel)은 약 350 MPa, 알루미늄은 약 110~170 MPa, 스테인리스강은 약 520 MPa의 전단강도를 가집니다.
계산 예시
2 mm 두께의 연강에 지름 50 mm 구멍을 펀칭하는 경우(\(\tau \approx 350\) MPa): 둘레 \(= \pi \times 50 \approx 157.08\) mm.
$$F = 157.08 \times 2 \times 350 \approx 109{,}956 \text{ N} \approx 110 \text{ kN} \approx 11.2 \text{ 톤힘}$$15톤급 프레스라면 여유 있게 처리할 수 있습니다.
일반 판금 재료의 전형적인 전단 강도
펀치 힘 공식 \(F = P \times t \times \tau\)에는 재료의 전단 강도 \(\tau\)가 필요합니다. 1 MPa = 1 N/mm²이므로, MPa 단위의 값은 전단 강도 입력란에 바로 입력할 수 있습니다. 경험적인 기준으로, 전단 강도는 인장 강도의 약 0.6–0.8배입니다. 아래 수치는 대략적이고 반올림된 일반 용도의 값입니다.
| 재료 | 상태 / 조질 | 대략적인 전단 강도 (MPa) |
|---|---|---|
| 저탄소(연강) 강재 | 풀림 처리 ~ 냉간 압연 | 250–350 |
| 중탄소강 (예: 1045) | 풀림 / 노멀라이징 | 400–550 |
| 스테인리스강 304 | 풀림 | 450–550 |
| 알루미늄 1100-O | 풀림 | ≈ 60 |
| 알루미늄 5052-H32 | 변형 경화 | ≈ 140 |
| 알루미늄 6061-O | 풀림 | ≈ 80 |
| 알루미늄 6061-T6 | 용체화 처리 및 시효 처리 | ≈ 205 |
| 구리 | 풀림 ~ 반경질 | 150–220 |
| 황동 (예: 탄피용 황동) | 풀림 ~ 반경질 | 200–300 |
| 상업용 순티타늄 (2등급) | 풀림 | ≈ 210–300 |
중요: 전단 강도는 합금, 조질, 냉간 가공, 두께 및 압연 방향에 따라 크게 달라집니다. 값은 항상 재료 공급업체의 데이터 시트 또는 제강사 성적서로 확인하십시오. 양산용 금형의 경우, 재료 편차와 공구 마모를 감안하여 계산된 힘에 안전 여유를 더하는 것이 일반적입니다.
힘 및 톤수 변환
계산기는 펀치 힘을 뉴턴(N), 킬로뉴턴(kN) 및 톤중(tonne-force)으로 표시합니다. 프레스 용량은 흔히 톤(미터법 톤중) 또는 미국 쇼트톤(US short ton)으로 표시되므로, 이 관계식을 사용하여 계산 결과를 프레스 정격과 비교하십시오.
| 관계 | 값 |
|---|---|
| 1 kN | 1000 N |
| 1 kN | ≈ 0.10197 톤중 (미터법) |
| 1 톤중 (미터법) | 9.80665 kN |
| 1 미국 쇼트톤중 | ≈ 8.896 kN |
| 1 kN | ≈ 224.8 lbf |
간단 변환 예시
| 힘 (kN) | 톤중 (미터법) | 미국 쇼트톤중 |
|---|---|---|
| 10 | ≈ 1.02 | ≈ 1.12 |
| 50 | ≈ 5.10 | ≈ 5.62 |
| 100 | ≈ 10.2 | ≈ 11.2 |
| 500 | ≈ 51.0 | ≈ 56.2 |
예: \(100\ \text{kN} \times 0.10197 \approx 10.2\ \text{tf}\), 그리고 \(100\ \text{kN} \div 8.896 \approx 11.2\) 미국 쇼트톤중.
자주 묻는 질문
안전계수를 더해야 하나요? 네. 금형 마모, 가공경화, 마찰 등을 고려해 일반적으로 20~30%를 더해 설계합니다.
왜 인장강도가 아닌 전단강도를 쓰나요? 펀칭은 소재를 전단시켜 절단하기 때문입니다. 대부분의 금속에서 전단강도는 인장강도의 약 0.6~0.8 수준입니다.
필요한 힘을 줄일 수 있나요? 네. 펀치나 다이에 전단각(쉬어각)을 가공하면 절단이 시간차를 두고 진행되어 최대 가압력을 낮출 수 있습니다.