Что такое составной запил
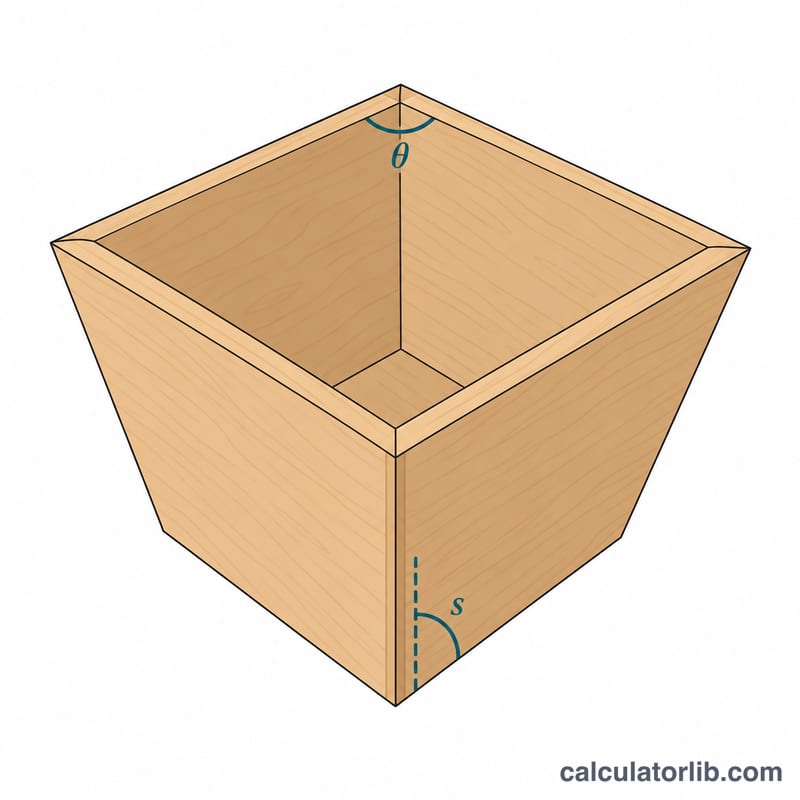
Составной (двойной) запил — это рез, при котором одновременно задаются два угла: поворот стола торцовочной пилы (угол запила) и наклон диска (угол скоса). Он нужен всякий раз, когда стенки изделия наклонены наружу или внутрь и при этом сходятся в углу: у расширяющихся кашпо, бункеров, лотков с наклонными бортами, абажуров, сужающихся колонн. Ставить углы «на глаз» бесполезно, и на стыках будут щели: как только стенки наклонены, ни один из углов уже не равен просто половине угла соединения.
Как пользоваться калькулятором
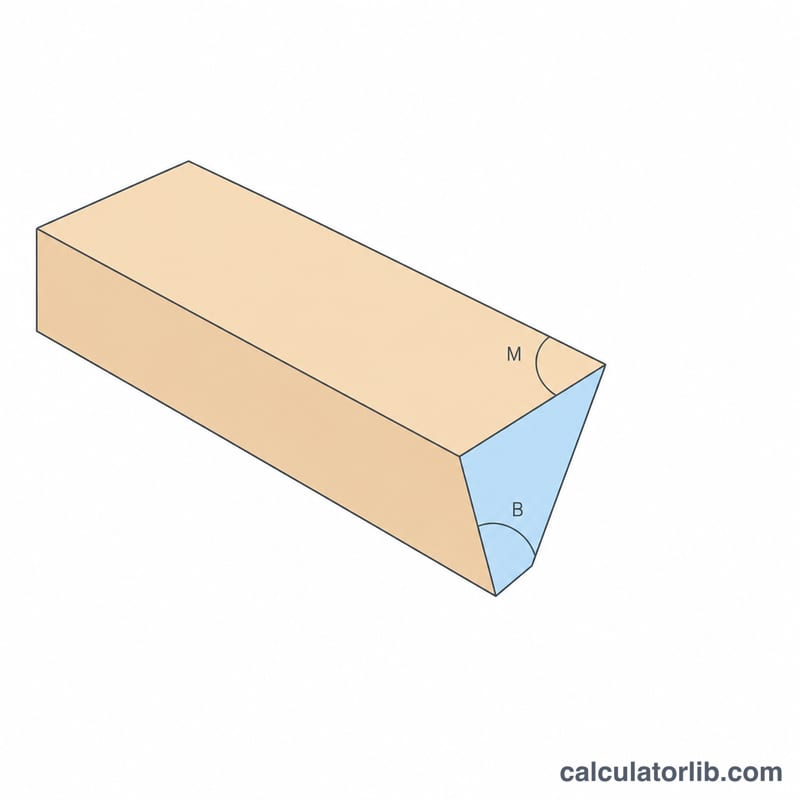
Введите угол соединения — внутренний угол между двумя соседними стенками, если смотреть на изделие строго сверху. Для четырёхгранного ящика это 90°, для шестигранника — 120°, для восьмигранника — 135°. Затем укажите угол наклона — насколько каждая стенка отклоняется от вертикали. Наклон 0° означает прямые стенки, и тогда соединение превращается в обычный рез со скосом. Расчёт исходит из того, что заготовка лежит на столе пилы плашмя, лицевой стороной вниз.
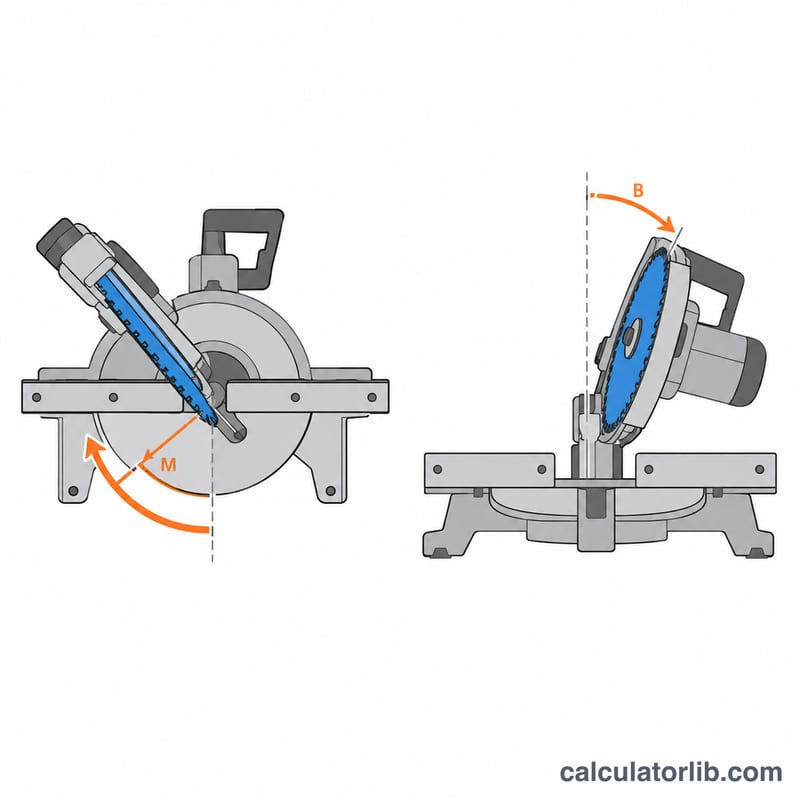
Формула
Пусть \(C\) — угол соединения, а \(S\) — наклон стенки от вертикали. Сначала находим половинный угол отклонения \(\theta\):
$$\theta = \frac{180^\circ - C}{2}$$Тогда углы настройки пилы равны:
$$M = \arctan(\sin S \tan\theta), \qquad B = \arcsin(\cos S \sin\theta)$$Проверим крайние случаи. При вертикальных стенках (\(S = 0\)) угол запила равен 0°, а угол скоса равен \(\theta\). Если стенки лежат горизонтально (\(S = 90^\circ\)), рез превращается в обычный запил на ус, как у рамки для картины: угол \(\theta\) без наклона диска.
Пример расчёта
Возьмём квадратное кашпо (\(C = 90^\circ\)), стенки которого наклонены наружу на 45°. Тогда \(\theta = 45^\circ\):
$$M = \arctan(\sin 45^\circ \times \tan 45^\circ) = \arctan(0.7071) = 35.26^\circ$$$$B = \arcsin(\cos 45^\circ \times \sin 45^\circ) = \arcsin(0.5) = 30^\circ$$Выставьте на пиле угол запила 35,26° и угол наклона диска 30°.
Частые вопросы
На моей пиле нельзя выставить угол с точностью до сотых. Это критично? Округлите до десятых и сделайте пробные резы на обрезках. Мелкие погрешности накапливаются на каждом стыке, поэтому у изделий с большим числом граней последний стык лучше подогнать по месту.
А если в чертеже наклон указан от горизонтали? Вычтите его из 90° и введите результат. Стенка под углом 60° к горизонтали наклонена на 30° от вертикали.
Подходит ли этот расчёт для потолочного плинтуса (багета)? Да, математика та же. Введите угол установки плинтуса относительно стены как угол наклона, а угол между стенами — как угол соединения, и режьте плинтус, уложив его плашмя.
Настройка пилы
- Проверьте, как читается шкала угла торцовки. На большинстве торцовочных пил шкала показывает 0° при прямом резе, поэтому можно сразу вводить рассчитанный угол торцовки \(M\). У некоторых упоров для циркулярных пил на столе шкала показывает 90° при прямом резе. На таких устройствах установите \(90^\circ - M\). Для примера 1 это \(90^\circ - 11.2^\circ = 78.8^\circ\).
- Проверьте, как читается шкала угла наклона. Большинство пил показывают 0°, когда диск вертикален, что соответствует калькулятору. Некоторые пилы или приспособления измеряют наклон относительно стола. Сделайте пробный рез и измерьте его транспортиром или угломером, прежде чем резать чистовые заготовки.
- Если нужный угол наклона больше, чем может обеспечить ваша пила: поставьте заготовку на ребро к высокой вспомогательной направляющей и выполните рез под углом \(90^\circ - B\). Так получается тот же угол грани при меньшем наклоне диска. Надёжно зажмите или придерживайте деталь, так как высокая узкая заготовка может сместиться во время реза.
- Зеркально отражайте настройки для противоположных концов. Два конца каждой стороны наклонены в противоположные стороны. Один конец режьте с поворотом угла торцовки влево, а другой — с поворотом вправо, сохраняя тот же угол наклона. Либо переворачивайте заготовку между резами. Отмечайте внутреннюю грань и верхний край каждой детали, чтобы ориентация оставалась одинаковой.
- Сначала соберите пробно из обрезков. Выпилите полный комплект сторон из обрезков и соберите их без клея. Мелкие ошибки суммируются по всем стыкам, поэтому погрешность 0.2° на детали с шестью или восемью сторонами может оставить заметный зазор в последнем стыке. Настраивайте пилу, пока сборка из обрезков не закроется плотно.
- Выпиливайте детали с небольшим запасом по длине. Первые резы делайте немного длиннее. Когда углы будут проверены, обрежьте детали до окончательной длины, чтобы исправлять ошибки без лишних потерь материала.
- Сохраняйте повторяемость настроек. Выпиливайте одинаковые детали партиями, не меняя настроек пилы. Используйте упор-ограничитель, чтобы все стороны получились одинаковой длины.