什麼是複合斜切?
複合斜切(compound miter)是一刀同時用上兩個角度:轉盤轉動形成斜切角(Miter),鋸片傾斜形成傾角(Bevel)。只要作品的側板往外擴或往內收,又得在轉角互相接合,就一定會用到複合斜切,例如外擴的木作花器、漏斗、斜邊托盤、燈罩或錐形柱。側板一旦有斜度,兩個角度都不再是轉角角度的一半,憑感覺設定的話,接縫幾乎都會留縫。
計算器怎麼用
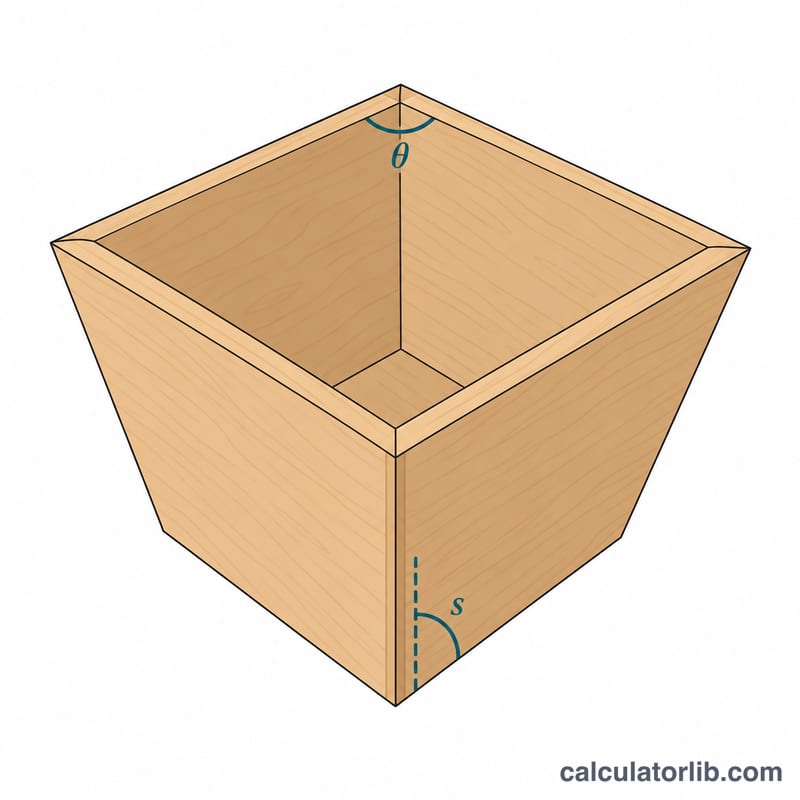
先輸入轉角角度,也就是從正上方往下看時,相鄰兩片側板之間的內角。四邊形木盒是 90°,六角形是 120°,八角形是 135°。接著輸入傾斜角,也就是每片側板偏離垂直的角度。傾斜角 0° 代表側板垂直立起,這時接縫只需要切傾角。計算結果的前提是:板材正面朝下平放在鋸台上。
計算公式
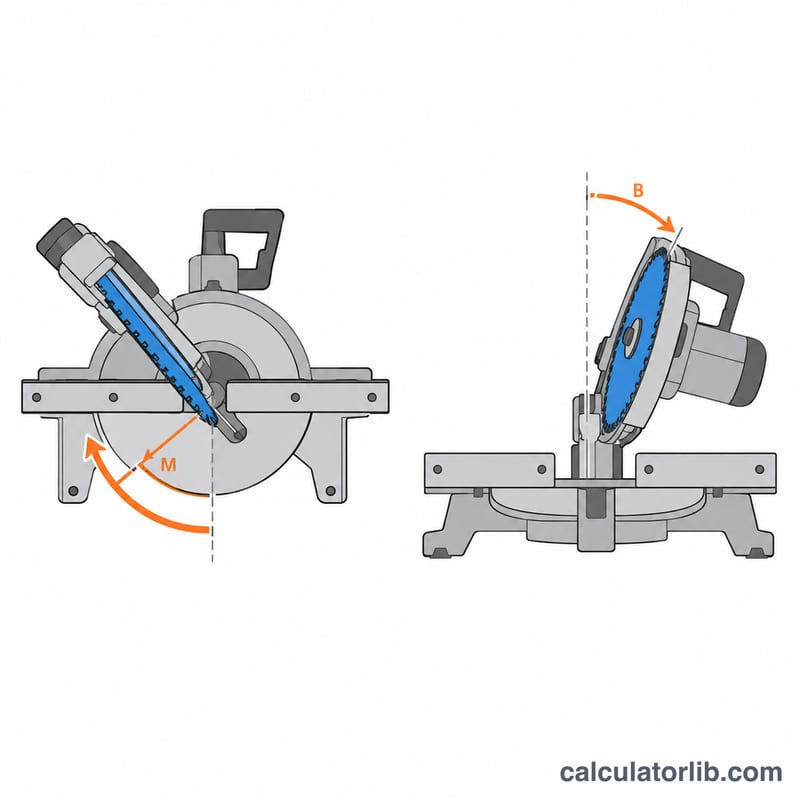
設 \(C\) 為轉角角度,\(S\) 為側板偏離垂直的傾斜角。先算出半偏轉角 \(\theta\):
$$\theta = \frac{180^\circ - C}{2}$$兩個鋸台設定值如下:
$$M = \arctan(\sin S \tan\theta), \qquad B = \arcsin(\cos S \sin\theta)$$可以用兩個極端情況驗算:側板垂直(\(S = 0\))時,斜切角為 0°,傾角等於 \(\theta\);側板完全平躺(\(S = 90^\circ\))時,就變成一般相框的平面斜切,斜切角為 \(\theta\),不需要傾角。
計算範例
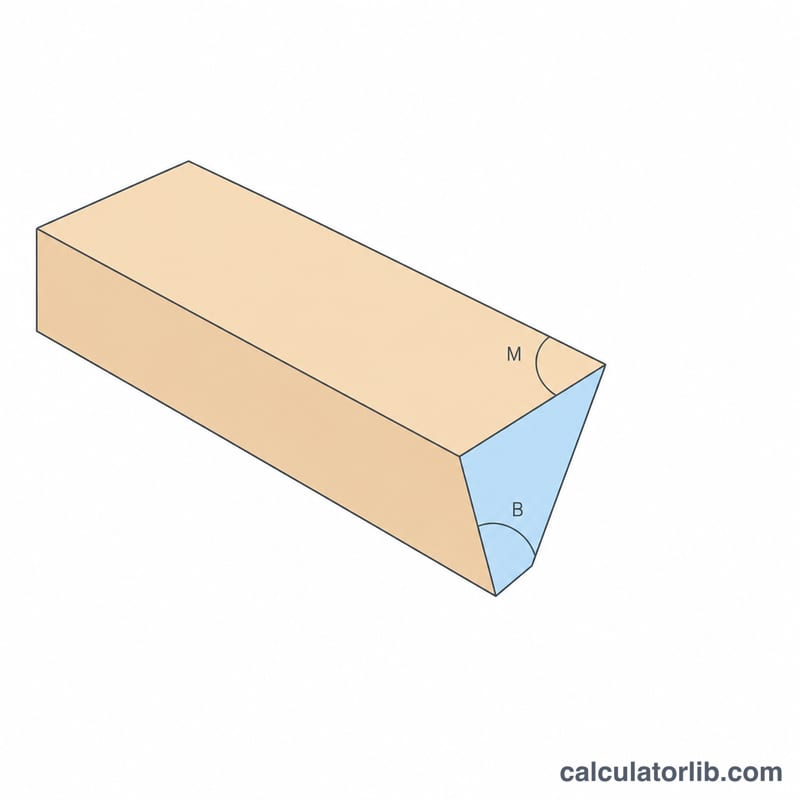
以一個正方形花器(\(C = 90^\circ\))為例,側板向外傾斜 45°,所以 \(\theta = 45^\circ\):
$$M = \arctan(\sin 45^\circ \times \tan 45^\circ) = \arctan(0.7071) = 35.26^\circ$$$$B = \arcsin(\cos 45^\circ \times \sin 45^\circ) = \arcsin(0.5) = 30^\circ$$把斜切鋸設為斜切角 35.26°、傾角 30° 就可以下刀了。
設定你的鋸機
- 檢查斜切刻度的讀數方式。大多數斜切鋸的刻度在直角切割時顯示 0°,因此可以直接輸入計算出的斜切角 \(M\)。有些桌鋸的斜切規在直角時顯示 90°。若是這類機器,請設定 \(90^\circ - M\)。以範例 1 為例,即 \(90^\circ - 11.2^\circ = 78.8^\circ\)。
- 檢查傾斜角刻度的讀數方式。大多數鋸機在鋸片垂直時顯示 0°,這與計算機的設定一致。有些鋸機或治具則改為從工作台量測傾斜角。在切割正式材料前,請先試切一刀,並用量角器或角度規量測。
- 如果傾斜角超出鋸機可傾斜的範圍:將工件立起靠在較高的輔助靠板上,並以 \(90^\circ - B\) 切割。這樣能以較小的鋸片傾斜角得到相同的面角。請用夾具固定或穩定握住工件,因為又高又窄的工件在切割時可能會移位。
- 兩端的設定要鏡向對稱。每一邊的兩端傾斜方向相反。切割一端時將斜切規向左轉,另一端則向右轉,傾斜角保持不變。或者,在兩次切割之間翻轉工件。請在每個零件的內側面和上緣做記號,以確保方向一致。
- 先用廢料試組裝。用廢料切出整組邊料並進行乾裝試組。細小的誤差會在每個接頭累積,因此在六邊形或八邊形的作品中,0.2° 的誤差就可能使最後一個接頭出現明顯縫隙。調整鋸機,直到廢料組裝能夠緊密閉合為止。
- 零件先切得稍長一點。第一次切割時稍微留多一些餘量。確認角度無誤後,再修剪至最終長度,這樣犯錯時就不會浪費材料。
- 保持設定可重複。在不更動鋸機設定的情況下,分批切割相同的零件。使用定位擋塊,確保每一邊的長度完全一致。
常見問題
我的鋸台只能調到整數或一位小數,會有影響嗎?四捨五入到小數點後一位,先拿廢料試切。每個接縫的小誤差會一路累積,所以邊數多的木盒,建議最後一個接縫再修切到剛好密合。
如果圖面上標的是側板與水平面的夾角怎麼辦?先用 90° 減去該角度再輸入。例如側板與水平面夾 60°,換算後就是偏離垂直 30°。
天花板線板(crown molding)也能用同樣的算法嗎?可以。把線板的安裝傾角(spring angle)當作傾斜角、牆角角度當作轉角角度輸入,再將線板平放在鋸台上切割即可。