複合角度切り(コンパウンドマイター)とは
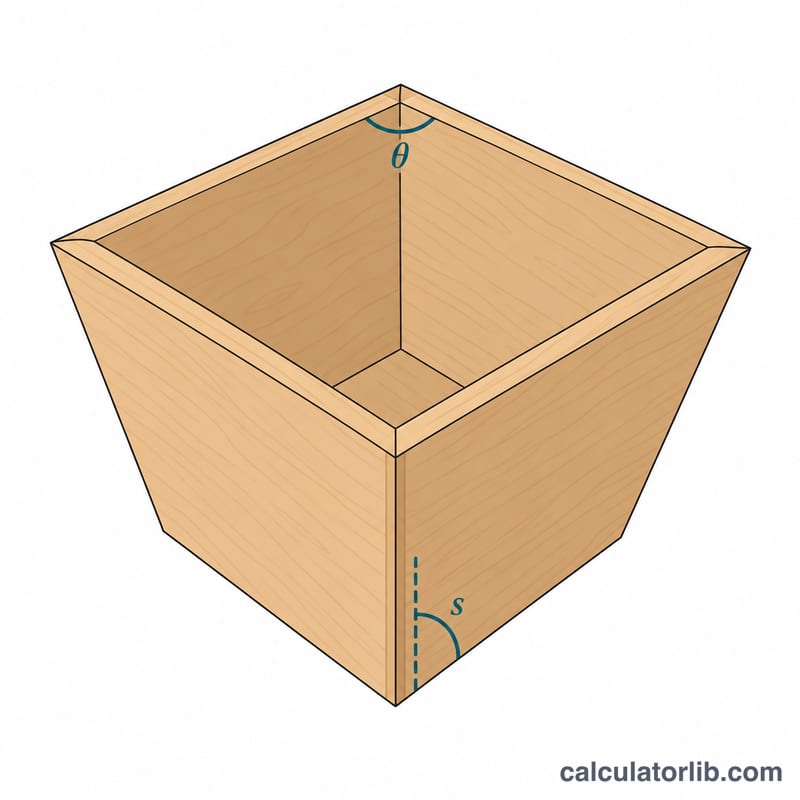
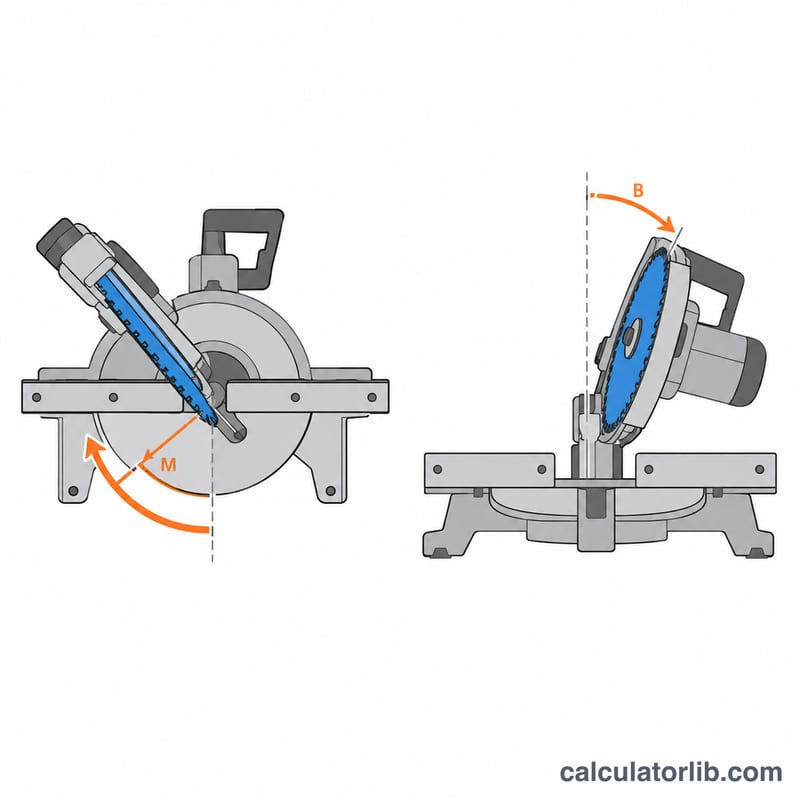
複合角度切りは、2つの角度を同時に付けて切る加工です。丸ノコのターンテーブルを回す「角度切り(マイター)」と、刃を傾ける「傾斜切り(ベベル)」を組み合わせます。側板が外側や内側に傾いていて、しかも角で突き合わせる形のときに必要になります。たとえば四方転びの箱やプランター、ホッパー、口の広がったトレー、ランプシェード、先細りの角柱などです。側板が傾くと、どちらの角度も単純に「角の角度の半分」にはなりません。勘で設定すると継ぎ目にすき間ができてしまいます。
計算機の使い方
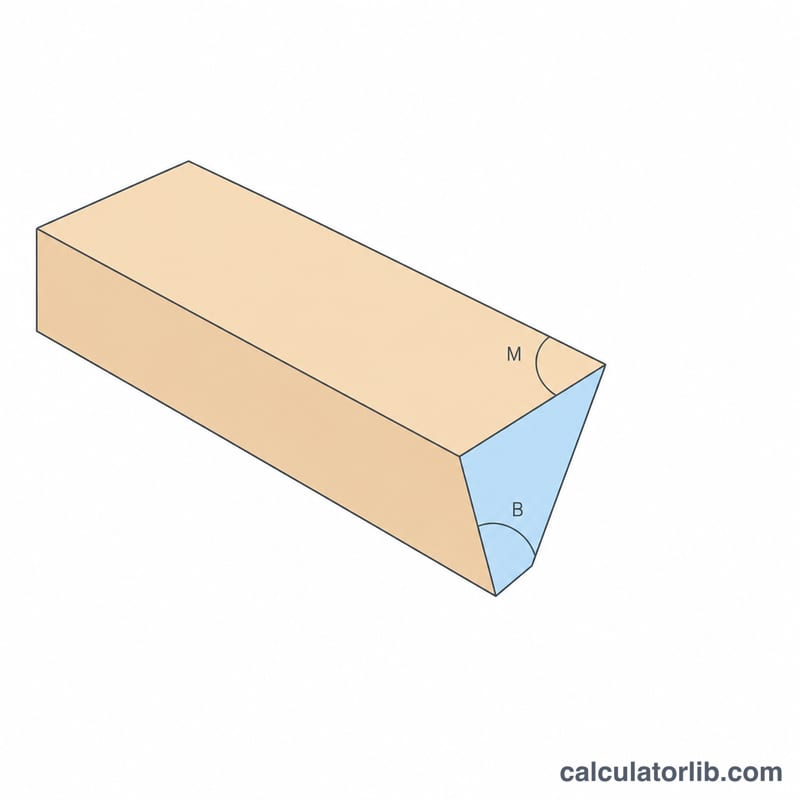
まず角の角度を入力します。これは真上から見たときの、隣り合う2枚の側板がつくる内角のことです。四角い箱なら90°、六角形なら120°、八角形なら135°です。次に転び角(傾斜角)を入力します。側板が鉛直からどれだけ傾いているかを表す角度です。0°なら側板はまっすぐ立っているので、ただの傾斜切りになります。計算結果は、材を表面を下にして丸ノコの台に平らに置いて切る前提です。
計算式
角の角度を\(C\)、鉛直からの転び角を\(S\)とします。まず、半偏角\(\theta\)を求めます。
$$\theta = \frac{180^\circ - C}{2}$$丸ノコの2つの設定値は、次の式で求めます。
$$M = \arctan(\sin S \tan\theta), \qquad B = \arcsin(\cos S \sin\theta)$$両端のケースで確かめてみましょう。側板が垂直(\(S = 0\))なら、角度切りは0°で、傾斜切りは\(\theta\)と同じになります。側板が水平に寝た状態(\(S = 90^\circ\))なら、傾斜切りはなくなり、額縁と同じ\(\theta\)の留め切りになります。
計算例
側板が外側に45°転んだ正方形のプランター(\(C = 90^\circ\))を例にします。このとき\(\theta = 45^\circ\)です。
$$M = \arctan(\sin 45^\circ \times \tan 45^\circ) = \arctan(0.7071) = 35.26^\circ$$$$B = \arcsin(\cos 45^\circ \times \sin 45^\circ) = \arcsin(0.5) = 30^\circ$$丸ノコを角度切り35.26°、傾斜切り30°に合わせて切れば完成です。
鋸の設定
- ミタースケールの読み方を確認する。 ほとんどのミターソーのスケールは、直角カットを0°として表示するため、計算したミター角 \(M\) をそのまま入力できます。テーブルソーのミターゲージの中には、直角のとき90°を示すものがあります。その場合は \(90^\circ - M\) を設定してください。例1の場合は \(90^\circ - 11.2^\circ = 78.8^\circ\) です。
- ベベルスケールの読み方を確認する。 ほとんどの鋸では、刃が垂直のときに0°を示し、これは計算機の値と一致します。鋸や治具によっては、テーブルを基準に傾きを測るものもあります。良い材料を切る前にテストカットを行い、分度器またはベベルゲージで測定してください。
- ベベル角が鋸の傾斜範囲を超える場合: 加工材を高い補助フェンスに沿って立て、\(90^\circ - B\) で切断してください。こうすると、刃の傾きを小さくしても同じ面角が得られます。細長く背の高い加工材は切断中にずれることがあるため、しっかりとクランプするか手で押さえてください。
- 反対側の端部では設定を反転させる。 各辺の両端は互いに逆方向に傾いています。ベベルは同じにしたまま、一方の端はミターを左に回して切り、もう一方は右に回して切ってください。または、切断の間に加工材を裏返す方法もあります。向きがずれないよう、すべての部材の内側の面と上端に印を付けてください。
- まず端材で仮組みする。 端材で辺を一式切り出し、仮に組み合わせてください。小さな誤差もすべての継ぎ目で積み重なるため、6角形や8角形の場合、0.2°の誤差でも最後の継ぎ目に隙間が生じることがあります。端材の組み立てがきっちり閉じるまで鋸を調整してください。
- 部材は少し長めに切る。 最初は少し大きめに切ってください。角度が確認できたら、最終的な長さに切り詰めることで、材料を無駄にせずに間違いを修正できます。
- 設定を再現可能に保つ。 鋸の設定を変えずに、同じ部材をまとめて切ってください。ストップブロックを使えば、すべての辺を同じ長さに切ることができます。
よくある質問
丸ノコの目盛りが小数点以下2桁まで合わせられません。問題はありますか?小数点以下1桁に丸めて、端材で試し切りをしてください。わずかな誤差も継ぎ目の数だけ積み重なります。辺の多い箱では、最後の継ぎ目を現物合わせで削って調整するのがおすすめです。
図面の傾きが水平からの角度で書かれている場合は?90°から引いた値を入力してください。水平から60°の側板は、鉛直から30°になります。
廻り縁(回り縁)にも同じ計算が使えますか?使えます。スプリング角を転び角に、壁の入隅・出隅の角度を角の角度に入力してください。そのうえで、廻り縁を台に寝かせて切ります。