什么是复合斜切?
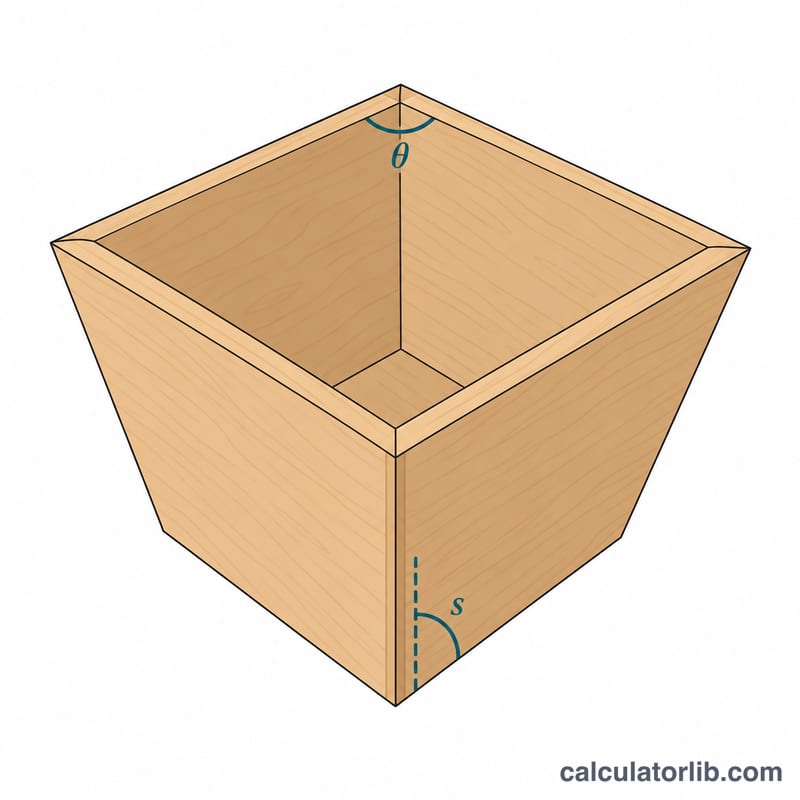
复合斜切,就是一刀同时切出两个角度:既要转动锯台(斜切角,miter),又要倾斜锯片(斜角,bevel)。只要作品的侧板向外或向内倾斜,同时又要在转角处拼合,就离不开复合斜切,比如上大下小的花箱、漏斗、外撇的托盘、灯罩和锥形立柱。很多人凭感觉直接把转角除以二来设定,结果接缝处总留缝隙——因为侧板一旦倾斜,这两个角度都不再是转角的一半。
计算器怎么用
先输入转角角度,即从正上方俯视时,相邻两块侧板之间的内角:四边形木箱为 90°,六边形为 120°,八边形为 135°。再输入倾斜角,即每块侧板偏离竖直方向的角度。倾斜角为 0° 表示侧板垂直,此时接缝只需倾斜锯片,属于纯斜角切割。计算结果默认板材正面朝下、平放在锯台上切割。
计算公式
设 \(C\) 为转角角度,\(S\) 为侧板偏离竖直方向的倾斜角。先求出半偏转角 \(\theta\):
$$\theta = \frac{180^\circ - C}{2}$$斜切锯的两个设定值分别为:
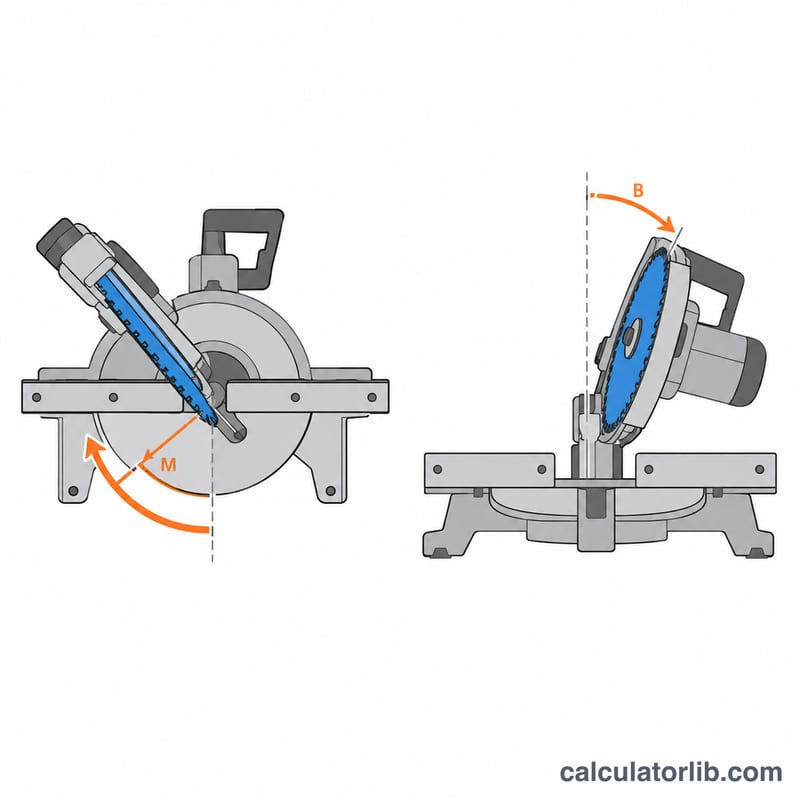
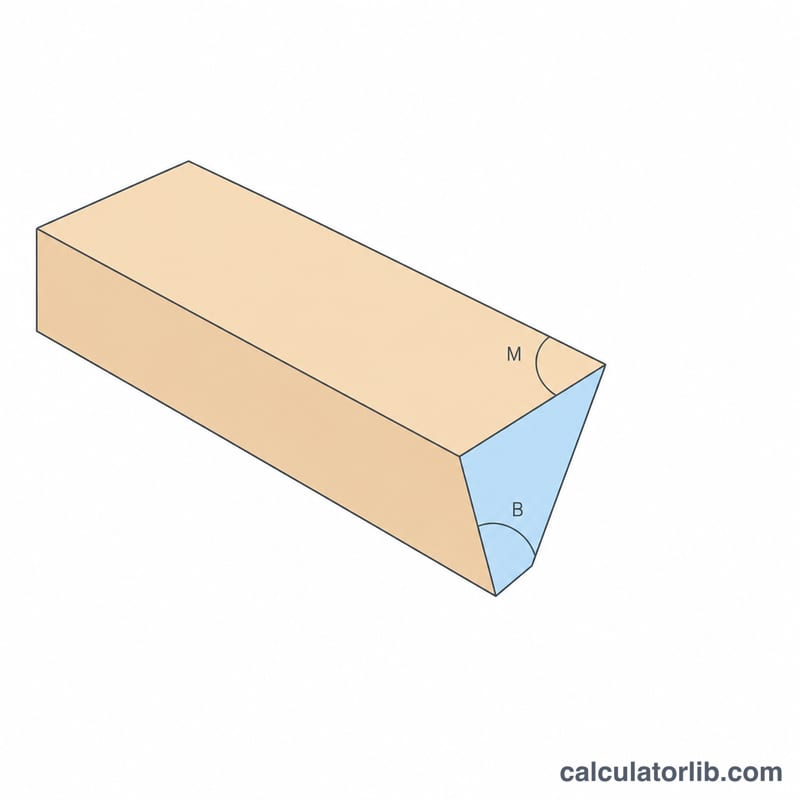
$$M = \arctan(\sin S \tan\theta), \qquad B = \arcsin(\cos S \sin\theta)$$可以用两个极端情况来验证:侧板垂直时(\(S = 0\)),斜切角为 0°,锯片倾角等于 \(\theta\);侧板完全放平时(\(S = 90^\circ\)),就变成了普通的相框斜切,斜切角为 \(\theta\),锯片无需倾斜。
计算示例
以一个正方形花箱为例(\(C = 90^\circ\)),四面侧板均向外倾斜 45°,则 \(\theta = 45^\circ\):
$$M = \arctan(\sin 45^\circ \times \tan 45^\circ) = \arctan(0.7071) = 35.26^\circ$$$$B = \arcsin(\cos 45^\circ \times \sin 45^\circ) = \arcsin(0.5) = 30^\circ$$也就是说,把斜切锯的转角调到 35.26°,锯片倾角调到 30° 即可。
设置你的锯
- 检查你的斜切角刻度如何读数。 大多数斜切锯的刻度在直角切割时读数为 0°,因此你可以直接输入计算出的斜切角 \(M\)。一些台锯的斜切规在直角时读数为 90°。在这种情况下,请设置 \(90^\circ - M\)。以示例 1 为例,即 \(90^\circ - 11.2^\circ = 78.8^\circ\)。
- 检查你的倾斜角刻度如何读数。 大多数锯在锯片垂直时显示 0°,这与计算器一致。一些锯或夹具则从工作台面测量倾斜角度。在切割好的材料之前,先做一次试切,并用量角器或斜角规进行测量。
- 如果倾斜角超过锯能倾斜的范围:将工件竖立靠在一个较高的辅助挡板上,并以 \(90^\circ - B\) 进行切割。这样可以使用较小的锯片倾斜角得到相同的面角。请夹紧或用力扶稳工件,因为又高又窄的工件在切割过程中可能会移位。
- 为相对的两端镜像设置。 每条边的两端向相反方向倾斜。一端将斜切规向左转动切割,另一端向右转动切割,倾斜角保持不变。或者,在两次切割之间翻转工件。在每个零件的内侧面和顶边做标记,以确保方向始终一致。
- 先用边角料试装。 用边角料切出一整套边,并进行干装配。小误差会在每个接缝处累积,因此在六边形或八边形的工件上,0.2° 的误差就可能在最后一个接缝处留下明显的缝隙。调整锯子,直到边角料组装能紧密闭合。
- 零件切割时略留长。 先切得稍大一些。角度确认无误后,再修剪到最终长度,这样你在纠正错误时就不会浪费材料。
- 保持设置可重复。 分批切割配对的零件,期间不要更改锯子的设置。使用限位块,使每条边的长度完全一致。
常见问题
我的锯精确不到小数点后两位,会有影响吗?四舍五入到 0.1° 即可,正式下料前先用废料试切。每个接缝的小误差会逐个累积,边数较多的木箱建议最后一个接缝留点余量,现场修整到位。
图纸上给的是侧板与水平面的夹角怎么办?用 90° 减去这个角度再输入。比如侧板与水平面成 60°,换算后就是偏离竖直方向 30°。
石膏线、顶角线也能用这套算法吗?可以。把顶角线的背角(靠墙倾角)当作倾斜角输入,墙角角度当作转角角度输入,然后将线条平放在锯台上切割即可。