什么是折弯扣除?
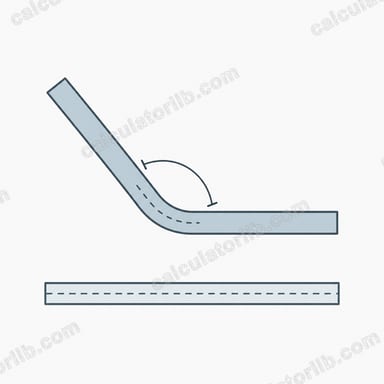
钣金板料折弯时,中性层的长度保持不变,外表面被拉长,内表面被压缩。折弯扣除(BD)是指从两条外侧直边尺寸之和中减去的数值,用来得到展开下料长度。本计算器同时给出折弯补偿(BA)和外部退让量(OSSB)。
使用方法
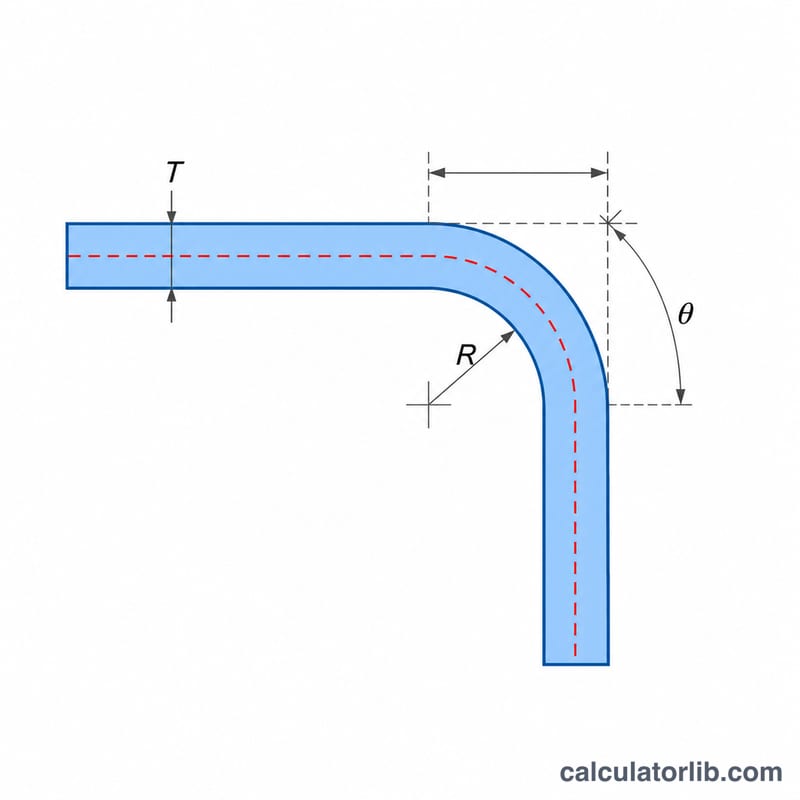
输入材料厚度、内弯曲半径、折弯角度(单位为度)和K因子。如需计算展开长度,可再填入两条外侧直边的长度。所有长度请使用同一单位。K因子约0.33适用于软材料的小半径折弯,0.5则适用于较大的折弯半径。
计算公式
设 \(\theta\) 为以弧度表示的折弯角,\(R\) 为内半径,\(T\) 为板厚,\(K\) 为K因子:
$$\text{BA} = \theta\,(R + K\,T)$$$$\text{OSSB} = \tan\left(\tfrac{\theta}{2}\right)(R+T)$$$$\text{BD} = 2\,\text{OSSB} - \text{BA}$$$$L_{flat} = L_1 + L_2 - \text{BD}$$其中 \(L_1\) 和 \(L_2\) 为外侧直边长度,测量至虚拟尖角(两条外侧边延长线的交点)。
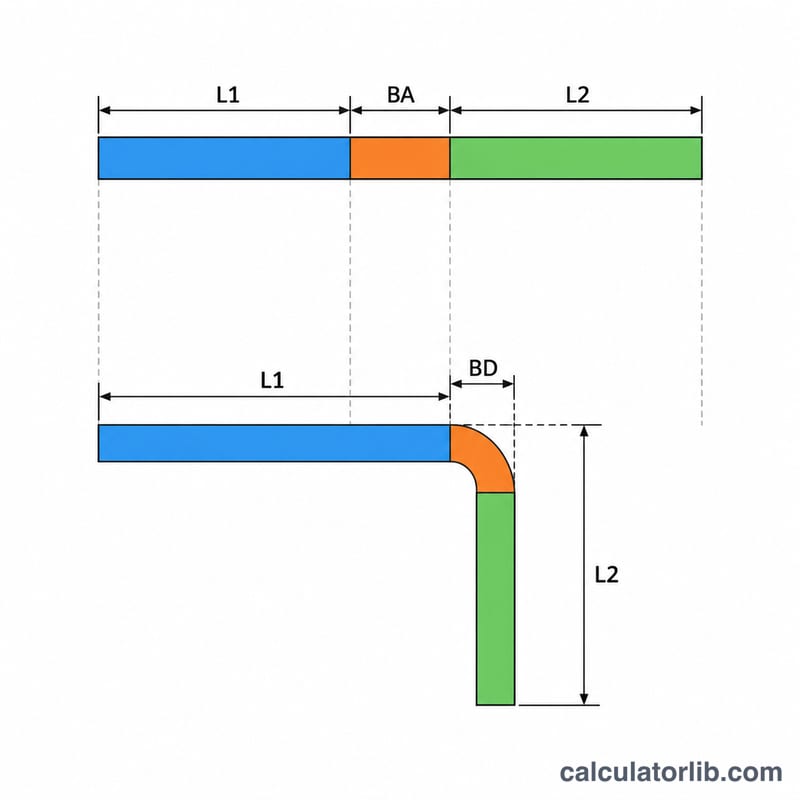
计算示例
设 \(T = 2\) mm,\(R = 2\) mm,折弯90度,\(K = 0.33\):
$$\text{BA} = \tfrac{\pi}{2}(2 + 0.33 \times 2) = 4.178\,\text{mm}$$$$\text{OSSB} = \tan 45^\circ \times 4 = 4\,\text{mm}$$$$\text{BD} = 2 \times 4 - 4.178 = 3.822\,\text{mm}$$若两条直边分别为50 mm和30 mm,则展开长度为 \(80 - 3.822 = 76.178\) mm。
按材料和弯曲半径划分的典型K因子值
K因子是中性层位置与材料厚度之比(K = t/T)。它通常在0.30到0.50之间。下表数值是通用加工图表中常见引用的起始估算值。它们将材料分为软、中、硬三类:软铝属于软类,低碳钢/冷轧钢属于中类,不锈钢及硬黄铜/铜属于硬类。这些数值并非保证值。请通过试弯或加工厂自有数据进行验证,因为模具、纹理方向、模具宽度、回弹以及具体合金和状态都会改变实际K因子。
| 弯曲方法 | 内半径R与厚度T之比 | 软铝(软类) | 低碳钢/冷轧钢(中类) | 不锈钢、硬黄铜/铜(硬类) |
|---|---|---|---|---|
| 空气弯曲 | R/T约为1或更小 | 0.33 | 0.38 | 0.40 |
| 空气弯曲 | R/T从1到3 | 0.40 | 0.43 | 0.45 |
| 空气弯曲 | R/T大于3 | 0.50 | 0.50 | 0.50 |
| 底部压弯 | R/T约为1或更小 | 0.42 | 0.44 | 0.46 |
| 底部压弯 | R/T从1到3 | 0.46 | 0.47 | 0.48 |
| 底部压弯 | R/T大于3 | 0.50 | 0.50 | 0.50 |
| 精压 | R/T约为1或更小 | 0.38 | 0.41 | 0.44 |
| 精压 | R/T从1到3 | 0.44 | 0.46 | 0.47 |
| 精压 | R/T大于3 | 0.50 | 0.50 | 0.50 |
- 相对于厚度而言,更小的半径会使中性层向弯曲内侧移动,因此K值更低。
- 相对于厚度而言,较大的半径会使K值趋近0.50,即厚度中间位置。
- 在相同R/T下,较硬、延展性较差的材料通常具有较高的K因子。
- 在没有其他信息时,常用的默认值为K = 0.33至0.44,但仅应将其视为初步估计。
弯曲术语和变量
- 中性层
- 板材厚度内的假想线,弯曲过程中既不拉伸也不压缩。它位于内表面和外表面之间,通常更靠近内侧。穿过弯曲段的中性层长度即为弯曲余量。
- K因子
- 中性层偏移比,K = t/T。其中t为内表面到中性层的距离,T为材料厚度。它是无量纲的。计算器在\(BA = \theta (R + K \cdot T)\)中使用它。
- 内半径(R)
- 弯曲内表面的半径。在空气弯曲中,它主要由模具开口和材料决定;在底部压弯或精压中,则由冲头圆角半径决定。
- 弯曲角(θ)
- 板材偏离平面所转过的角度。平板的弯曲角为0°,直角弯曲的弯曲角为90°。这与两条边之间的夹角不同,夹角等于180° − 弯曲角。90°弯曲的夹角为90°,但60°弯曲的夹角为120°。本计算器要求输入弯曲角(转过的角度),并使用\(\theta = \text{角度} \cdot \pi/180\)进行换算。
- 虚拟尖角
- 如果弯曲处为尖角而非圆角,两条边外表面延长后相交的点。外侧边长通常量至该点。
- 外侧退缩量(OSSB)
- 从弯曲开始的切点到虚拟尖角之间、沿边方向测得的距离。其计算式为\(OSSB = \tan(\theta/2)(R + T)\)。对于90°弯曲,它简化为R + T。对于180°弯曲,该公式无定义,因为正切值趋于无穷大。
- 弯曲余量(BA)
- 穿过弯曲段的中性层弧长:\(BA = \theta (R + K \cdot T)\)。它是形成该弯曲所需的平板材料长度。
- 弯曲扣除量(BD)
- 从两条虚拟尖角(外侧)边长之和中扣除的量,以得到展开长度:\(BD = 2\,OSSB - BA\)。也称为弯曲补偿。
- 展开图样
- 弯曲前展开的板材。对于以虚拟尖角量取边长的单次弯曲,\(L_{flat} = L_1 + L_2 - BD\)。由退缩量和余量得到的结果相同,即两条展开边(每条边减去OSSB)加上BA。
约定说明:厚度、半径和边长请使用相同单位(全部为毫米或全部为英寸)。边长必须是量至虚拟尖角的外侧尺寸,与上述公式一致。如果图纸给出的是内侧尺寸或夹角,请先进行换算,使输入的角度为弯曲角。
常见问题
K因子应该取多少?
K因子取决于材料、模具以及半径与板厚之比。建议向加工厂咨询他们折弯机的实际取值,或通过试折来确定。一般在0.33到0.5之间。
折弯扣除和折弯补偿是一回事吗?
不是。折弯补偿是中性层的弧长;折弯扣除是需要从外侧尺寸中减去的量,等于两倍退让量减去折弯补偿。
折弯角度超过90度还能用吗?
可以。公式适用于0到180度之间的任意折弯角,这里的角度指板料被折转的角度。