벤딩 공제값이란?
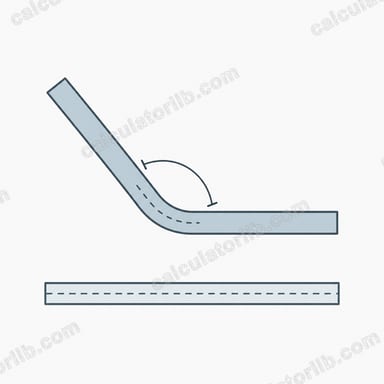
평평한 판재를 구부리면 중립축의 길이는 그대로 유지되고, 바깥쪽 면은 늘어나며 안쪽 면은 압축됩니다. 벤딩 공제값(BD, Bend Deduction)은 양쪽 외측 다리 치수의 합에서 빼 주어야 하는 값으로, 이를 빼면 전개 길이(블랭크 길이)를 구할 수 있습니다. 이 계산기는 굽힘 허용량(BA)과 외측 셋백(OSSB)도 함께 계산해 줍니다.
사용 방법
판재 두께, 내측 굽힘 반경, 굽힘 각도(도 단위), K-팩터를 입력하세요. 두 외측 다리 길이까지 입력하면 전개 길이도 구할 수 있습니다(선택 사항). 모든 길이는 같은 단위로 입력해야 합니다. K-팩터는 연한 소재를 작은 반경으로 굽힐 때 약 0.33, 반경이 클 때는 약 0.5가 일반적입니다.
계산 공식
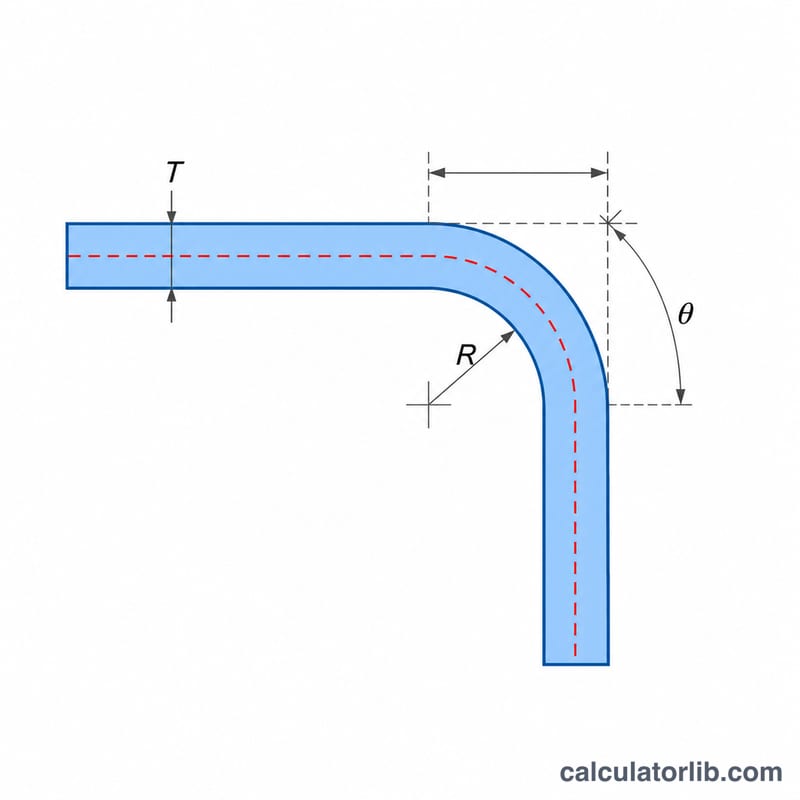
\(\theta\)는 라디안으로 나타낸 굽힘 각도, \(R\)은 내측 반경, \(T\)는 두께, \(K\)는 K-팩터입니다.
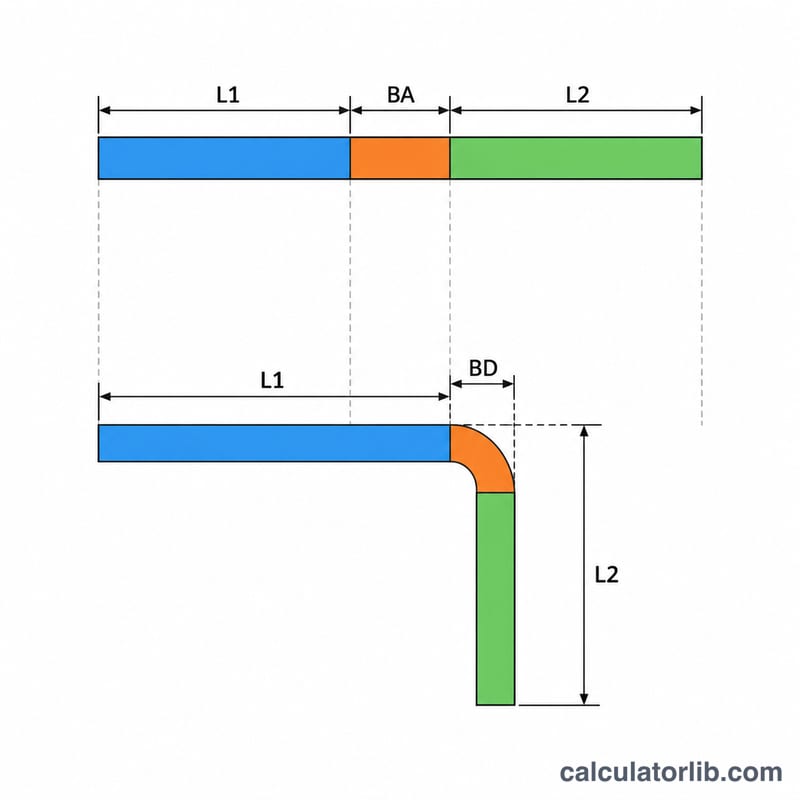
$$\text{BA} = \theta\,(R + K\,T)$$$$\text{OSSB} = \tan\left(\tfrac{\theta}{2}\right)(R+T)$$$$\text{BD} = 2\,\text{OSSB} - \text{BA}$$$$L_{flat} = L_1 + L_2 - \text{BD}$$여기서 \(L_1\), \(L_2\)는 가상 꼭짓점(virtual sharp)까지 잰 외측 다리 길이입니다.
계산 예시
\(T = 2\) mm, \(R = 2\) mm, 굽힘 각도 90도, \(K = 0.33\)인 경우:
$$\text{BA} = \tfrac{\pi}{2}(2 + 0.33 \times 2) = 4.178\,\text{mm}$$$$\text{OSSB} = \tan 45^\circ \times 4 = 4\,\text{mm}$$$$\text{BD} = 2 \times 4 - 4.178 = 3.822\,\text{mm}$$다리 길이가 50 mm와 30 mm라면 전개 길이는 \(80 - 3.822 = 76.178\) mm입니다.
재료 및 굽힘 반경별 대표 K-인자 값
K-인자는 중립축 위치를 재료 두께로 나눈 값(K = t/T)입니다. 보통 0.30에서 0.50 사이입니다. 아래 값들은 일반 제작 차트에서 흔히 인용되는 시작 추정값입니다. 재료는 연질, 중간, 경질 등급으로 나뉩니다. 연질 알루미늄은 연질 등급, 연강/냉간압연 강판은 중간 등급, 스테인리스강과 경질 황동/구리는 경질 등급에 속합니다. 이 값들이 보장되는 것은 아닙니다. 공구, 결 방향, 다이 폭, 스프링백, 정확한 합금 및 조질에 따라 실제 K-인자가 달라지므로, 시험 굽힘이나 제작업체 자체 데이터로 확인하십시오.
| 굽힘 방식 | 내측 반경 R 대 두께 T | 연질 알루미늄 (연질 등급) | 연강 / 냉간압연 강판 (중간 등급) | 스테인리스, 경질 황동/구리 (경질 등급) |
|---|---|---|---|---|
| 에어 벤드 | R/T 약 1 이하 | 0.33 | 0.38 | 0.40 |
| 에어 벤드 | R/T 1에서 3 | 0.40 | 0.43 | 0.45 |
| 에어 벤드 | R/T 3 초과 | 0.50 | 0.50 | 0.50 |
| 바토밍 | R/T 약 1 이하 | 0.42 | 0.44 | 0.46 |
| 바토밍 | R/T 1에서 3 | 0.46 | 0.47 | 0.48 |
| 바토밍 | R/T 3 초과 | 0.50 | 0.50 | 0.50 |
| 코이닝 | R/T 약 1 이하 | 0.38 | 0.41 | 0.44 |
| 코이닝 | R/T 1에서 3 | 0.44 | 0.46 | 0.47 |
| 코이닝 | R/T 3 초과 | 0.50 | 0.50 | 0.50 |
- 두께에 비해 반경이 좁을수록 중립축이 굽힘 안쪽으로 이동하므로 K 값이 낮아집니다.
- 두께에 비해 반경이 크면 K는 두께 중간 위치인 0.50에 가까워집니다.
- 같은 R/T에서 더 단단하고 연성이 낮은 재료는 일반적으로 K-인자가 더 높습니다.
- 다른 정보가 없을 때 흔히 쓰는 기본값은 K = 0.33에서 0.44이지만, 이는 어디까지나 첫 번째 추정치로만 사용하십시오.
굽힘 용어 및 변수
- 중립축
- 굽힘 중에 늘어나지도 줄어들지도 않는, 판재 두께 내부의 가상의 선입니다. 안쪽 면과 바깥쪽 면 사이에 있으며, 보통 안쪽에 더 가깝습니다. 굽힘을 지나는 중립축의 길이가 굽힘 여유입니다.
- K-인자
- 중립축 오프셋 비율, K = t/T입니다. 여기서 t는 안쪽 면에서 중립축까지의 거리이고, T는 재료 두께입니다. 차원이 없는 값입니다. 계산기는 이를 \(BA = \theta (R + K \cdot T)\)에 사용합니다.
- 내측 반경 (R)
- 굽힘 안쪽 면의 반경입니다. 에어 벤딩에서는 주로 다이 개구부와 재료에 의해 정해지며, 바토밍이나 코이닝에서는 펀치 끝 반경에 의해 정해집니다.
- 굽힘 각도 (θ)
- 판재가 평평한 상태에서 꺾인 양입니다. 평평한 판재의 굽힘 각도는 0°이고, 직각 굽힘의 굽힘 각도는 90°입니다. 이는 두 변 사이의 포함각과 다르며, 포함각은 180° − 굽힘 각도와 같습니다. 90° 굽힘의 포함각은 90°이지만, 60° 굽힘의 포함각은 120°입니다. 이 계산기는 굽힘 각도(꺾인 양)를 입력으로 받으며, \(\theta = \text{Angle} \cdot \pi/180\)로 변환합니다.
- 가상 날카로운 꼭짓점
- 굽힘에 반경이 없고 날카로운 모서리였다면, 두 변의 연장된 바깥 면이 만났을 점입니다. 바깥쪽 변 치수는 보통 이 점까지 측정합니다.
- 바깥 세트백 (OSSB)
- 굽힘이 시작되는 접점에서 변을 따라 가상 날카로운 꼭짓점까지 측정한 거리입니다. \(OSSB = \tan(\theta/2)(R + T)\)입니다. 90° 굽힘에서는 R + T로 단순화됩니다. 탄젠트가 무한대가 되므로 180° 굽힘에는 이 공식이 정의되지 않습니다.
- 굽힘 여유 (BA)
- 굽힘을 지나는 중립축의 호 길이입니다: \(BA = \theta (R + K \cdot T)\). 굽힘을 형성하는 평면 재료의 길이입니다.
- 굽힘 공제 (BD)
- 두 가상 날카로운 꼭짓점(바깥쪽) 변 길이의 합에서 빼서 평면 길이를 구하는 값입니다: \(BD = 2\,OSSB - BA\). 굽힘 보상이라고도 합니다.
- 전개도 (플랫 패턴)
- 굽힘 전에 펼친 판재입니다. 가상 날카로운 꼭짓점까지 변을 측정한 한 번의 굽힘에서는 \(L_{flat} = L_1 + L_2 - BD\)입니다. 세트백과 여유로부터 구한 두 평면 변(각 변에서 OSSB를 뺀 값)과 BA를 더해도 같은 값을 얻습니다.
표기 참고: 두께, 반경, 변 길이에는 같은 단위를 사용하십시오(모두 mm 또는 모두 인치). 변 길이는 위 공식에 맞게 가상 날카로운 꼭짓점까지 측정한 바깥쪽 치수여야 합니다. 도면에 안쪽 치수나 포함각이 주어져 있다면, 입력하는 각도가 굽힘 각도가 되도록 먼저 변환하십시오.
자주 묻는 질문
K-팩터는 어떤 값을 써야 하나요?
소재, 금형, 두께 대비 반경 비율에 따라 달라집니다. 가공 업체에 사용 중인 프레스 브레이크 기준 값을 문의하거나 시험 굽힘으로 확인하는 것이 좋습니다. 보통 0.33~0.5 범위를 많이 씁니다.
벤딩 공제값과 굽힘 허용량은 같은 건가요?
아닙니다. 굽힘 허용량은 중립축을 따라 측정한 호의 길이이고, 벤딩 공제값은 외측 치수의 합에서 빼는 값입니다. 벤딩 공제값은 셋백의 두 배에서 굽힘 허용량을 뺀 값과 같습니다.
90도를 넘는 각도에도 쓸 수 있나요?
0도에서 180도 사이의 굽힘 각도라면 모두 적용할 수 있습니다. 이때 각도는 판재가 실제로 꺾인 양을 뜻합니다.