什麼是折彎扣除量?
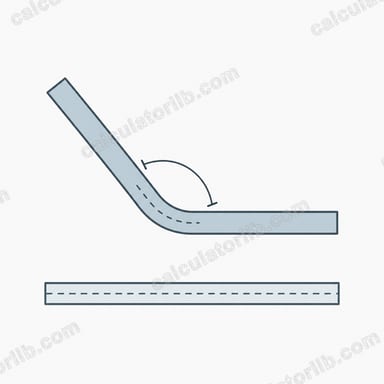
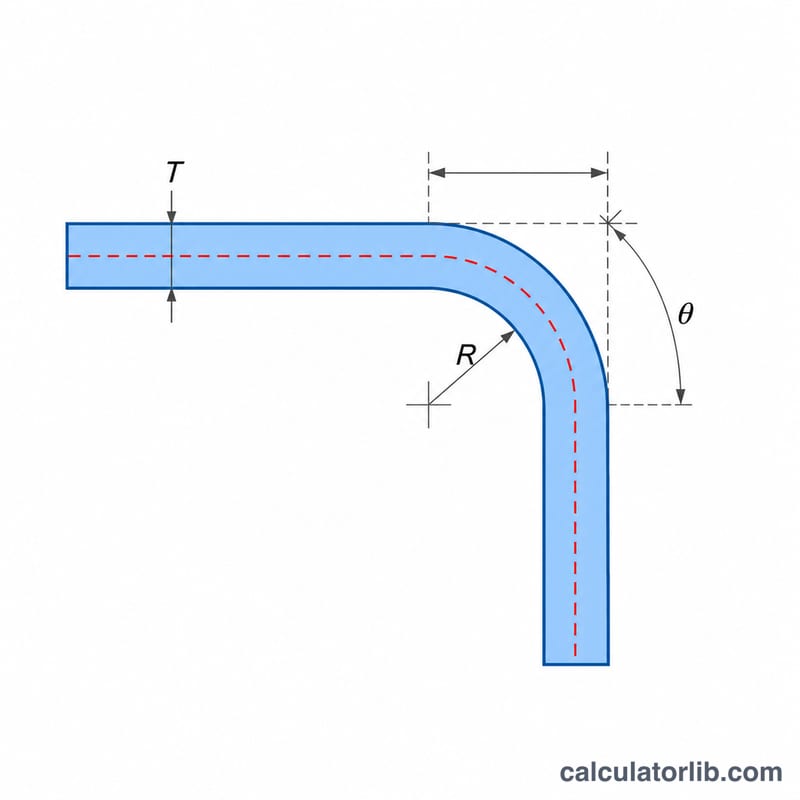
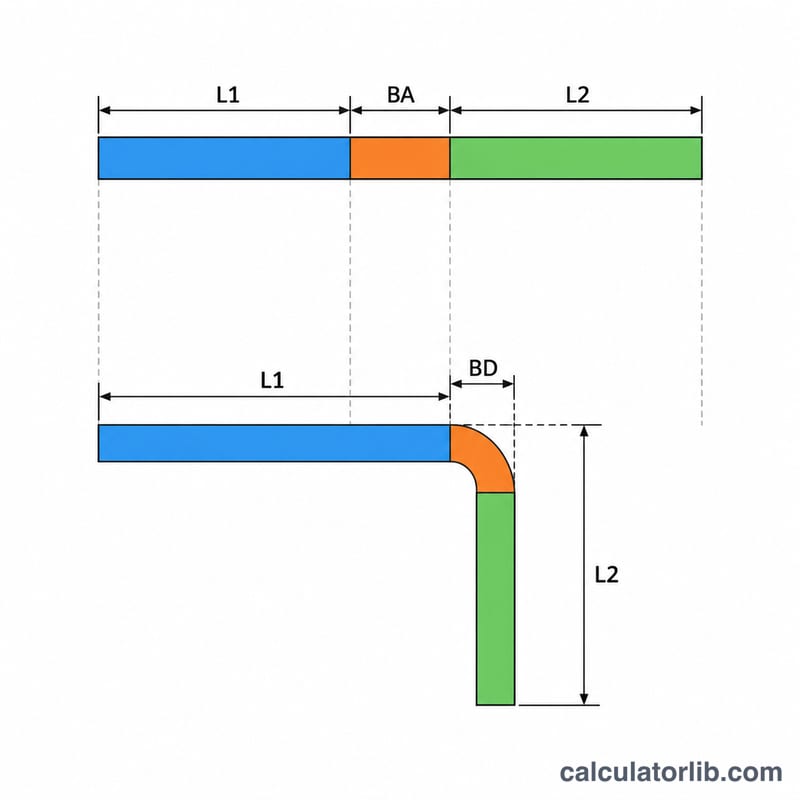
平板鈑金折彎時,材料中性軸的長度維持不變,外側表面會被拉伸,內側表面則被壓縮。折彎扣除量(BD,Bend Deduction)指的是:將兩側外側邊長相加後,必須減去的數值,才能得到平板展開(下料)的長度。本計算機同時會算出折彎補償(BA,Bend Allowance)與外側退縮量(OSSB,Outside Setback)。
使用方式
請輸入板厚、內彎半徑、折彎角度(單位為度)以及 K 因子。若想求得展開長度,也可以再填入兩側的外側邊長。所有長度請使用同一種單位。K 因子約 0.33 適合軟質材料的小半徑折彎,0.5 則適合較大的彎曲半徑。
計算公式
設 \(\theta\) 為以弧度表示的折彎角度,\(R\) 為內彎半徑,\(T\) 為板厚,\(K\) 為 K 因子:
$$\text{BA} = \theta\,(R + K\,T)$$$$\text{OSSB} = \tan\left(\tfrac{\theta}{2}\right)(R+T)$$$$\text{BD} = 2\,\text{OSSB} - \text{BA}$$$$L_{flat} = L_1 + L_2 - \text{BD}$$其中 \(L_1\)、\(L_2\) 為量測至虛擬尖角(virtual sharp)的外側邊長。
計算範例
假設 \(T = 2\) mm、\(R = 2\) mm、折彎 90 度、\(K = 0.33\):
$$\text{BA} = \tfrac{\pi}{2}(2 + 0.33 \times 2) = 4.178\,\text{mm}$$$$\text{OSSB} = \tan 45^\circ \times 4 = 4\,\text{mm}$$$$\text{BD} = 2 \times 4 - 4.178 = 3.822\,\text{mm}$$若兩邊長度分別為 50 mm 與 30 mm,則展開長度為 \(80 - 3.822 = 76.178\) mm。
依材料與彎曲半徑的典型 K 因子值
K 因子是中性軸位置除以材料厚度(K = t/T)。通常介於 0.30 到 0.50 之間。下表數值是常見引用的起始估計值,取自一般金屬加工圖表。它們將材料分為軟、中、硬三類:軟鋁屬於軟性類,低碳鋼/冷軋鋼屬於中性類,不銹鋼及硬黃銅/銅屬於硬性類。這些數值並非保證值。請以試彎或您的加工廠自有數據加以驗證,因為工具、晶粒方向、模具寬度、回彈,以及確切的合金與回火狀態,都會使實際 K 因子有所變動。
| 彎曲方式 | 內半徑 R 與厚度 T 之比 | 軟鋁(軟性類) | 低碳鋼/冷軋鋼(中性類) | 不銹鋼、硬黃銅/銅(硬性類) |
|---|---|---|---|---|
| 空彎 | R/T 約為 1 或更小 | 0.33 | 0.38 | 0.40 |
| 空彎 | R/T 介於 1 至 3 | 0.40 | 0.43 | 0.45 |
| 空彎 | R/T 大於 3 | 0.50 | 0.50 | 0.50 |
| 底壓 | R/T 約為 1 或更小 | 0.42 | 0.44 | 0.46 |
| 底壓 | R/T 介於 1 至 3 | 0.46 | 0.47 | 0.48 |
| 底壓 | R/T 大於 3 | 0.50 | 0.50 | 0.50 |
| 壓印 | R/T 約為 1 或更小 | 0.38 | 0.41 | 0.44 |
| 壓印 | R/T 介於 1 至 3 | 0.44 | 0.46 | 0.47 |
| 壓印 | R/T 大於 3 | 0.50 | 0.50 | 0.50 |
- 相對於厚度而言,半徑越緊,中性軸越靠近彎曲內側,因此 K 值較低。
- 相對於厚度而言,半徑較大時,K 會趨近 0.50,即厚度中心位置。
- 在相同 R/T 下,較硬、延展性較差的材料通常具有較高的 K 因子。
- 在沒有其他資訊時,常用的預設值為 K = 0.33 至 0.44,但這只應作為初步估計。
彎曲術語與變數
- 中性軸
- 位於板材厚度內、在彎曲過程中既不伸長也不壓縮的假想線。它位於內表面與外表面之間,通常較靠近內側。彎曲時穿過中性軸的長度即為彎曲展開量。
- K 因子
- 中性軸偏移比,K = t/T。其中 t 是從內表面到中性軸的距離,T 是材料厚度。它是無因次量。計算機使用它於 \(BA = \theta (R + K \cdot T)\)。
- 內半徑(R)
- 彎曲內表面的半徑。在空彎中,它主要由模具開口與材料決定;在底壓或壓印中,則由沖頭鼻端半徑決定。
- 彎曲角(θ)
- 板材從平面轉開的角度量。平坦板材的彎曲角為 0°,直角彎曲的彎曲角為 90°。這不同於兩個邊之間的夾角,夾角等於 180° − 彎曲角。90° 彎曲的夾角為 90°,但 60° 彎曲的夾角為 120°。本計算機使用的是彎曲角(轉動量),並以 \(\theta = \text{角度} \cdot \pi/180\) 進行換算。
- 虛擬尖角
- 若彎曲處為尖角而非圓角,兩條邊延伸後的外表面相交的點。外側邊長通常是量到此點。
- 外側退縮量(OSSB)
- 沿著邊線量測,從彎曲開始的切點到虛擬尖角的距離。其公式為 \(OSSB = \tan(\theta/2)(R + T)\)。對於 90° 彎曲,它簡化為 R + T。此公式不適用於 180° 彎曲,因為切線會趨於無限大。
- 彎曲展開量(BA)
- 彎曲處中性軸的弧長:\(BA = \theta (R + K \cdot T)\)。它是形成該彎曲所需的平板材料長度。
- 彎曲扣除量(BD)
- 從兩個虛擬尖角(外側)邊長總和中扣除的量,以得到展開長度:\(BD = 2\,OSSB - BA\)。亦稱為彎曲補償量。
- 展開圖(平板圖樣)
- 彎曲前攤開的板材。對於以虛擬尖角量測邊長的單一彎曲,\(L_{flat} = L_1 + L_2 - BD\)。若以退縮量與展開量計算,即兩個平直邊(各邊減去 OSSB)加上 BA,會得到相同的數值。
約定說明:厚度、半徑與邊長請使用相同單位(全部為 mm 或全部為英吋)。邊長必須是量到虛擬尖角的外側尺寸,以符合上述公式。若您的圖面提供的是內側尺寸或夾角,請先換算,使輸入的角度為彎曲角。
常見問題
K 因子該怎麼選?
這取決於材質、模具以及半徑與板厚的比值。建議向加工廠詢問他們折彎機(折床)實際使用的 K 因子,或自行試折來取得數值。一般常見範圍為 0.33 到 0.5。
折彎扣除量和折彎補償是同一個東西嗎?
不是。折彎補償是中性軸的圓弧長度;折彎扣除量則是從外側尺寸總和中要減掉的數值,等於兩倍外側退縮量減去折彎補償。
角度超過 90 度也能用嗎?
可以。公式適用於 0 到 180 度之間的任何折彎角度,這裡的角度指的是板材被彎轉的角度。