Büküm kaybı (bend deduction) nedir?
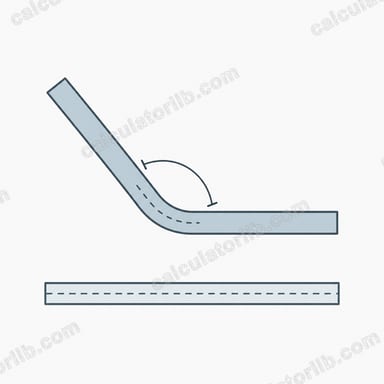
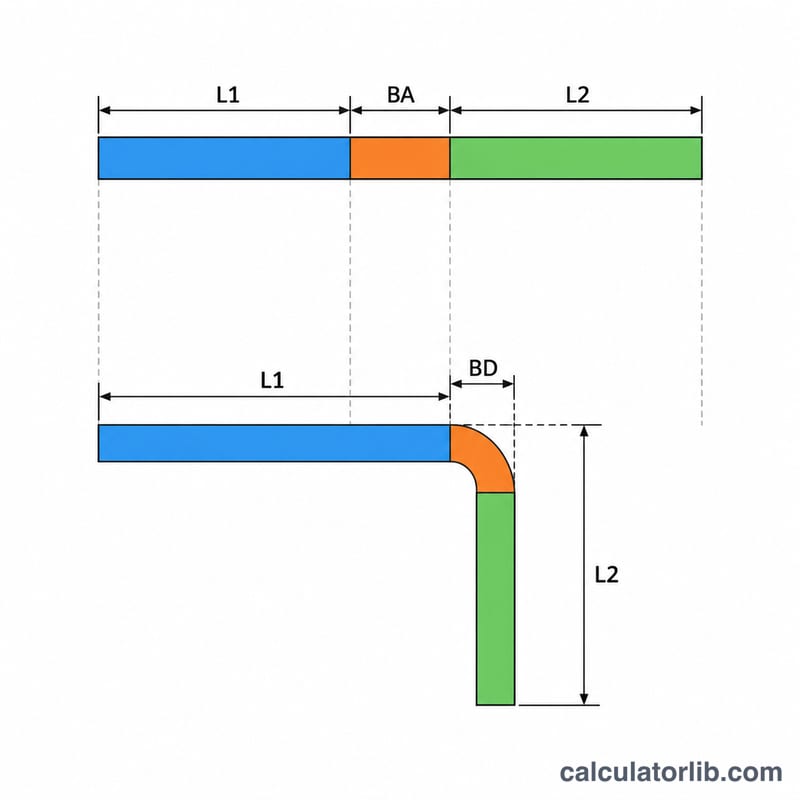
Düz bir sac büküldüğünde malzemenin tarafsız ekseni sabit uzunlukta kalır; dış yüzey uzar, iç yüzey ise sıkışır. Büküm kaybı (BD), iki dış kol ölçüsünün toplamından çıkarmanız gereken değerdir ve size düz sac parçanın (açınımın) boyunu verir. Bu hesaplayıcı ayrıca büküm payını (BA) ve dış geri çekmeyi (OSSB) de hesaplar.
Nasıl kullanılır?
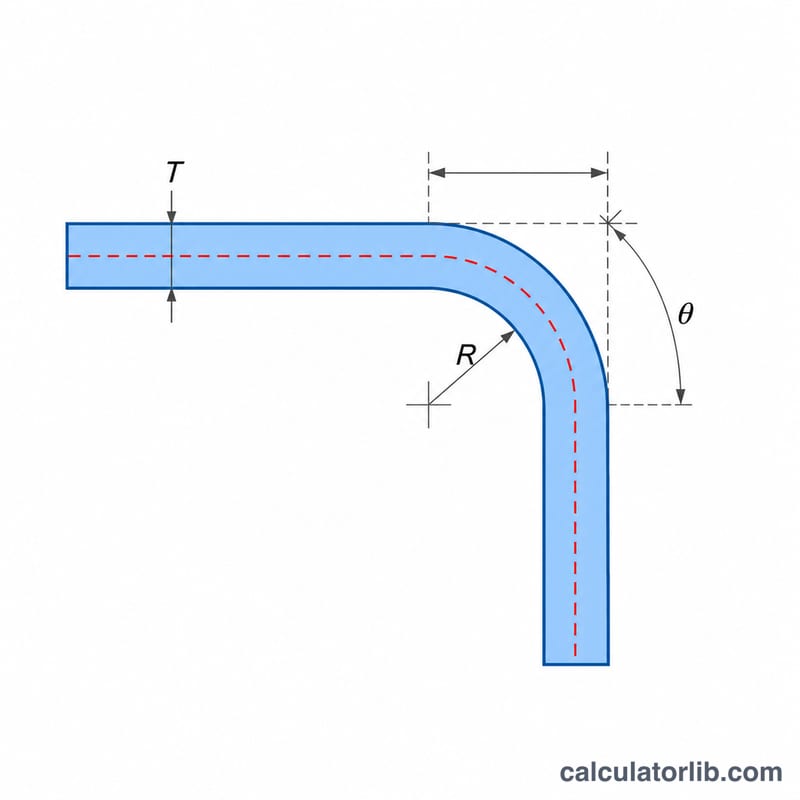
Malzeme kalınlığını, iç büküm yarıçapını, büküm açısını (derece cinsinden) ve K faktörünü girin. Açınım boyunu da görmek istiyorsanız isteğe bağlı olarak iki dış kol uzunluğunu girebilirsiniz. Tüm ölçülerde aynı uzunluk birimini kullanın. Yumuşak malzemelerde dar bükümler için yaklaşık 0,33, daha büyük yarıçaplar için 0,5 K faktörü uygundur.
Formüller
\(\theta\) büküm açısı (radyan), \(R\) iç yarıçap, \(T\) kalınlık ve \(K\) K faktörü olmak üzere:
$$\text{BA} = \theta\,(R + K\,T)$$$$\text{OSSB} = \tan\left(\tfrac{\theta}{2}\right)(R+T)$$$$\text{BD} = 2\,\text{OSSB} - \text{BA}$$$$L_{flat} = L_1 + L_2 - \text{BD}$$Burada \(L_1\) ve \(L_2\), sanal keskin köşeye (virtual sharp) kadar ölçülen dış kol uzunluklarıdır.
Çözümlü örnek
\(T = 2\) mm, \(R = 2\) mm, 90 derecelik büküm ve \(K = 0.33\) için:
$$\text{BA} = \tfrac{\pi}{2}(2 + 0.33 \times 2) = 4.178\,\text{mm}$$$$\text{OSSB} = \tan 45^\circ \times 4 = 4\,\text{mm}$$$$\text{BD} = 2 \times 4 - 4.178 = 3.822\,\text{mm}$$Kollar 50 mm ve 30 mm ise açınım boyu \(80 - 3.822 = 76.178\) mm olur.
Sık sorulan sorular
Hangi K faktörünü kullanmalıyım?
Malzemeye, kalıba ve yarıçap/kalınlık oranına bağlıdır. Abkant presiniz için imalatçınızdan değeri isteyin ya da deneme bükümleri yapın. Genellikle 0,33 ile 0,5 arasında bir değer kullanılır.
Büküm kaybı ile büküm payı aynı şey mi?
Hayır. Büküm payı, tarafsız eksendeki yay uzunluğudur. Büküm kaybı ise dış ölçülerden çıkardığınız değerdir ve geri çekmenin iki katından büküm payının çıkarılmasına eşittir.
90 dereceden büyük açılarda da çalışır mı?
Formül, 0 ile 180 derece arasındaki her büküm açısı için geçerlidir; burada açı, sacın döndürüldüğü miktarı ifade eder.
Malzeme ve Büküm Yarıçapına Göre Tipik K-Faktörü Değerleri
K-faktörü, nötr eksen konumunun malzeme kalınlığına bölünmesiyle elde edilir (K = t/T). Genellikle 0,30 ile 0,50 arasındadır. Aşağıdaki değerler, genel imalat tablolarında sıkça verilen başlangıç tahminleridir. Malzemeleri yumuşak, orta ve sert sınıflara ayırırlar: yumuşak alüminyum yumuşak sınıfta, yumuşak/soğuk haddelenmiş çelik orta sınıfta, paslanmaz çelik ile sert pirinç/bakır ise sert sınıftadır. Bu değerler garanti edilmiş değerler değildir. Gerçek K-faktörü takım, tane yönü, kalıp genişliği, geri esneme ve tam alaşım ile temper durumuna göre değiştiğinden, bunları deneme bükümleri veya imalatçınızın kendi verileriyle doğrulayın.
| Büküm yöntemi | İç yarıçap R ile kalınlık T karşılaştırması | Yumuşak alüminyum (yumuşak sınıf) | Yumuşak / soğuk haddelenmiş çelik (orta sınıf) | Paslanmaz, sert pirinç/bakır (sert sınıf) |
|---|---|---|---|---|
| Serbest büküm | R/T yaklaşık 1 veya daha az | 0,33 | 0,38 | 0,40 |
| Serbest büküm | R/T 1 ile 3 arası | 0,40 | 0,43 | 0,45 |
| Serbest büküm | R/T 3 üzeri | 0,50 | 0,50 | 0,50 |
| Dibe basma | R/T yaklaşık 1 veya daha az | 0,42 | 0,44 | 0,46 |
| Dibe basma | R/T 1 ile 3 arası | 0,46 | 0,47 | 0,48 |
| Dibe basma | R/T 3 üzeri | 0,50 | 0,50 | 0,50 |
| Bastırarak büküm (coining) | R/T yaklaşık 1 veya daha az | 0,38 | 0,41 | 0,44 |
| Bastırarak büküm (coining) | R/T 1 ile 3 arası | 0,44 | 0,46 | 0,47 |
| Bastırarak büküm (coining) | R/T 3 üzeri | 0,50 | 0,50 | 0,50 |
- Kalınlığa göre daha sıkı bir yarıçap, nötr ekseni büküm içine doğru iter ve K değeri düşer.
- Kalınlığa göre büyük bir yarıçap, K değerini orta kalınlık konumu olan 0,50'ye yaklaştırır.
- Daha sert, daha az sünek malzemeler, aynı R/T oranında genellikle daha yüksek bir K-faktörüne sahiptir.
- Başka bilgi yokken yaygın bir varsayılan değer K = 0,33 ile 0,44 arasıdır, ancak bunu yalnızca ilk tahmin olarak kullanın.
Büküm Terimleri ve Değişkenler
- Nötr eksen
- Büküm sırasında ne uzayan ne de kısalan, sac kalınlığının içindeki hayali çizgidir. İç ve dış yüzeyler arasında yer alır ve genellikle iç yüzeye daha yakındır. Büküm boyunca nötr eksenin uzunluğu büküm payıdır.
- K-faktörü
- Nötr eksen kaymasının oranıdır, K = t/T. Burada t, iç yüzeyden nötr eksene olan mesafe, T ise malzeme kalınlığıdır. Boyutsuzdur. Hesap makinesi bunu \(BA = \theta (R + K \cdot T)\) formülünde kullanır.
- İç yarıçap (R)
- Büküm iç yüzeyinin yarıçapıdır. Serbest büküşte esas olarak kalıp açıklığı ve malzeme tarafından belirlenir; dibe basma veya bastırarak bükümde ise zımba burun yarıçapıyla belirlenir.
- Büküm açısı (θ)
- Sacın düzlemden dönerek uzaklaştığı miktardır. Düz bir sacın büküm açısı 0°, dik bir büküm için ise 90°'dir. Bu, iki kol arasındaki kapsanan açıdan farklıdır; kapsanan açı 180° − büküm açısına eşittir. 90° bükümün kapsanan açısı 90°'dir, ancak 60° bükümün kapsanan açısı 120°'dir. Bu hesap makinesi büküm açısını (dönüş miktarını) ister ve \(\theta = \text{Angle} \cdot \pi/180\) ile dönüştürür.
- Sanal keskin köşe
- Büküm yarıçap yerine keskin bir köşeye sahip olsaydı, iki kolun uzatılmış dış yüzeylerinin birleşeceği noktadır. Dış kol ölçüleri normalde bu noktaya göre alınır.
- Dış geri çekme (OSSB)
- Bükümün başladığı teğet noktasından, kol boyunca ölçülen sanal keskin köşeye olan mesafedir. \(OSSB = \tan(\theta/2)(R + T)\) ile hesaplanır. 90° bükümde bu R + T'ye sadeleşir. Teğet sonsuza gittiği için formül 180° büküm için tanımlı değildir.
- Büküm payı (BA)
- Büküm boyunca nötr eksenin yay uzunluğudur: \(BA = \theta (R + K \cdot T)\). Bükümü oluşturan düz malzeme miktarıdır.
- Büküm düşümü (BD)
- İki sanal keskin köşe (dış) kol uzunluğunun toplamından düz uzunluğu elde etmek için çıkarılan miktardır: \(BD = 2\,OSSB - BA\). Büküm kompanzasyonu olarak da adlandırılır.
- Düz açılım
- Bükülmeden önceki açılmış sactır. Sanal keskin köşeye göre ölçülen kollar ile tek bükümde \(L_{flat} = L_1 + L_2 - BD\) elde edilir. Aynı değer, geri çekmeler ve büküm payı kullanılarak da iki düz kol (her kol eksi OSSB) artı BA olarak bulunur.
Birim notu: kalınlık, yarıçap ve kol uzunlukları için aynı birimleri kullanın (hepsi mm veya hepsi inç). Kol uzunlukları, yukarıdaki formüle uygun olarak sanal keskin köşeye göre ölçülmüş dış ölçüler olmalıdır. Çiziminiz iç ölçüler veya kapsanan açı veriyorsa, girilen açının büküm açısı olması için önce bunları dönüştürün.