Что такое поправка на изгиб?
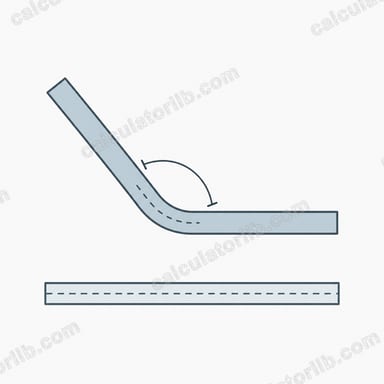
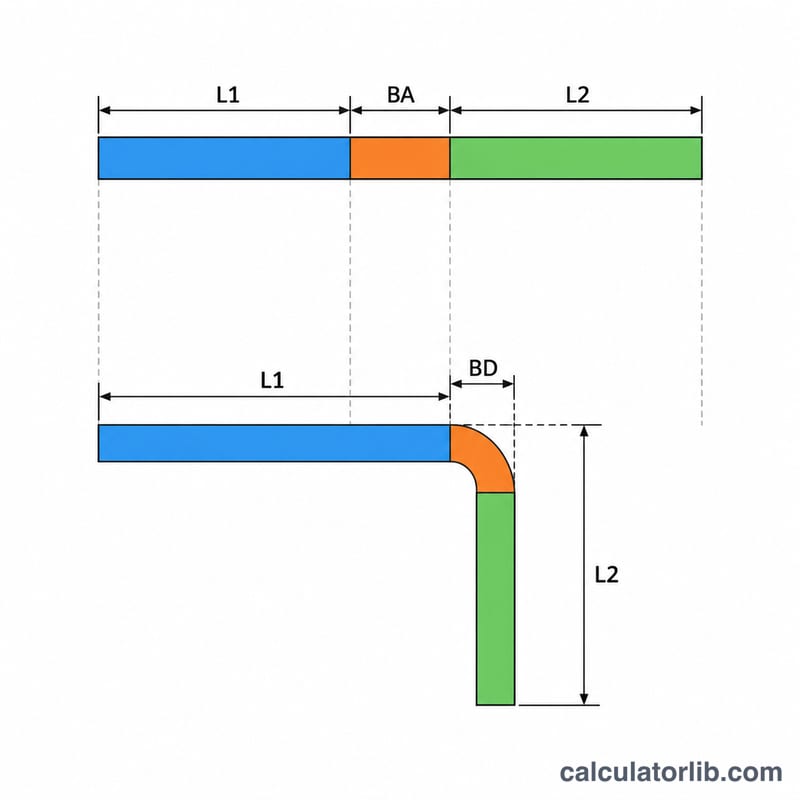
Когда плоский лист гнут, нейтральная ось материала сохраняет постоянную длину, наружная поверхность растягивается, а внутренняя сжимается. Поправка на изгиб (BD) — это величина, которую нужно вычесть из суммы двух наружных размеров полок, чтобы получить длину плоской заготовки. Калькулятор также определяет длину дуги гиба по нейтральной оси (BA, «припуск на изгиб») и наружный отодвиг (OSSB).
Как пользоваться калькулятором
Введите толщину материала, внутренний радиус гиба, угол гиба в градусах и К-фактор. При желании укажите длины обеих наружных полок — тогда вы получите длину развёртки. Все длины задавайте в одних и тех же единицах. К-фактор около 0,33 подходит для малых радиусов в мягком материале, а 0,5 — для больших радиусов.
Формулы
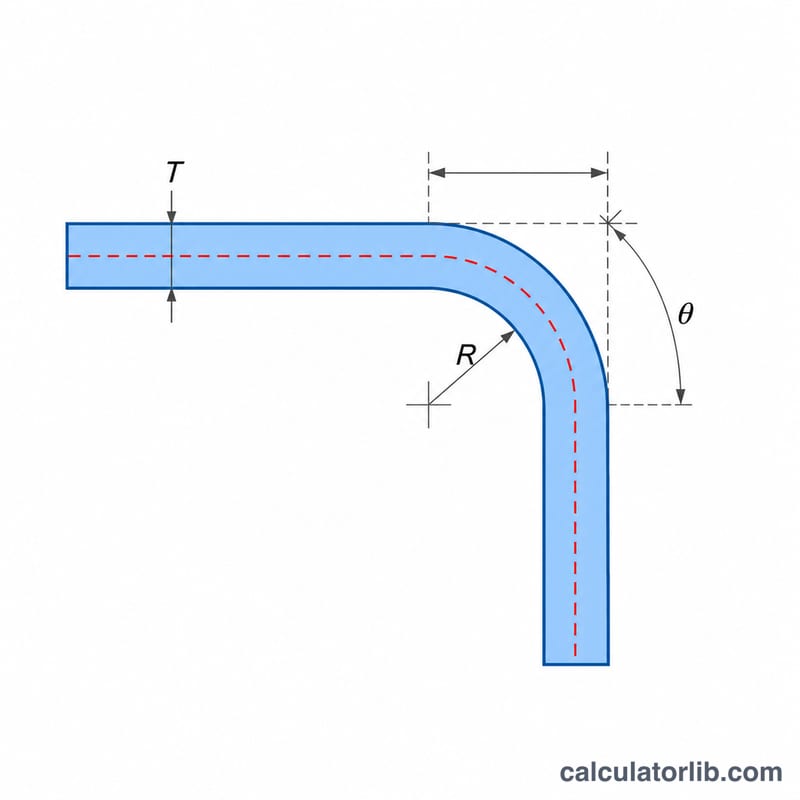
Пусть \(\theta\) — угол гиба в радианах, \(R\) — внутренний радиус, \(T\) — толщина, \(K\) — К-фактор:
$$\text{BA} = \theta\,(R + K\,T)$$$$\text{OSSB} = \tan\left(\tfrac{\theta}{2}\right)(R+T)$$$$\text{BD} = 2\,\text{OSSB} - \text{BA}$$$$L_{flat} = L_1 + L_2 - \text{BD}$$Здесь \(L_1\) и \(L_2\) — наружные длины полок, измеренные до виртуальной острой вершины (пересечения наружных плоскостей).
Пример расчёта
Для \(T = 2\) мм, \(R = 2\) мм, гиба на 90 градусов и \(K = 0{,}33\):
$$\text{BA} = \tfrac{\pi}{2}(2 + 0.33 \times 2) = 4.178\,\text{mm}$$$$\text{OSSB} = \tan 45^\circ \times 4 = 4\,\text{mm}$$$$\text{BD} = 2 \times 4 - 4.178 = 3.822\,\text{mm}$$При длинах полок 50 мм и 30 мм длина развёртки составит \(80 - 3.822 = 76.178\) мм.
Частые вопросы
Какой К-фактор выбрать?
Он зависит от материала, оснастки и отношения радиуса к толщине. Уточните значение у производителя для его листогибочного пресса или выполните пробные гибы. Обычно применяют значения от 0,33 до 0,5.
Поправка на изгиб и припуск на изгиб — это одно и то же?
Нет. Припуск на изгиб (BA) — это длина дуги по нейтральной оси. Поправка на изгиб (BD) — это величина, которую вычитают из наружных размеров; она равна удвоенному отодвигу минус припуск на изгиб.
Подходит ли расчёт для углов больше 90 градусов?
Формула верна для любого угла гиба от 0 до 180 градусов, где под углом понимается величина, на которую повёрнут лист.
Типичные значения K-фактора по материалу и радиусу гиба
K-фактор — это положение нейтральной оси, делённое на толщину материала (K = t/T). Обычно он находится между 0,30 и 0,50. Приведённые ниже значения — это часто цитируемые ориентировочные начальные оценки из общих таблиц для листовой обработки. Они делят материалы на мягкий, средний и твёрдый классы: мягкий алюминий относится к мягкому классу, низкоуглеродистая/холоднокатаная сталь — к среднему, а нержавеющая сталь и твёрдая латунь/медь — к твёрдому. Это не гарантированные значения. Проверяйте их пробными гибами или по данным вашего изготовителя, так как оснастка, направление волокна, ширина матрицы, пружинение и точный сплав и состояние (темper) меняют реальный K-фактор.
| Метод гибки | Внутренний радиус R относительно толщины T | Мягкий алюминий (мягкий класс) | Низкоуглеродистая / холоднокатаная сталь (средний класс) | Нержавеющая сталь, твёрдая латунь/медь (твёрдый класс) |
|---|---|---|---|---|
| Гибка на воздухе | R/T примерно 1 или меньше | 0.33 | 0.38 | 0.40 |
| Гибка на воздухе | R/T от 1 до 3 | 0.40 | 0.43 | 0.45 |
| Гибка на воздухе | R/T больше 3 | 0.50 | 0.50 | 0.50 |
| Гибка с дожимом | R/T примерно 1 или меньше | 0.42 | 0.44 | 0.46 |
| Гибка с дожимом | R/T от 1 до 3 | 0.46 | 0.47 | 0.48 |
| Гибка с дожимом | R/T больше 3 | 0.50 | 0.50 | 0.50 |
| Чеканка | R/T примерно 1 или меньше | 0.38 | 0.41 | 0.44 |
| Чеканка | R/T от 1 до 3 | 0.44 | 0.46 | 0.47 |
| Чеканка | R/T больше 3 | 0.50 | 0.50 | 0.50 |
- Более острый радиус относительно толщины смещает нейтральную ось к внутренней стороне гиба, поэтому K ниже.
- Большой радиус относительно толщины приближает K к 0,50 — положению в середине толщины.
- Более твёрдые и менее пластичные материалы, как правило, имеют более высокий K-фактор при том же R/T.
- Распространённое значение по умолчанию, когда больше ничего не известно, — K = 0,33–0,44, но используйте его только как первую прикидку.
Термины и переменные гиба
- Нейтральная ось
- Воображаемая линия внутри толщины листа, которая при гибке не растягивается и не сжимается. Она лежит между внутренней и наружной поверхностями, обычно ближе к внутренней. Длина нейтральной оси по изгибу — это припуск на гиб.
- K-фактор
- Отношение смещения нейтральной оси, K = t/T. Здесь t — расстояние от внутренней поверхности до нейтральной оси, а T — толщина материала. Величина безразмерная. Калькулятор использует её в формуле \(BA = \theta (R + K \cdot T)\).
- Внутренний радиус (R)
- Радиус внутренней поверхности гиба. При гибке на воздухе он определяется в основном раствором матрицы и материалом, а при гибке с дожимом или чеканке — радиусом закругления пуансона.
- Угол гиба (θ)
- Величина, на которую лист отклонён от плоского состояния. Плоский лист имеет угол гиба 0°, а гиб под прямым углом — 90°. Это отличается от угла между полками, который равен 180° − угол гиба. У гиба на 90° угол между полками также 90°, но у гиба на 60° угол между полками составляет 120°. Калькулятор ожидает угол гиба (величину поворота) и пересчитывает его по формуле \(\theta = \text{Angle} \cdot \pi/180\).
- Виртуальная вершина
- Точка, в которой продолженные наружные поверхности двух полок пересеклись бы, если бы гиб имел острый угол вместо радиуса. Наружные размеры полок обычно измеряют до этой точки.
- Наружный отступ (OSSB)
- Расстояние от точки касания, где начинается гиб, до виртуальной вершины, измеренное вдоль полки. Оно равно \(OSSB = \tan(\theta/2)(R + T)\). Для гиба на 90° формула упрощается до R + T. Формула не определена для гиба на 180°, так как тангенс становится бесконечным.
- Припуск на гиб (BA)
- Длина дуги нейтральной оси по гибу: \(BA = \theta (R + K \cdot T)\). Это количество плоского материала, которое образует гиб.
- Вычет на гиб (BD)
- Величина, вычитаемая из суммы длин двух полок по виртуальным вершинам (наружным размерам), чтобы получить длину развёртки: \(BD = 2\,OSSB - BA\). Также называется компенсацией гиба.
- Развёртка
- Развёрнутый лист до гибки. Для одного гиба при измерении полок до виртуальной вершины \(L_{flat} = L_1 + L_2 - BD\). То же значение получается из отступов и припуска как сумма двух плоских полок (каждая полка минус OSSB) плюс BA.
Примечание о соглашениях: используйте одинаковые единицы для толщины, радиуса и длин полок (все в мм или все в дюймах). Длины полок должны быть наружными размерами, измеренными до виртуальной вершины, в соответствии с приведённой выше формулой. Если на чертеже указаны внутренние размеры или угол между полками, сначала пересчитайте их так, чтобы введённый угол был углом гиба.