Что делает этот калькулятор
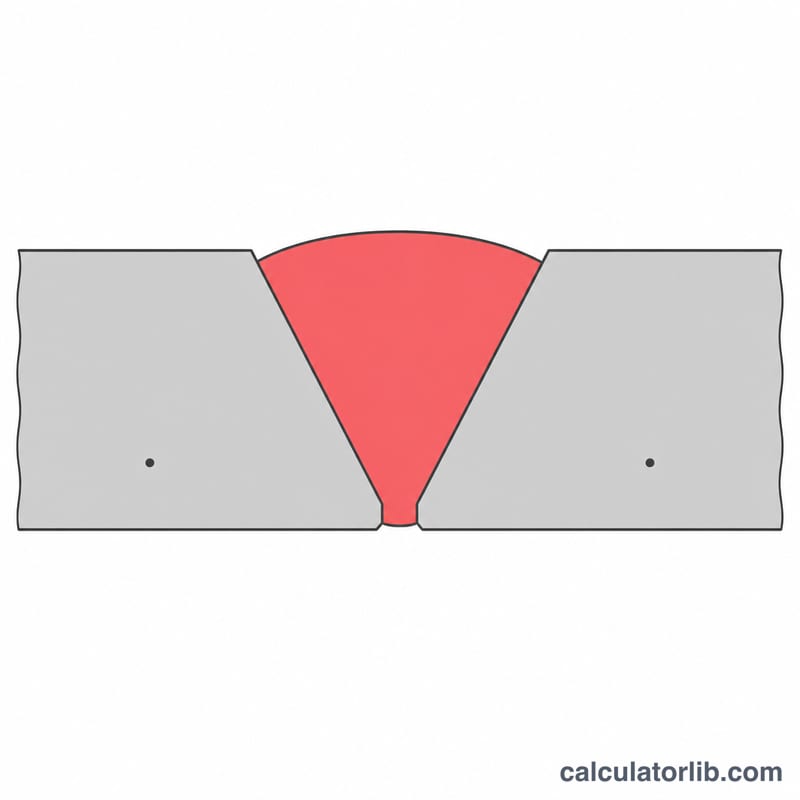
Калькулятор расхода присадочной проволоки показывает, сколько сварочной проволоки уйдёт на заполнение соединения. По объёму наплавленного металла, который должен заполнить шов, и по диаметру проволоки он рассчитывает общую длину проволоки и её массу с поправкой на реальный коэффициент наплавки. Это помогает сварщикам, производственникам и сметчикам заказывать нужное количество расходных материалов и точно считать стоимость работ.
Разбор формулы
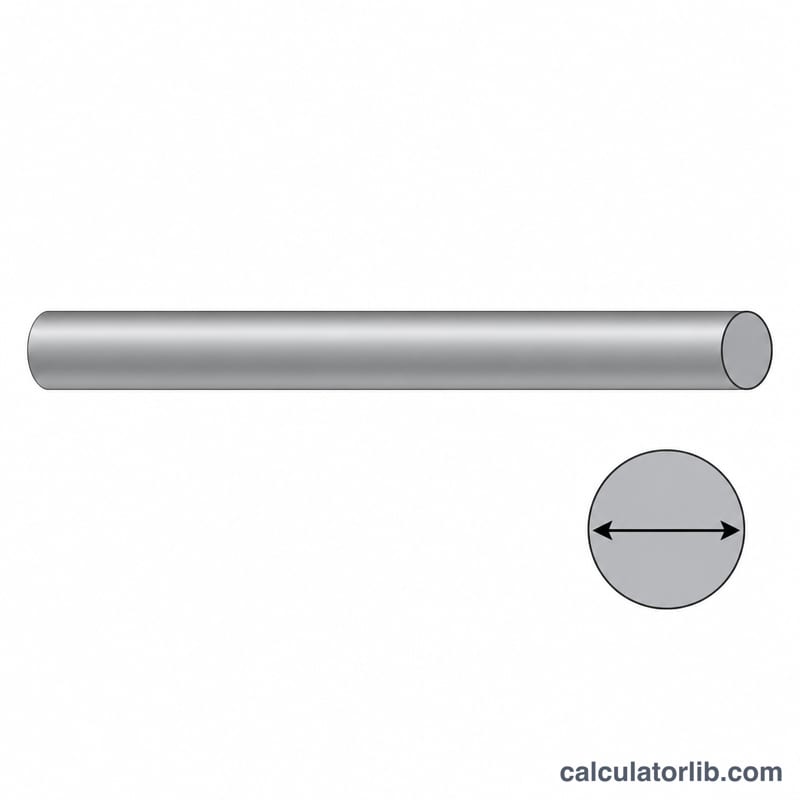
Площадь поперечного сечения круглой проволоки зависит только от её диаметра \(d\):
$$A = \frac{\pi}{4} d^{2}$$Поскольку не каждый грамм проволоки попадает в шов (брызги, огарки и шлак снижают выход), перед делением на площадь мы делим требуемый объём наплавки \(V\) на коэффициент наплавки \(\eta\):
$$L = \frac{V}{\eta \cdot A}$$Здесь \(V\) — объём наплавленного металла, \(\eta\) — коэффициент наплавки в виде доли, \(A\) — площадь сечения проволоки, а \(L\) — длина проволоки. Масса проволоки равна \(W = \tfrac{V}{\eta}\times \rho\), где \(\rho\) — плотность проволоки.
Как пользоваться
Укажите объём сварного соединения в кубических сантиметрах, диаметр проволоки в миллиметрах, плотность проволоки (около \(7.85\) г/см³ для углеродистой стали) и коэффициент наплавки в процентах. Калькулятор переведёт единицы, вычислит площадь сечения проволоки и выдаст длину в метрах и массу в килограммах.
Разобранный пример
Пусть \(V = 100\) см³, \(d = 1.2\) мм (\(0.12\) см), \(\rho = 7.85\) г/см³ и \(\eta = 0.95\). Площадь сечения проволоки:
$$A = \frac{\pi}{4}(0.12)^{2} = 0.011310\,\text{см}^{2}$$Расходуемый объём проволоки равен \(100 / 0.95 = 105.26\) см³, поэтому:
$$L = \frac{105.26}{0.011310} = 9307\,\text{см} \approx 93.07\,\text{м}$$Масса составляет \(105.26 \times 7.85 = 826.3\,\text{г} \approx 0.826\,\text{кг}\).
Частые вопросы
Какой коэффициент наплавки задавать? Типичные значения: около 95% для сплошной проволоки MIG/MAG, 80–90% для порошковой проволоки и ниже для штучных электродов.
Как найти объём соединения? Умножьте площадь поперечного сечения шва на его длину. Для треугольного углового шва площадь \(\approx \tfrac{1}{2}\,\text{катет}^{2}\).
Какую плотность вводить? Используйте \(7.85\) г/см³ для стали, \(2.70\) для алюминия и \(8.9\) для медных сплавов.
Длина проволоки на килограмм в зависимости от диаметра и материала
Для сплошной круглой проволоки один килограмм (1000 г) занимает объём \(1000/\rho\) см³. Разделите этот объём на площадь поперечного сечения проволоки, чтобы получить длину:
$$A = \frac{\pi}{4}\left(\frac{d}{10}\right)^2 \ \text{cm}^2, \qquad L = \frac{1000}{\rho \cdot A}\ \text{cm} = \frac{10}{\rho \cdot A}\ \text{m}$$Здесь \(d\) — диаметр проволоки в мм, а \(\rho\) — плотность в г/см³. Например, у углеродистой стальной проволоки диаметром 1.2 мм \(A = \frac{\pi}{4}(0.12)^2 = 0.011310\) см². Тогда \(L = 10/(7.85 \times 0.011310) = 112.6\) м на кг. В таблице использованы номинальные плотности: углеродистая сталь 7.85 г/см³, алюминий 2.70 г/см³ и медный сплав 8.9 г/см³. Реальные сплавы немного отличаются, поэтому если вам нужна высокая точность, уточните плотность в паспорте изготовителя.
| Диаметр проволоки (мм) | Площадь сечения A (см²) | Углеродистая сталь, ρ = 7.85 (м/кг) | Алюминий, ρ = 2.70 (м/кг) | Медный сплав, ρ = 8.9 (м/кг) |
|---|---|---|---|---|
| 0.8 | 0.005027 | 253.4 | 736.8 | 223.5 |
| 0.9 | 0.006362 | 200.2 | 582.2 | 176.6 |
| 1.0 | 0.007854 | 162.2 | 471.6 | 143.1 |
| 1.2 | 0.011310 | 112.6 | 327.5 | 99.3 |
| 1.6 | 0.020106 | 63.4 | 184.2 | 55.9 |
| 2.4 | 0.045239 | 28.2 | 81.9 | 24.8 |
Длина на килограмм зависит от квадрата диаметра. Удвоение диаметра (например, с 1.2 до 2.4 мм) уменьшает длину на килограмм в четыре раза. Более лёгкий металл даёт пропорционально большую длину: килограмм алюминиевой проволоки примерно в 2.9 раза длиннее килограмма стальной проволоки того же диаметра.
Применительно к сварному соединению: для шва, требующего 100 см³ наплавленной стали, при использовании проволоки 1.2 мм и выходе 100% потребуется \(L = 100/(100 \times 0.011310) =\) 88.4 м проволоки. Это \(100 \times 7.85 = 785\) г.
Практические советы по заказу
Рассчитанные длина и масса проволоки — это теоретическое количество, необходимое для заполнения соединения. Чтобы превратить их в реалистичную закупку, используйте следующие шаги:
- Округлите до целых бобин. Проволока продаётся в бобинах или катушках фиксированного размера. Распространённые размеры: 1, 5, 15 и 18 кг, но доступность зависит от поставщика, типа проволоки и региона. Округлите общую массу до целого числа бобин и не делайте так, чтобы большая работа зависела от частично использованной бобины.
- Добавьте запас около 10–15%. Он покрывает ремонт и переделки, прихватки, отрезки проволоки при начале и обрезке, прожиг на пробных образцах и потери на наладку. На коротких, прерывистых или сильно повторяющихся швах доля отходов выше, поэтому ориентируйтесь на верхнюю границу.
- Убедитесь, что объём соединения учтён полностью. В объём должны входить усиление шва или высота валика, а также дополнительный металл из зазора в корне и полная геометрия разделки, а не только номинальная толщина шва. Игнорирование усиления и зазора в корне — одна из самых частых причин, по которым оценки получаются заниженными.
- Используйте консервативный коэффициент наплавки. Порошковая проволока теряет часть массы в виде шлака и дыма, поэтому берите более низкий коэффициент, чем для сплошной проволоки с защитным газом. Также снижайте коэффициент при сварке в пространственных положениях (вертикальном или потолочном), где обычно больше брызг и обрезки. Меньший коэффициент даёт большую оценку расхода проволоки, что безопаснее при заказе.
- Храните проволоку герметично и в сухом месте. Держите бобины в заводской упаковке до использования, а частично использованные бобины на станке накрывайте или упаковывайте в пакет. Влага и загрязнения могут сделать проволоку непригодной, и это распространённая скрытая причина потерь. Особенно это касается порошковой и алюминиевой проволоки.
Относитесь к результату как к плановой оценке. Данные вашего поставщика расходных материалов, спецификация сварочной процедуры и записи вашего цеха дают наиболее надёжные поправочные коэффициенты для вашего процесса.