यह कैलकुलेटर क्या करता है
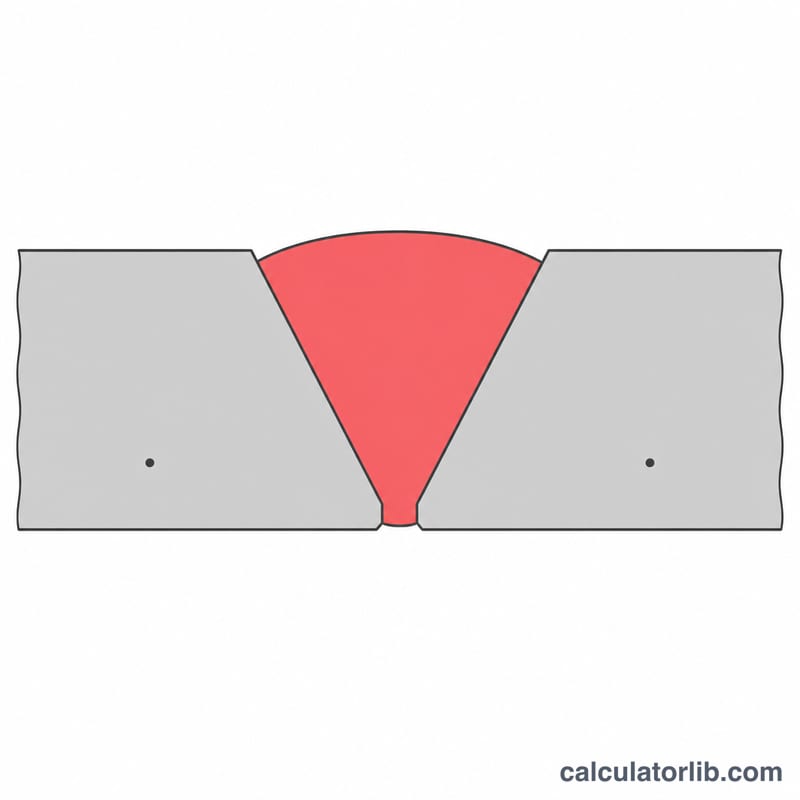
फिलर वायर खपत कैलकुलेटर यह अनुमान लगाता है कि किसी जोड़ (joint) को भरने में कितनी वेल्डिंग फिलर वायर खर्च होगी। जोड़ को भरने के लिए ज़रूरी वेल्ड मेटल के आयतन और वायर के व्यास के आधार पर यह वायर की कुल लंबाई और वज़न बताता है, और इसमें असल काम की डिपॉज़िशन दक्षता को भी ध्यान में रखा जाता है। इससे वेल्डर, फ़ैब्रिकेटर और एस्टिमेटर सही मात्रा में कंज़्यूमेबल्स ऑर्डर कर पाते हैं और काम का सटीक कोटेशन दे पाते हैं।
फ़ॉर्मूला समझें
गोल वायर का क्रॉस-सेक्शनल क्षेत्रफल सिर्फ़ उसके व्यास \(d\) पर निर्भर करता है:
$$A = \frac{\pi}{4} d^{2}$$चूँकि वायर का हर ग्राम जोड़ में नहीं पहुँचता (स्पैटर, स्टब लॉस और स्लैग से यील्ड घट जाती है), इसलिए क्षेत्रफल से भाग देने से पहले हम ज़रूरी डिपॉज़िट आयतन \(V\) को डिपॉज़िशन दक्षता \(\eta\) से भाग देते हैं:
$$L = \frac{V}{\eta \cdot A}$$यहाँ \(V\) = वेल्ड डिपॉज़िट आयतन, \(\eta\) = भिन्न के रूप में डिपॉज़िशन दक्षता, \(A\) = वायर का क्रॉस-सेक्शन, और \(L\) = वायर की लंबाई है। वायर का वज़न \(W = \tfrac{V}{\eta}\times \rho\) होता है, जहाँ \(\rho\) वायर का घनत्व है।
इसका उपयोग कैसे करें
वेल्ड जोड़ का आयतन घन सेंटीमीटर में, वायर का व्यास मिलीमीटर में, वायर का घनत्व (कार्बन स्टील के लिए लगभग \(7.85\) g/cm³) और डिपॉज़िशन दक्षता प्रतिशत में दर्ज करें। कैलकुलेटर इकाइयों को आपस में बदलता है, वायर का क्रॉस-सेक्शन निकालता है, और लंबाई मीटर में तथा वज़न किलोग्राम में बताता है।
हल किया गया उदाहरण
मान लीजिए \(V = 100\) cm³, \(d = 1.2\) mm (\(0.12\) cm), \(\rho = 7.85\) g/cm³ और \(\eta = 0.95\)। वायर का क्षेत्रफल है:
$$A = \frac{\pi}{4}(0.12)^{2} = 0.011310\,\text{cm}^{2}$$खर्च हुई वायर का आयतन \(100 / 0.95 = 105.26\) cm³ है, इसलिए:
$$L = \frac{105.26}{0.011310} = 9307\,\text{cm} \approx 93.07\,\text{m}$$वज़न \(105.26 \times 7.85 = 826.3\,\text{g} \approx 0.826\,\text{kg}\) है।
व्यास और सामग्री के अनुसार प्रति किलोग्राम तार की लंबाई
एक ठोस गोल तार के लिए, एक किलोग्राम (1000 g) का आयतन \(1000/\rho\) cm³ होता है। उस आयतन को तार के अनुप्रस्थ-काट क्षेत्रफल से भाग देकर लंबाई मिलती है:
$$A = \frac{\pi}{4}\left(\frac{d}{10}\right)^2 \ \text{cm}^2, \qquad L = \frac{1000}{\rho \cdot A}\ \text{cm} = \frac{10}{\rho \cdot A}\ \text{m}$$यहाँ \(d\) mm में तार का व्यास है और \(\rho\) g/cm³ में घनत्व है। उदाहरण के लिए, 1.2 mm कार्बन स्टील तार का \(A = \frac{\pi}{4}(0.12)^2 = 0.011310\) cm² है। इससे \(L = 10/(7.85 \times 0.011310) = 112.6\) m प्रति kg मिलता है। नीचे की तालिका में नाममात्र घनत्व इस्तेमाल हुए हैं: कार्बन स्टील 7.85 g/cm³, एल्युमीनियम 2.70 g/cm³ और तांबा मिश्रधातु 8.9 g/cm³। वास्तविक मिश्रधातुओं का घनत्व थोड़ा अलग हो सकता है, इसलिए अधिक सटीकता चाहिए तो निर्माता की डेटा शीट पर घनत्व जाँच लें।
| तार का व्यास (mm) | अनुप्रस्थ-काट A (cm²) | कार्बन स्टील, ρ = 7.85 (m/kg) | एल्युमीनियम, ρ = 2.70 (m/kg) | तांबा मिश्रधातु, ρ = 8.9 (m/kg) |
|---|---|---|---|---|
| 0.8 | 0.005027 | 253.4 | 736.8 | 223.5 |
| 0.9 | 0.006362 | 200.2 | 582.2 | 176.6 |
| 1.0 | 0.007854 | 162.2 | 471.6 | 143.1 |
| 1.2 | 0.011310 | 112.6 | 327.5 | 99.3 |
| 1.6 | 0.020106 | 63.4 | 184.2 | 55.9 |
| 2.4 | 0.045239 | 28.2 | 81.9 | 24.8 |
प्रति किलोग्राम लंबाई व्यास के वर्ग पर निर्भर करती है। व्यास दोगुना करने पर (जैसे 1.2 से 2.4 mm), प्रति किलोग्राम लंबाई घटकर एक-चौथाई रह जाती है। हल्की धातु से अधिक लंबाई मिलती है: समान व्यास के तार में एल्युमीनियम का एक किलोग्राम, स्टील के एक किलोग्राम तार से लगभग 2.9 गुना लंबा होता है।
एक जोड़ पर लागू करने पर: 100 cm³ स्टील जमा करने वाली वेल्ड के लिए, 1.2 mm तार और 100% दक्षता पर, \(L = 100/(100 \times 0.011310) =\) 88.4 m तार चाहिए। यह \(100 \times 7.85 = 785\) g है।
व्यावहारिक ऑर्डर संबंधी सुझाव
परिकलित तार की लंबाई और वज़न जोड़ को भरने के लिए आवश्यक सैद्धांतिक मात्रा है। इसे वास्तविक खरीद में बदलने के लिए इन चरणों का पालन करें:
- पूरी स्पूल तक ऊपर गोल करें। तार निश्चित आकार की स्पूल या कुंडली में बिकता है। सामान्य आकार 1, 5, 15 और 18 kg हैं, लेकिन कौन-सा उपलब्ध है यह आपूर्तिकर्ता, तार के प्रकार और क्षेत्र पर निर्भर करता है। कुल वज़न को पूरी स्पूल तक ऊपर गोल करें, और किसी बड़े काम को आधी इस्तेमाल हुई स्पूल पर निर्भर रहने से बचें।
- लगभग 10–15% अतिरिक्त मात्रा रखें। इसमें मरम्मत और दोबारा काम, कामचलाऊ वेल्ड (टैक वेल्ड), शुरू करते या काटते समय कटा हुआ तार, टेस्ट पीस पर चलाकर जाँच (run-in) और सेटअप में बर्बादी शामिल है। छोटे, रुक-रुक कर होने वाले या बहुत दोहराव वाले वेल्ड में बर्बादी का हिस्सा अधिक होता है, इसलिए ऊपरी सीमा की ओर झुकें।
- जोड़ का आयतन पूरा शामिल करें। आयतन में वेल्ड का उभार या कैप की ऊँचाई, साथ ही रूट गैप (जड़ का अंतर) और पूरी बेवल (कोण कटान) ज्यामिति से अतिरिक्त धातु शामिल होनी चाहिए, केवल नाममात्र थ्रोट (गले की मोटाई) नहीं। उभार और रूट गैप छोड़ देना अनुमान कम आने का सबसे आम कारण है।
- रूढ़िवादी जमाव दक्षता (deposition efficiency) का उपयोग करें। फ्लक्स-कोर्ड तार अपने कुछ वज़न को स्लैग (धातु-मल) और धुएँ के रूप में खो देता है, इसलिए शील्डिंग गैस वाले ठोस तार की तुलना में कम दक्षता लें। साथ ही ऊर्ध्वाधर (vertical) या ऊपर की ओर (overhead) वेल्डिंग के लिए दक्षता कम रखें, क्योंकि वहाँ आम तौर पर अधिक छींटे और अधिक कटाई होती है। कम दक्षता से तार का अनुमान अधिक आता है, जो ऑर्डर करते समय सुरक्षित है।
- तार को सीलबंद और सूखा रखें। स्पूल को इस्तेमाल होने तक मूल पैकिंग में रखें, और मशीन पर आधी इस्तेमाल हुई स्पूल को ढक कर या थैली में रखें। नमी और दूषण से तार बेकार हो सकता है, और यह नुकसान का एक आम छिपा स्रोत है। फ्लक्स-कोर्ड और एल्युमीनियम तारों के लिए यह विशेष रूप से सच है।
इस परिणाम को एक योजना-अनुमान मानें। आपके उपभोग्य सामान (consumable) आपूर्तिकर्ता का डेटा, वेल्डिंग प्रक्रिया विनिर्देश और आपकी अपनी दुकान के रिकॉर्ड आपकी प्रक्रिया के लिए सबसे विश्वसनीय सुधार कारक देते हैं।
अक्सर पूछे जाने वाले सवाल
मुझे कौन-सी डिपॉज़िशन दक्षता लेनी चाहिए? आम तौर पर सॉलिड MIG वायर के लिए लगभग 95%, फ्लक्स-कोर्ड वायर के लिए 80-90%, और स्टिक इलेक्ट्रोड के लिए इससे कम होती है।
जोड़ का आयतन कैसे पता करें? वेल्ड के क्रॉस-सेक्शनल क्षेत्रफल को वेल्ड की लंबाई से गुणा करें। त्रिकोणीय फ़िलेट के लिए क्षेत्रफल \(\approx \tfrac{1}{2}\,\text{leg}^{2}\) होता है।
मुझे कौन-सा घनत्व दर्ज करना चाहिए? स्टील के लिए \(7.85\) g/cm³, एल्युमिनियम के लिए \(2.70\), और कॉपर मिश्रधातुओं के लिए \(8.9\) इस्तेमाल करें।