這個計算器的用途
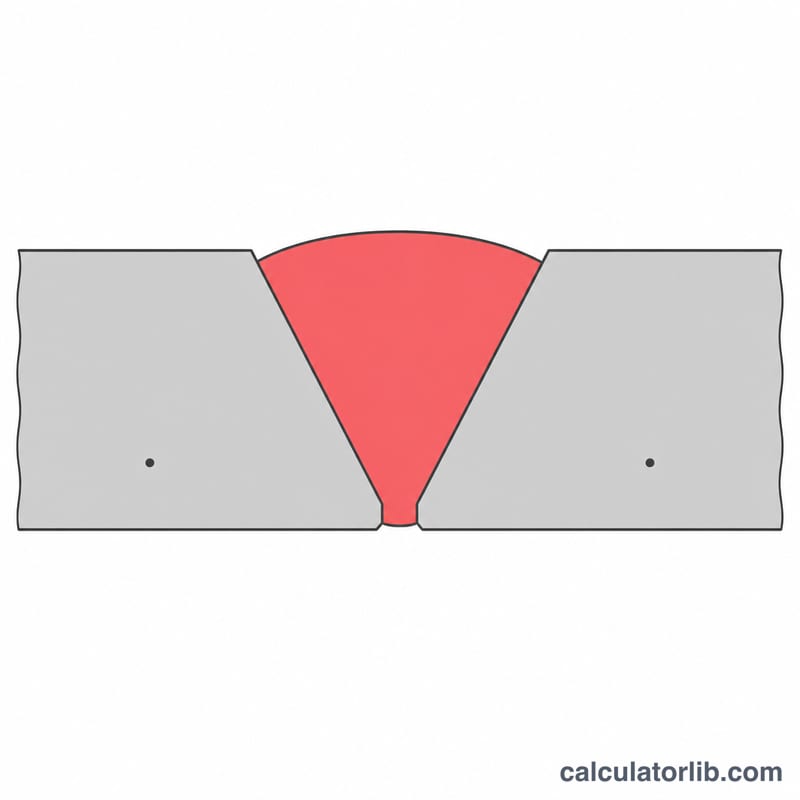
「銲接填料線用量計算器」可估算一道接頭會消耗多少填料焊絲。只要輸入接頭需要填滿的銲接金屬體積與焊絲直徑,它就會計算出焊絲的總長度與重量,並依實際的熔填效率加以修正。對銲工、鈑金製造廠與估價人員而言,這能幫助你採購到剛好足夠的銲材,也能把工程報價算得更精準。
公式說明
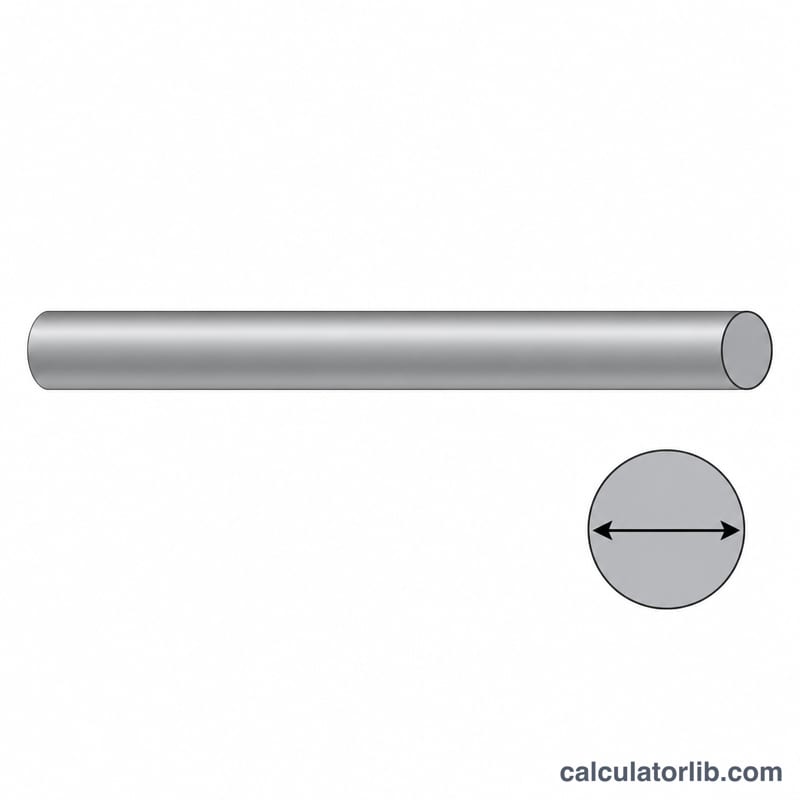
圓形焊絲的截面積只與其直徑 \(d\) 有關:
$$A = \frac{\pi}{4} d^{2}$$由於並非每一公克的焊絲都會留在接頭裡(飛濺、殘餘端料與熔渣都會降低良率),因此我們先把所需的堆填體積 \(V\) 除以熔填效率 \(\eta\),再除以截面積:
$$L = \frac{V}{\eta \cdot A}$$式中 \(V\) 為銲接堆填體積、\(\eta\) 為以小數表示的熔填效率、\(A\) 為焊絲截面積、\(L\) 為焊絲長度。焊絲重量則為 \(W = \tfrac{V}{\eta}\times \rho\),其中 \(\rho\) 為焊絲密度。
使用方式
請輸入以立方公分為單位的銲接接頭體積、以毫米為單位的焊絲直徑、焊絲密度(碳鋼約為 \(7.85\) g/cm³),以及以百分比表示的熔填效率。計算器會自動換算單位、計算焊絲截面積,並以公尺輸出長度、以公斤輸出重量。
範例演算
假設 \(V = 100\) cm³、\(d = 1.2\) mm(即 \(0.12\) cm)、\(\rho = 7.85\) g/cm³、\(\eta = 0.95\)。焊絲截面積為:
$$A = \frac{\pi}{4}(0.12)^{2} = 0.011310\,\text{cm}^{2}$$實際消耗的焊絲體積為 \(100 / 0.95 = 105.26\) cm³,因此:
$$L = \frac{105.26}{0.011310} = 9307\,\text{cm} \approx 93.07\,\text{m}$$重量則為 \(105.26 \times 7.85 = 826.3\,\text{g} \approx 0.826\,\text{kg}\)。
依直徑與材料計算每公斤焊絲的長度
對於實心圓形焊絲,一公斤(1000 g)所佔的體積為 \(1000/\rho\) cm³。將此體積除以焊絲的截面積,即可得到長度:
$$A = \frac{\pi}{4}\left(\frac{d}{10}\right)^2 \ \text{cm}^2, \qquad L = \frac{1000}{\rho \cdot A}\ \text{cm} = \frac{10}{\rho \cdot A}\ \text{m}$$其中 \(d\) 為焊絲直徑(單位為 mm),\(\rho\) 為密度(單位為 g/cm³)。例如,1.2 mm 碳鋼焊絲的 \(A = \frac{\pi}{4}(0.12)^2 = 0.011310\) cm²。因此每公斤的長度為 \(L = 10/(7.85 \times 0.011310) = 112.6\) m。下表使用標稱密度:碳鋼 7.85 g/cm³、鋁 2.70 g/cm³、銅合金 8.9 g/cm³。實際合金的密度會略有差異,若需要高精度,請查閱製造商的產品數據表確認密度。
| 焊絲直徑 (mm) | 截面積 A (cm²) | 碳鋼,ρ = 7.85 (m/kg) | 鋁,ρ = 2.70 (m/kg) | 銅合金,ρ = 8.9 (m/kg) |
|---|---|---|---|---|
| 0.8 | 0.005027 | 253.4 | 736.8 | 223.5 |
| 0.9 | 0.006362 | 200.2 | 582.2 | 176.6 |
| 1.0 | 0.007854 | 162.2 | 471.6 | 143.1 |
| 1.2 | 0.011310 | 112.6 | 327.5 | 99.3 |
| 1.6 | 0.020106 | 63.4 | 184.2 | 55.9 |
| 2.4 | 0.045239 | 28.2 | 81.9 | 24.8 |
每公斤的長度與直徑的平方成反比。直徑加倍(例如從 1.2 mm 增至 2.4 mm),每公斤的長度會減為原來的四分之一。質量較輕的金屬可提供較長的焊絲長度:相同直徑下,一公斤鋁焊絲的長度約為一公斤碳鋼焊絲的 2.9 倍。
應用於接頭:若焊道需要 100 cm³ 的熔填鋼材,使用 1.2 mm 焊絲且效率為 100%,則 \(L = 100/(100 \times 0.011310) =\) 88.4 m 的焊絲。即 \(100 \times 7.85 = 785\) g。
實用訂購建議
計算得出的焊絲長度與重量,是填滿接頭的理論用量。請依下列步驟將其轉換為實際的採購量:
- 無條件進位至整捲。 焊絲以固定的線軸或線圈規格出售。常見規格為 1、5、15 和 18 kg,但實際可購得的規格取決於供應商、焊絲種類與地區。請將總重量無條件進位至整捲,並避免讓大型工程依賴僅剩一部分的線軸。
- 預留約 10–15% 的餘量。 此餘量涵蓋修補與返工、定位焊、起弧與收尾時剪掉的焊絲、試片試焊,以及設定時的損耗。在短焊道、間歇性或高度重複的焊接中,損耗比例較高,因此應採用較高的數值。
- 確保接頭體積計算完整。 體積應包含焊道補強或焊帽高度,以及根部間隙與完整坡口幾何形狀所增加的金屬,而不僅是標稱喉深。遺漏補強與根部間隙,是估算結果偏低最常見的原因之一。
- 採用保守的熔填效率。 藥芯焊絲會因熔渣與煙塵損失部分重量,因此應使用比有氣體保護之實心焊絲更低的效率。對於非平焊位置(立焊或仰焊),通常會產生更多飛濺與更多修整,也應降低效率。效率較低會得出較高的焊絲估算量,訂購時較為安全。
- 密封且乾燥保存焊絲。 使用前請將線軸保留在原包裝中,機台上未用完的線軸應加以覆蓋或裝袋。濕氣與污染可能使焊絲無法使用,這是常見卻不易察覺的損耗來源。藥芯焊絲與鋁焊絲尤其如此。
請將結果視為規劃用的估算值。耗材供應商的數據、焊接工藝規範以及貴廠的紀錄,能為您的製程提供最可靠的修正係數。
常見問題
熔填效率該取多少?常見數值大約為:實心 MIG 焊絲約 95%、藥芯焊絲約 80~90%,而手工電銲條(被覆電極)則更低。
接頭體積怎麼求?把銲道的截面積乘以銲道長度即可。若是三角形填角銲,截面積 \(\approx \tfrac{1}{2}\,\text{leg}^{2}\)。
密度要輸入哪個值?鋼材用 \(7.85\) g/cm³、鋁材用 \(2.70\)、銅合金用 \(8.9\)。