Công cụ này giúp bạn làm gì
Máy Tính Lượng Dây Hàn Tiêu Hao giúp bạn ước tính một mối hàn sẽ ngốn bao nhiêu dây hàn phụ. Chỉ cần biết thể tích kim loại cần đắp để lấp đầy mối hàn và đường kính dây, công cụ sẽ cho ra tổng chiều dài dây cùng khối lượng dây, đã hiệu chỉnh theo hiệu suất đắp thực tế. Nhờ đó, thợ hàn, xưởng gia công và người lập dự toán có thể đặt đúng lượng vật tư tiêu hao và báo giá công việc chính xác hơn.
Giải thích công thức
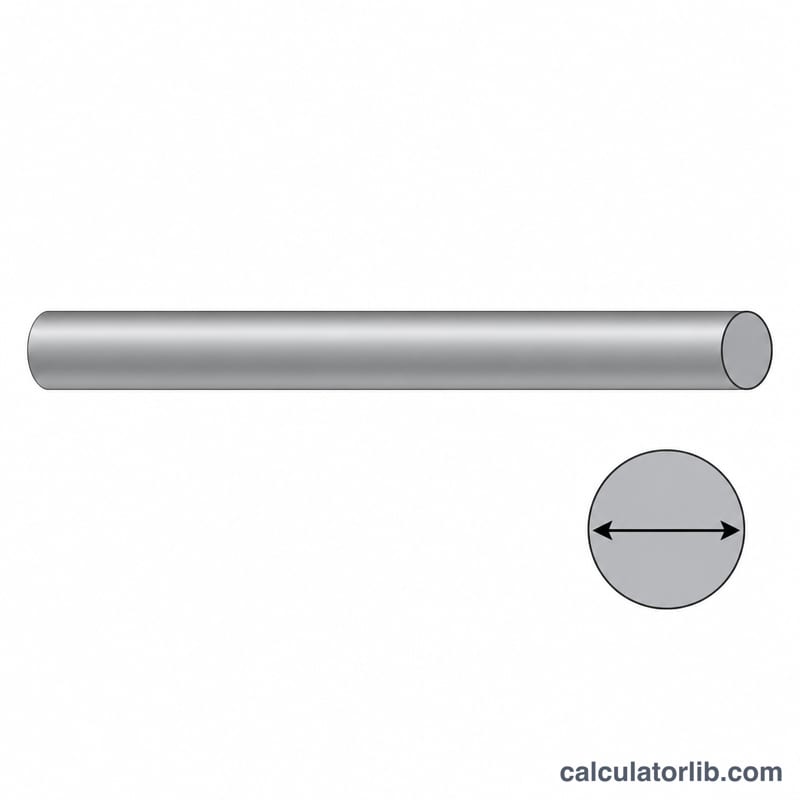
Dây hàn tròn có diện tích mặt cắt ngang chỉ phụ thuộc vào đường kính \(d\) của nó:
$$A = \frac{\pi}{4} d^{2}$$Vì không phải mọi gam dây đều nằm lại trong mối hàn (bắn tóe, mẩu dây thừa và xỉ làm giảm hiệu suất), ta chia thể tích kim loại cần đắp \(V\) cho hiệu suất đắp \(\eta\) trước khi chia cho diện tích:
$$L = \frac{V}{\eta \cdot A}$$Trong đó \(V\) = thể tích kim loại hàn đắp, \(\eta\) = hiệu suất đắp dưới dạng phân số, \(A\) = diện tích mặt cắt dây, và \(L\) = chiều dài dây. Khối lượng dây được tính bằng \(W = \tfrac{V}{\eta}\times \rho\), với \(\rho\) là khối lượng riêng của dây.
Cách sử dụng
Nhập thể tích mối hàn theo centimét khối, đường kính dây theo milimét, khối lượng riêng của dây (khoảng \(7.85\) g/cm³ đối với thép cacbon), và hiệu suất đắp theo phần trăm. Máy tính sẽ quy đổi đơn vị, tính diện tích mặt cắt dây và trả về chiều dài theo mét cùng khối lượng theo kilôgam.
Ví dụ minh họa
Giả sử \(V = 100\) cm³, \(d = 1.2\) mm (\(0.12\) cm), \(\rho = 7.85\) g/cm³ và \(\eta = 0.95\). Diện tích mặt cắt dây là:
$$A = \frac{\pi}{4}(0.12)^{2} = 0.011310\,\text{cm}^{2}$$Thể tích dây tiêu hao là \(100 / 0.95 = 105.26\) cm³, nên:
$$L = \frac{105.26}{0.011310} = 9307\,\text{cm} \approx 93.07\,\text{m}$$Khối lượng là \(105.26 \times 7.85 = 826.3\,\text{g} \approx 0.826\,\text{kg}\).
Chiều dài dây trên mỗi kilôgam theo đường kính và vật liệu
Với dây tròn đặc, một kilôgam (1000 g) chiếm thể tích \(1000/\rho\) cm³. Chia thể tích này cho diện tích tiết diện ngang của dây để tính chiều dài:
$$A = \frac{\pi}{4}\left(\frac{d}{10}\right)^2 \ \text{cm}^2, \qquad L = \frac{1000}{\rho \cdot A}\ \text{cm} = \frac{10}{\rho \cdot A}\ \text{m}$$Trong đó \(d\) là đường kính dây tính bằng mm và \(\rho\) là khối lượng riêng tính bằng g/cm³. Ví dụ, dây thép carbon đường kính 1.2 mm có \(A = \frac{\pi}{4}(0.12)^2 = 0.011310\) cm². Khi đó \(L = 10/(7.85 \times 0.011310) = 112.6\) m trên mỗi kg. Bảng dưới đây dùng khối lượng riêng danh định: thép carbon 7.85 g/cm³, nhôm 2.70 g/cm³ và hợp kim đồng 8.9 g/cm³. Các hợp kim thực tế có sai khác đôi chút, vì vậy nếu cần độ chính xác cao, hãy kiểm tra khối lượng riêng trên phiếu dữ liệu của nhà sản xuất.
| Đường kính dây (mm) | Tiết diện A (cm²) | Thép carbon, ρ = 7.85 (m/kg) | Nhôm, ρ = 2.70 (m/kg) | Hợp kim đồng, ρ = 8.9 (m/kg) |
|---|---|---|---|---|
| 0.8 | 0.005027 | 253.4 | 736.8 | 223.5 |
| 0.9 | 0.006362 | 200.2 | 582.2 | 176.6 |
| 1.0 | 0.007854 | 162.2 | 471.6 | 143.1 |
| 1.2 | 0.011310 | 112.6 | 327.5 | 99.3 |
| 1.6 | 0.020106 | 63.4 | 184.2 | 55.9 |
| 2.4 | 0.045239 | 28.2 | 81.9 | 24.8 |
Chiều dài trên mỗi kg phụ thuộc vào bình phương đường kính. Tăng gấp đôi đường kính (ví dụ từ 1.2 lên 2.4 mm) làm chiều dài trên mỗi kg giảm còn một phần tư. Kim loại nhẹ hơn cho chiều dài nhiều hơn theo tỷ lệ: một kilôgam dây nhôm dài hơn khoảng 2.9 lần so với một kilôgam dây thép cùng đường kính.
Áp dụng cho một mối hàn: mối hàn cần 100 cm³ thép lắng đọng, dùng dây 1.2 mm với hiệu suất 100%, thì \(L = 100/(100 \times 0.011310) =\) 88.4 m dây. Tức là \(100 \times 7.85 = 785\) g.
Các mẹo đặt hàng thực tế
Chiều dài và khối lượng dây tính được là lượng lý thuyết cần để lấp đầy mối hàn. Hãy làm theo các bước sau để biến chúng thành một đơn mua thực tế:
- Làm tròn lên theo số cuộn nguyên. Dây được bán theo cuộn có kích thước cố định. Các kích thước phổ biến là 1, 5, 15 và 18 kg, tuy nhiên tùy thuộc vào nhà cung cấp, loại dây và khu vực. Hãy làm tròn tổng khối lượng lên thành số cuộn nguyên, và tránh để một công việc lớn phụ thuộc vào một cuộn đã dùng dở.
- Cộng thêm dự phòng khoảng 10–15%. Phần này bù cho sửa chữa và làm lại, mối hàn đính, dây bị cắt bỏ khi bắt đầu hoặc khi cắt tỉa, dây dùng để chạy thử trên mẫu thử và hao hụt khi chuẩn bị. Với các mối hàn ngắn, gián đoạn hoặc lặp lại nhiều, tỷ lệ hao hụt cao hơn, vì vậy hãy chọn mức trên cùng của khoảng này.
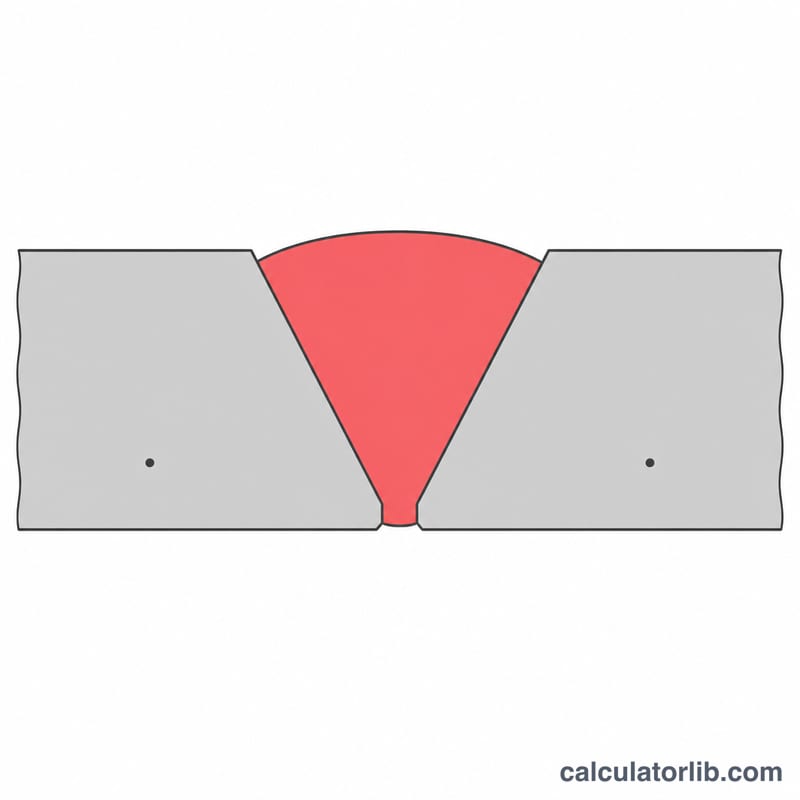
- Đảm bảo thể tích mối hàn đầy đủ. Thể tích cần bao gồm phần gia cường mối hàn hoặc chiều cao phần đắp, cộng thêm lượng kim loại dư từ khe hở chân mối hàn và toàn bộ hình học của mép vát, chứ không chỉ là chiều dày họng danh định. Bỏ qua phần gia cường và khe hở chân là một trong những nguyên nhân phổ biến nhất khiến ước tính bị thấp.
- Sử dụng hiệu suất lắng đọng thận trọng. Dây lõi thuốc mất một phần khối lượng dưới dạng xỉ và khói, vì vậy hãy dùng hiệu suất thấp hơn so với dây đặc dùng khí bảo vệ. Cũng nên hạ thấp hiệu suất khi hàn ở vị trí không thuận lợi (đứng hoặc trần), nơi thường phát sinh nhiều văng bắn và cắt tỉa hơn. Hiệu suất thấp hơn cho ước tính dây cao hơn, điều này an toàn hơn khi đặt hàng.
- Bảo quản dây kín và khô ráo. Giữ các cuộn trong bao bì gốc cho đến khi sử dụng, và phủ hoặc bọc các cuộn đã dùng dở khi đang đặt trên máy. Độ ẩm và tạp chất có thể làm dây không dùng được, và đây là nguồn hao hụt tiềm ẩn phổ biến. Điều này đặc biệt đúng với dây lõi thuốc và dây nhôm.
Hãy xem kết quả này là ước tính để lập kế hoạch. Dữ liệu từ nhà cung cấp vật tư tiêu hao, quy trình đặc tính kỹ thuật hàn (WPS) và hồ sơ của xưởng bạn là nguồn hệ số hiệu chỉnh đáng tin cậy nhất cho quy trình của bạn.
Câu hỏi thường gặp
Nên dùng hiệu suất đắp bằng bao nhiêu? Giá trị điển hình vào khoảng 95% cho dây MIG đặc, 80-90% cho dây lõi thuốc, và thấp hơn đối với que hàn.
Làm sao để tính thể tích mối hàn? Nhân diện tích mặt cắt ngang của mối hàn với chiều dài mối hàn. Với mối hàn góc tam giác, diện tích \(\approx \tfrac{1}{2}\,\text{cạnh}^{2}\).
Nên nhập khối lượng riêng nào? Dùng \(7.85\) g/cm³ cho thép, \(2.70\) cho nhôm, và \(8.9\) cho hợp kim đồng.