这款计算器能做什么
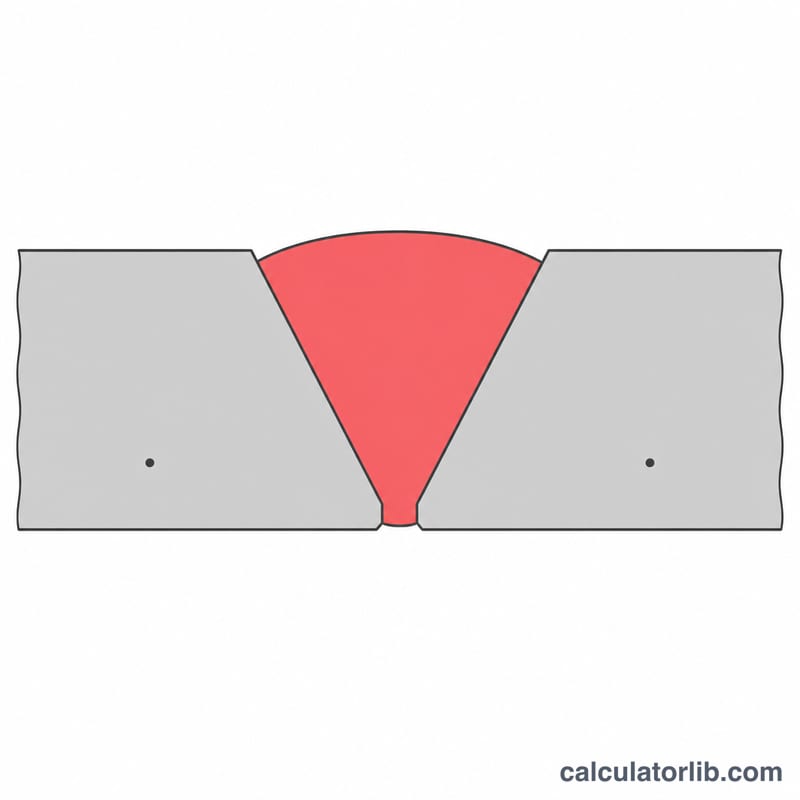
焊丝消耗量计算器用于估算一道焊缝会消耗多少填充焊丝。只要输入填满接头所需的焊缝金属体积和焊丝直径,它就能在考虑实际熔敷效率的前提下,算出焊丝的总长度和重量。对焊工、钢结构制造企业和预算报价人员来说,这有助于按量采购焊材、准确报价。
公式详解
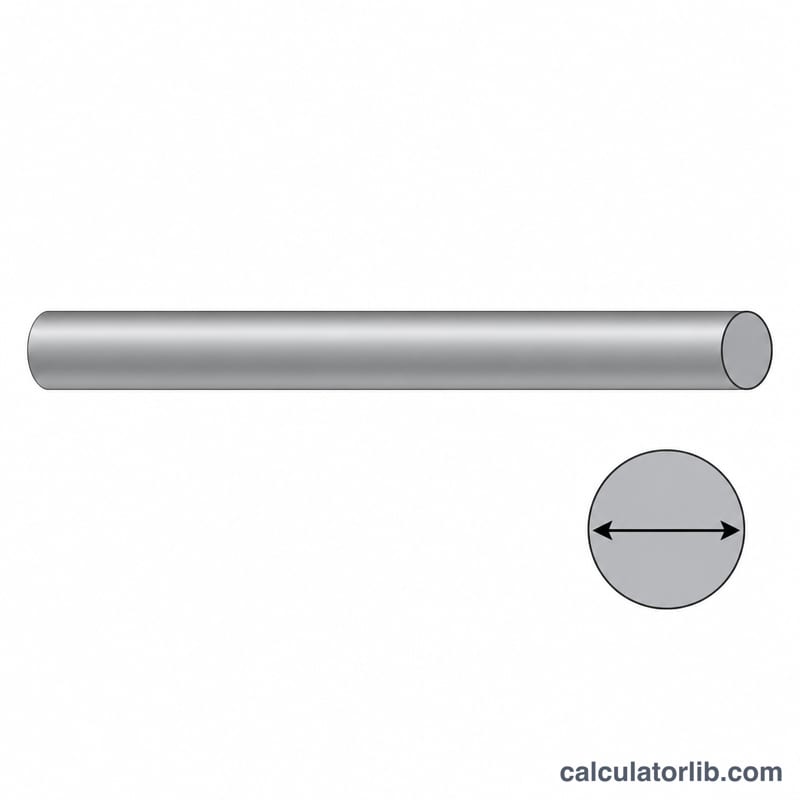
圆形焊丝的横截面积只取决于其直径 \(d\):
$$A = \frac{\pi}{4} d^{2}$$由于并非每一克焊丝都能留在接头里(飞溅、焊丝头损耗和熔渣都会降低利用率),我们在除以截面积之前,先用所需熔敷体积 \(V\) 除以熔敷效率 \(\eta\):
$$L = \frac{V}{\eta \cdot A}$$式中 \(V\) = 焊缝熔敷体积,\(\eta\) = 以小数表示的熔敷效率,\(A\) = 焊丝横截面积,\(L\) = 焊丝长度。焊丝重量为 \(W = \tfrac{V}{\eta}\times \rho\),其中 \(\rho\) 为焊丝密度。
使用方法
以立方厘米输入焊缝接头体积,以毫米输入焊丝直径,填写焊丝密度(碳钢约为 \(7.85\) g/cm³),并以百分比输入熔敷效率。计算器会自动换算单位、计算焊丝横截面积,并给出以米为单位的长度和以千克为单位的重量。
实例演算
假设 \(V = 100\) cm³、\(d = 1.2\) mm(\(0.12\) cm)、\(\rho = 7.85\) g/cm³、\(\eta = 0.95\)。焊丝横截面积为:
$$A = \frac{\pi}{4}(0.12)^{2} = 0.011310\,\text{cm}^{2}$$消耗的焊丝体积为 \(100 / 0.95 = 105.26\) cm³,因此:
$$L = \frac{105.26}{0.011310} = 9307\,\text{cm} \approx 93.07\,\text{m}$$重量为 \(105.26 \times 7.85 = 826.3\,\text{g} \approx 0.826\,\text{kg}\)。
按直径和材料划分的每千克焊丝长度
对于实心圆形焊丝,1 千克(1000 克)的体积为 \(1000/\rho\) cm³。用该体积除以焊丝的横截面积,即可得到长度:
$$A = \frac{\pi}{4}\left(\frac{d}{10}\right)^2 \ \text{cm}^2, \qquad L = \frac{1000}{\rho \cdot A}\ \text{cm} = \frac{10}{\rho \cdot A}\ \text{m}$$其中 \(d\) 为焊丝直径(单位 mm),\(\rho\) 为密度(单位 g/cm³)。例如,直径 1.2 mm 的碳钢焊丝,其 \(A = \frac{\pi}{4}(0.12)^2 = 0.011310\) cm²。由此得出 \(L = 10/(7.85 \times 0.011310) = 112.6\) m/kg。下表采用标称密度:碳钢 7.85 g/cm³,铝 2.70 g/cm³,铜合金 8.9 g/cm³。实际合金的密度会有少量差异,如需高精度计算,请查阅制造商的数据表。
| 焊丝直径(mm) | 横截面积 A(cm²) | 碳钢,ρ = 7.85(m/kg) | 铝,ρ = 2.70(m/kg) | 铜合金,ρ = 8.9(m/kg) |
|---|---|---|---|---|
| 0.8 | 0.005027 | 253.4 | 736.8 | 223.5 |
| 0.9 | 0.006362 | 200.2 | 582.2 | 176.6 |
| 1.0 | 0.007854 | 162.2 | 471.6 | 143.1 |
| 1.2 | 0.011310 | 112.6 | 327.5 | 99.3 |
| 1.6 | 0.020106 | 63.4 | 184.2 | 55.9 |
| 2.4 | 0.045239 | 28.2 | 81.9 | 24.8 |
每千克长度与直径的平方成反比。直径加倍(例如从 1.2 mm 增至 2.4 mm),每千克长度将降至原来的四分之一。密度较低的金属可获得更长的长度:相同直径下,1 千克铝焊丝的长度约为 1 千克碳钢焊丝的 2.9 倍。
应用于接头:若焊缝需要 100 cm³ 的熔敷碳钢,使用 1.2 mm 焊丝且熔敷效率为 100%,则 \(L = 100/(100 \times 0.011310) =\) 88.4 m 焊丝。对应重量为 \(100 \times 7.85 = 785\) g。
实用订购建议
计算得出的焊丝长度和重量是填满接头所需的理论用量。请按以下步骤将其转化为实际采购量:
- 向上取整至整盘。焊丝按固定的盘装或卷装规格出售。常见规格为 1、5、15 和 18 kg,但具体可选规格取决于供应商、焊丝类型和地区。请将总重量向上取整至整盘,并避免让大型工件的焊接依赖于一盘剩余不多的焊丝。
- 预留约 10–15% 的余量。余量用于覆盖返修和返工、定位焊、起弧或修剪时切掉的焊丝、试件上的试焊以及设置调试中的浪费。对于短焊缝、间断焊缝或高度重复的焊缝,浪费占比更高,因此宜取较高值。
- 确保接头体积计算完整。体积应包括焊缝余高或盖面高度,以及坡口根部间隙和完整坡口几何形状所增加的金属,而不仅仅是名义喉部。遗漏余高和根部间隙是估算值偏低的最常见原因之一。
- 采用保守的熔敷效率。药芯焊丝会因熔渣和烟尘损失部分重量,因此其效率应低于带保护气体的实心焊丝。对于非平焊位置(立焊或仰焊)的焊接,通常飞溅和修剪更多,也应降低效率取值。效率取值越低,焊丝估算用量越高,订购时也更为安全。
- 密封干燥存放焊丝。焊丝盘在使用前应保留原包装,已部分使用的焊丝盘在焊机上应加以覆盖或装袋保存。受潮和污染可能导致焊丝无法使用,这是常见却不易察觉的损耗来源。药芯焊丝和铝焊丝尤其如此。
请将计算结果视为规划估算值。耗材供应商提供的数据、焊接工艺规程以及车间自身的记录,能为您的工艺提供最可靠的修正系数。
常见问题
熔敷效率该取多少? 实心 MIG 焊丝通常约为 95%,药芯焊丝约 80–90%,焊条(手工电弧焊)一般更低。
接头体积怎么求? 用焊缝横截面积乘以焊缝长度即可。对于三角形角焊缝,面积 \(\approx \tfrac{1}{2}\,\text{leg}^{2}\)(leg 为焊脚尺寸)。
密度该填哪个值? 钢取 \(7.85\) g/cm³,铝取 \(2.70\),铜合金取 \(8.9\)。