この計算ツールでできること
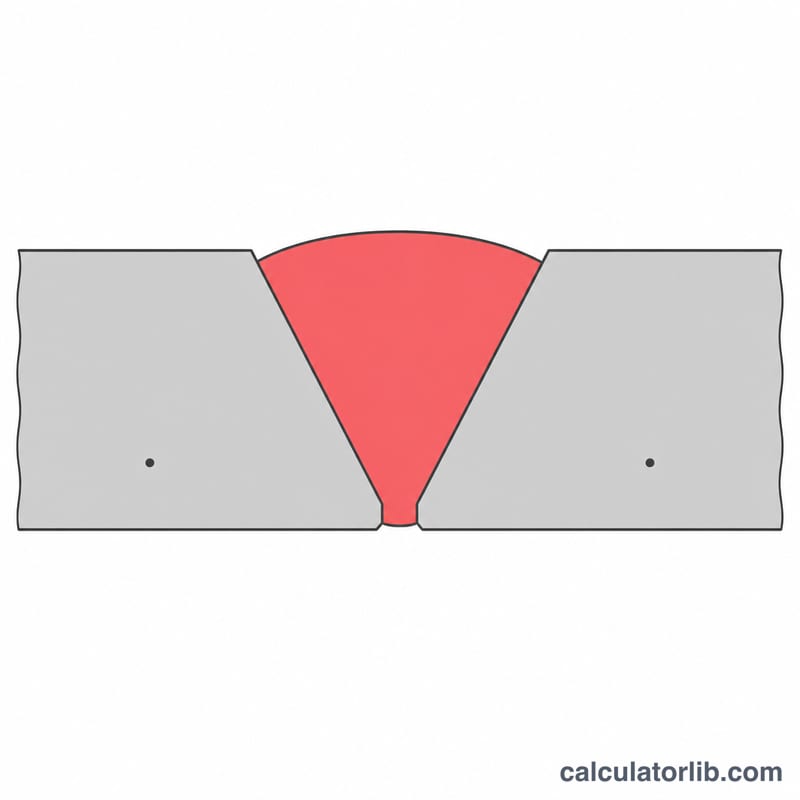
溶加ワイヤ消費量計算ツールは、溶接継手を埋めるのに必要な溶加ワイヤの量を見積もります。継手を満たす溶着金属の体積とワイヤの直径を入力すると、実際の溶着効率を考慮したうえで、ワイヤの総延長と重量を算出します。これにより、溶接工・製作業者・積算担当者は消耗品を過不足なく発注でき、案件を正確に見積もることができます。
計算式の解説
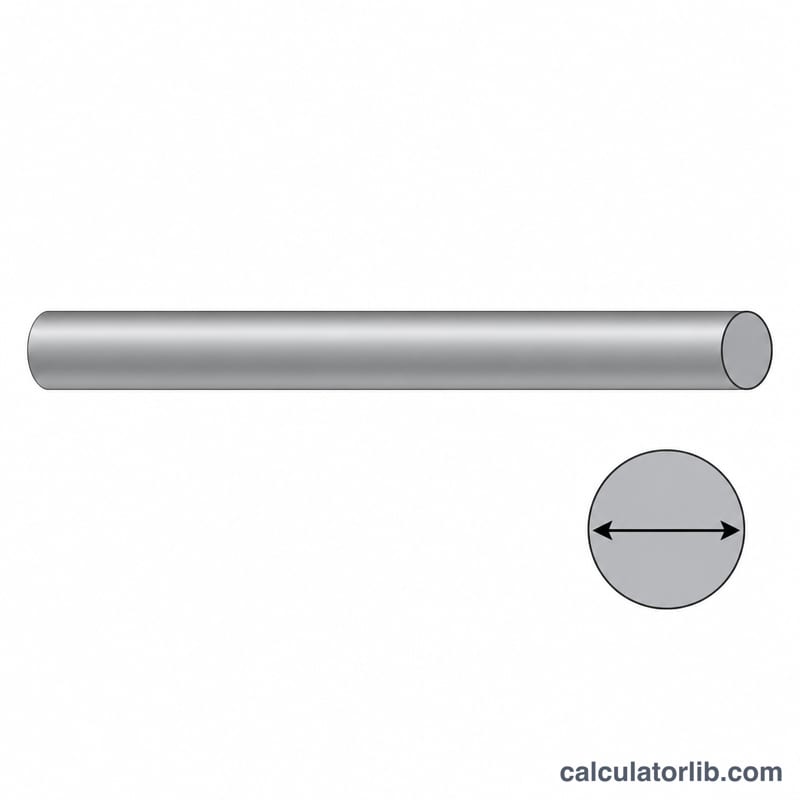
丸ワイヤの断面積は、その直径 \(d\) だけで決まります。
$$A = \frac{\pi}{4} d^{2}$$投入したワイヤのすべてが継手に溶着するわけではありません。スパッタやスタブロス、スラグによって歩留まりが下がるため、必要な溶着体積 \(V\) を溶着効率 \(\eta\) で割ったうえで、さらに断面積で割ります。
$$L = \frac{V}{\eta \cdot A}$$ここで \(V\) は溶着金属の体積、\(\eta\) は分数で表した溶着効率、\(A\) はワイヤの断面積、\(L\) はワイヤの長さです。ワイヤの重量は \(W = \tfrac{V}{\eta}\times \rho\) で求められ、\(\rho\) はワイヤの密度を表します。
使い方
溶接継手の体積を立方センチメートル(cm³)で、ワイヤ径をミリメートル(mm)で、ワイヤ密度(炭素鋼ならおよそ \(7.85\) g/cm³)を、溶着効率をパーセント(%)で入力します。計算ツールが単位を自動換算し、ワイヤの断面積を求めたうえで、長さをメートル(m)、重量をキログラム(kg)で返します。
計算例
たとえば \(V = 100\) cm³、\(d = 1.2\) mm(\(0.12\) cm)、\(\rho = 7.85\) g/cm³、\(\eta = 0.95\) とします。このときワイヤの断面積は次のとおりです。
$$A = \frac{\pi}{4}(0.12)^{2} = 0.011310\,\text{cm}^{2}$$消費されるワイヤの体積は \(100 / 0.95 = 105.26\) cm³ なので、
$$L = \frac{105.26}{0.011310} = 9307\,\text{cm} \approx 93.07\,\text{m}$$重量は \(105.26 \times 7.85 = 826.3\,\text{g} \approx 0.826\,\text{kg}\) となります。
直径と材質ごとの1キログラムあたりのワイヤ長さ
中実の丸ワイヤの場合、1キログラム(1000 g)は \(1000/\rho\) cm³ の体積を占めます。その体積をワイヤの断面積で割ると長さが求められます。
$$A = \frac{\pi}{4}\left(\frac{d}{10}\right)^2 \ \text{cm}^2, \qquad L = \frac{1000}{\rho \cdot A}\ \text{cm} = \frac{10}{\rho \cdot A}\ \text{m}$$ここで \(d\) はワイヤ直径(mm)、\(\rho\) は密度(g/cm³)です。例えば、1.2 mm の炭素鋼ワイヤは \(A = \frac{\pi}{4}(0.12)^2 = 0.011310\) cm² となります。これにより \(L = 10/(7.85 \times 0.011310) = 112.6\) m/kg となります。下の表では公称密度を使用しています。炭素鋼 7.85 g/cm³、アルミニウム 2.70 g/cm³、銅合金 8.9 g/cm³ です。実際の合金は多少ばらつくため、高い精度が必要な場合はメーカーのデータシートで密度を確認してください。
| ワイヤ直径(mm) | 断面積 A(cm²) | 炭素鋼、ρ = 7.85(m/kg) | アルミニウム、ρ = 2.70(m/kg) | 銅合金、ρ = 8.9(m/kg) |
|---|---|---|---|---|
| 0.8 | 0.005027 | 253.4 | 736.8 | 223.5 |
| 0.9 | 0.006362 | 200.2 | 582.2 | 176.6 |
| 1.0 | 0.007854 | 162.2 | 471.6 | 143.1 |
| 1.2 | 0.011310 | 112.6 | 327.5 | 99.3 |
| 1.6 | 0.020106 | 63.4 | 184.2 | 55.9 |
| 2.4 | 0.045239 | 28.2 | 81.9 | 24.8 |
1 kg あたりの長さは直径の2乗に依存します。直径を2倍にすると(例えば 1.2 から 2.4 mm へ)、1キログラムあたりの長さは4分の1に減ります。軽い金属はその分だけ長くなります。1キログラムのアルミニウムワイヤは、同じ直径の1キログラムの鋼ワイヤの約2.9倍の長さになります。
継手に当てはめると、溶着鋼が 100 cm³ 必要な溶接で、1.2 mm のワイヤを効率100%で使用する場合、\(L = 100/(100 \times 0.011310) =\) 88.4 m のワイヤが必要です。これは \(100 \times 7.85 = 785\) g に相当します。
実務的な発注のヒント
計算で得られたワイヤの長さと重量は、継手を埋めるのに必要な理論上の量です。これらを現実的な購入量に換算するには、次の手順を使用してください。
- スプール単位に切り上げる。 ワイヤは決まったスプールまたはコイルのサイズで販売されています。一般的なサイズは 1、5、15、18 kg ですが、入手できるものはサプライヤー、ワイヤの種類、地域によって異なります。合計重量をスプール単位に切り上げ、大きな作業を使いかけのスプールに頼らないようにしましょう。
- 約10~15%の予備を加える。 これは補修や手直し、仮付け溶接、作業開始時や切り揃えの際に切り落とされるワイヤ、試験片でのランイン、段取りによる無駄をカバーします。短い溶接、断続的な溶接、繰り返しの多い溶接では無駄の割合が高くなるため、上限寄りに設定してください。
- 継手体積が完全であることを確認する。 体積には溶接の余盛(キャップの高さ)に加えて、ルート間隔や開先形状全体から生じる余分な金属を含める必要があり、公称のど厚だけではいけません。余盛やルート間隔を含め忘れることは、見積もりが低くなりすぎる最もよくある原因の一つです。
- 溶着効率は控えめに見積もる。 フラックス入りワイヤはスラグやヒュームとして重量の一部を失うため、シールドガスを用いる中実ワイヤよりも低い効率を使用してください。また、スパッタや切り揃えが多くなりやすい姿勢外溶接(立向きや上向き)でも効率を下げてください。効率を低くするとワイヤの見積もりが高くなり、発注時には安全側となります。
- ワイヤは密封して乾燥した状態で保管する。 使用するまでスプールは元の包装のままにし、機械に取り付けたままの使いかけのスプールは覆うか袋に入れてください。湿気や汚染はワイヤを使用不能にすることがあり、これはよくある隠れた損失の原因です。特にフラックス入りワイヤやアルミニウムワイヤでは顕著です。
この結果は計画用の見積もりとして扱ってください。消耗品サプライヤーのデータ、溶接施工要領書(WPS)、そして自社工場の記録が、あなたのプロセスに最も信頼できる補正係数を与えてくれます。
よくある質問
溶着効率はどの値を使えばよいですか? 一般的な目安は、ソリッドMIGワイヤでおよそ95%、フラックス入りワイヤで80〜90%、被覆アーク溶接棒(スティック)ではさらに低い値になります。
継手の体積はどうやって求めますか? 溶接の断面積に溶接長を掛けます。三角形のすみ肉溶接なら、断面積はおよそ \(\approx \tfrac{1}{2}\,\text{脚長}^{2}\) です。
どの密度を入力すればよいですか? 鋼なら \(7.85\) g/cm³、アルミニウムなら \(2.70\)、銅合金なら \(8.9\) を使用してください。