이 계산기의 기능
용접 와이어 소모량 계산기는 하나의 이음부(조인트)를 채우는 데 들어가는 용접 필러 와이어의 양을 추정해 줍니다. 이음부를 채워야 하는 용착 금속의 부피와 와이어 지름을 입력하면, 실제 현장의 용착 효율을 반영해 필요한 와이어의 총 길이와 무게를 계산합니다. 덕분에 용접사, 제관·제작 담당자, 견적 담당자는 소모품을 적정량으로 주문하고 작업 견적을 정확하게 산출할 수 있습니다.
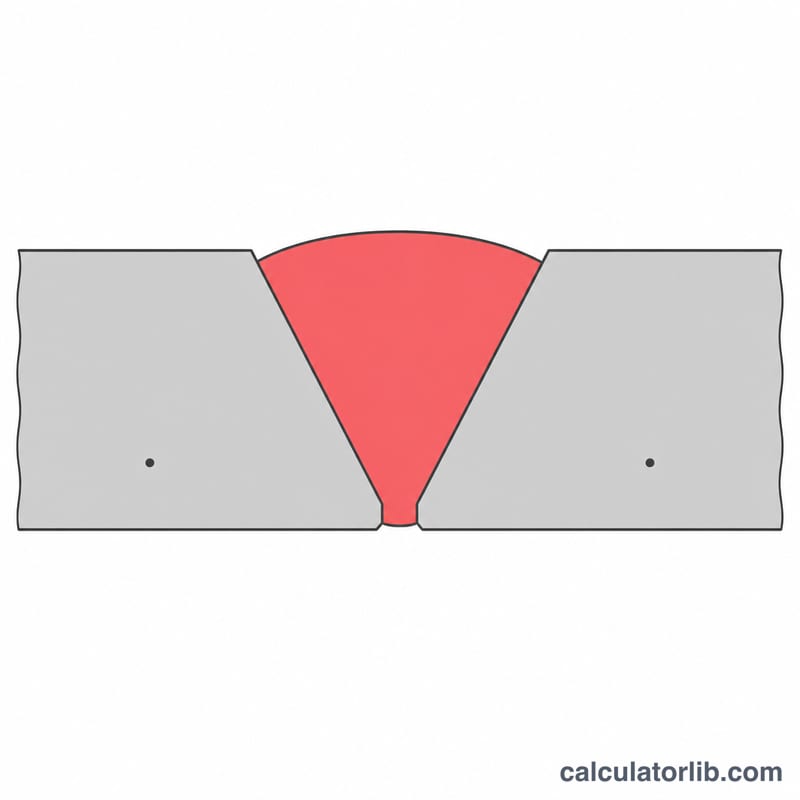
공식 설명
원형 와이어의 단면적은 오직 지름 \(d\)에만 좌우됩니다:
$$A = \frac{\pi}{4} d^{2}$$와이어의 모든 그램이 그대로 이음부에 용착되는 것은 아니므로(스패터, 끝동가리 손실, 슬래그 때문에 수율이 줄어듭니다), 필요한 용착 부피 \(V\)를 단면적으로 나누기 전에 먼저 용착 효율 \(\eta\)로 나눕니다:
$$L = \frac{V}{\eta \cdot A}$$여기서 \(V\) = 용착 금속 부피, \(\eta\) = 분수로 나타낸 용착 효율, \(A\) = 와이어 단면적, \(L\) = 와이어 길이입니다. 와이어 무게는 \(W = \tfrac{V}{\eta}\times \rho\)로 구하며, 여기서 \(\rho\)는 와이어 밀도입니다.
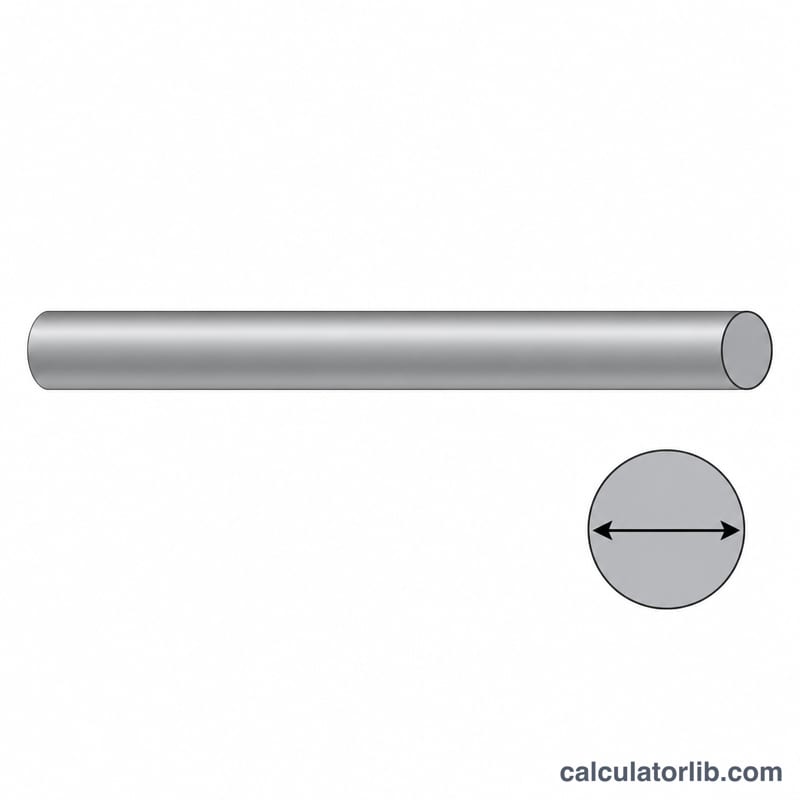
사용 방법
용접 이음부 부피를 세제곱센티미터(cm³)로, 와이어 지름을 밀리미터(mm)로, 와이어 밀도를(탄소강은 약 \(7.85\) g/cm³) 입력하고, 용착 효율을 퍼센트(%)로 입력합니다. 계산기는 단위를 변환하고 와이어 단면적을 구한 뒤, 길이는 미터(m)로, 무게는 킬로그램(kg) 단위로 돌려줍니다.
계산 예시
예를 들어 \(V = 100\) cm³, \(d = 1.2\) mm (\(0.12\) cm), \(\rho = 7.85\) g/cm³, \(\eta = 0.95\)라고 가정해 봅시다. 와이어 단면적은 다음과 같습니다:
$$A = \frac{\pi}{4}(0.12)^{2} = 0.011310\,\text{cm}^{2}$$소모되는 와이어 부피는 \(100 / 0.95 = 105.26\) cm³이므로:
$$L = \frac{105.26}{0.011310} = 9307\,\text{cm} \approx 93.07\,\text{m}$$무게는 \(105.26 \times 7.85 = 826.3\,\text{g} \approx 0.826\,\text{kg}\)입니다.
직경 및 재질별 1kg당 선재 길이
단면이 원형인 솔리드 선재의 경우, 1킬로그램(1000 g)이 차지하는 부피는 \(1000/\rho\) cm³입니다. 이 부피를 선재의 단면적으로 나누면 길이가 구해집니다:
$$A = \frac{\pi}{4}\left(\frac{d}{10}\right)^2 \ \text{cm}^2, \qquad L = \frac{1000}{\rho \cdot A}\ \text{cm} = \frac{10}{\rho \cdot A}\ \text{m}$$여기서 \(d\)는 선재의 직경(mm), \(\rho\)는 밀도(g/cm³)입니다. 예를 들어 직경 1.2 mm 탄소강 선재의 단면적은 \(A = \frac{\pi}{4}(0.12)^2 = 0.011310\) cm²입니다. 이때 \(L = 10/(7.85 \times 0.011310) = 112.6\) m/kg입니다. 아래 표는 공칭 밀도를 사용합니다: 탄소강 7.85 g/cm³, 알루미늄 2.70 g/cm³, 구리 합금 8.9 g/cm³. 실제 합금의 밀도는 조금씩 다르므로, 정밀한 값이 필요하면 제조사의 데이터 시트에서 밀도를 확인하십시오.
| 선재 직경 (mm) | 단면적 A (cm²) | 탄소강, ρ = 7.85 (m/kg) | 알루미늄, ρ = 2.70 (m/kg) | 구리 합금, ρ = 8.9 (m/kg) |
|---|---|---|---|---|
| 0.8 | 0.005027 | 253.4 | 736.8 | 223.5 |
| 0.9 | 0.006362 | 200.2 | 582.2 | 176.6 |
| 1.0 | 0.007854 | 162.2 | 471.6 | 143.1 |
| 1.2 | 0.011310 | 112.6 | 327.5 | 99.3 |
| 1.6 | 0.020106 | 63.4 | 184.2 | 55.9 |
| 2.4 | 0.045239 | 28.2 | 81.9 | 24.8 |
kg당 길이는 직경의 제곱에 반비례합니다. 직경을 두 배로 늘리면(예: 1.2 mm에서 2.4 mm로) kg당 길이는 4분의 1로 줄어듭니다. 밀도가 낮은 금속일수록 같은 직경에서 길이가 비례적으로 더 깁니다. 예를 들어 같은 직경이라면 알루미늄 선재 1kg은 탄소강 선재 1kg보다 약 2.9배 깁니다.
용접 이음부에 적용해 보겠습니다. 100 cm³의 강재를 용착해야 하는 용접에 직경 1.2 mm 선재를 100% 효율로 사용한다면, \(L = 100/(100 \times 0.011310) =\) 88.4 m의 선재가 필요합니다. 이는 \(100 \times 7.85 = 785\) g에 해당합니다.
주문 실무 팁
계산된 선재 길이와 무게는 이음부를 채우는 데 필요한 이론상의 양입니다. 이를 현실적인 구매량으로 바꾸려면 다음 단계를 따르십시오:
- 전체 스풀 단위로 올림하십시오. 선재는 고정된 스풀 또는 코일 크기로 판매됩니다. 일반적인 크기는 1, 5, 15, 18kg이지만, 실제 구할 수 있는 크기는 공급업체, 선재 종류, 지역에 따라 다릅니다. 총 무게를 전체 스풀 단위로 올림하고, 큰 작업이 일부만 사용한 스풀에 의존하지 않도록 하십시오.
- 약 10–15%의 여유분을 추가하십시오. 이 여유분은 보수 및 재작업, 가용접, 용접 시작 시나 절단 시 버려지는 선재, 시험편 시운전, 세팅 과정의 낭비를 대비합니다. 짧고 간헐적이거나 반복성이 높은 용접에서는 낭비 비율이 더 높으므로 상한에 가깝게 잡으십시오.
- 이음부 부피가 완전하게 포함되었는지 확인하십시오. 부피에는 용접 보강부나 덧살 높이뿐 아니라, 루트 간격과 전체 개선(베벨) 형상에서 추가되는 금속도 포함해야 합니다. 명목상의 목두께만 계산해서는 안 됩니다. 보강부와 루트 간격을 빠뜨리는 것이 견적이 너무 낮게 나오는 가장 흔한 원인 중 하나입니다.
- 보수적인 용착 효율을 사용하십시오. 플럭스코어드 선재는 슬래그와 흄으로 일부 무게가 손실되므로, 차폐가스를 사용하는 솔리드 선재보다 낮은 효율을 적용해야 합니다. 또한 비아래보기 자세 용접(수직 또는 위보기)에서는 스패터와 후처리 절단이 더 많이 발생하므로 효율을 더 낮춰야 합니다. 효율을 낮추면 선재 소요량 추정치가 커지며, 이는 주문 시 더 안전한 선택입니다.
- 선재를 밀봉하고 건조하게 보관하십시오. 스풀은 사용 전까지 원래 포장에 넣어 보관하고, 기계에 걸어 둔 일부 사용한 스풀은 덮개를 씌우거나 봉투에 넣으십시오. 습기와 오염으로 선재를 사용할 수 없게 될 수 있으며, 이는 흔히 간과되는 손실 원인입니다. 특히 플럭스코어드 선재와 알루미늄 선재에서 중요합니다.
이 결과는 계획용 추정치로 보십시오. 소모재 공급업체의 데이터, 용접 절차 사양서, 그리고 사내 기록이 귀하의 공정에 맞는 가장 신뢰할 수 있는 보정 계수를 제공합니다.
자주 묻는 질문
용착 효율은 얼마로 설정해야 하나요? 일반적으로 솔리드 MIG 와이어는 약 95%, 플럭스 코어드 와이어는 80~90%이며, 피복 아크 용접봉(스틱 전극)은 그보다 낮습니다.
이음부 부피는 어떻게 구하나요? 용접 단면적에 용접 길이를 곱하면 됩니다. 삼각형 필릿 용접에서는 면적이 대략 \(\approx \tfrac{1}{2}\,\text{leg}^{2}\)입니다(여기서 leg는 각장).
어떤 밀도를 입력해야 하나요? 강(steel)은 \(7.85\) g/cm³, 알루미늄은 \(2.70\), 구리 합금은 \(8.9\)를 사용하세요.