Bu hesaplayıcı ne yapar?
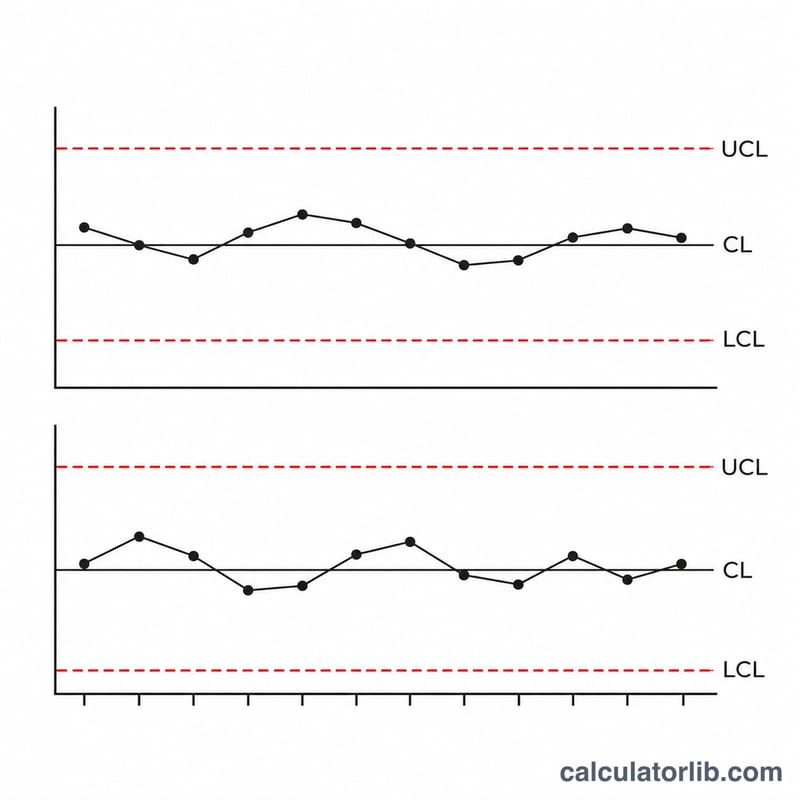
Bu hesaplayıcı, Shewhart X-çubuk grafiği (alt grup ortalamaları) ve R grafiği (alt grup aralıkları) için merkez çizgilerini ve 3 sigma kontrol limitlerini hesaplar. Eşit boyutlu rasyonel alt gruplarda ölçülen bir özelliği izleyen kalite mühendisleri, proses teknisyenleri ve öğrenciler için uygundur. Genel ortalama ve ortalama aralığı doğrudan girebilir veya alt grup ortalaması ve aralıklarının listelerini yapıştırabilirsiniz.
Nasıl kullanılır?
Önce giriş modunu seçin. Özet modunda genel ortalamayı ve ortalama aralığı (R-çizgi, sıfır veya daha büyük) girin. Veri modunda alt grup ortalamalarını ve alt grup aralıklarını noktalı virgül veya boşlukla ayrılmış sayılar olarak girin; ondalık ayırıcı olarak nokta kullanın. İki listenin eleman sayısı aynı olmalıdır. Ardından 2 ile 10 arasında alt grup boyutu n değerini seçin. Yalnızca seçilen modun alanları kullanılır.
Formül
X-çubuk grafiği için:
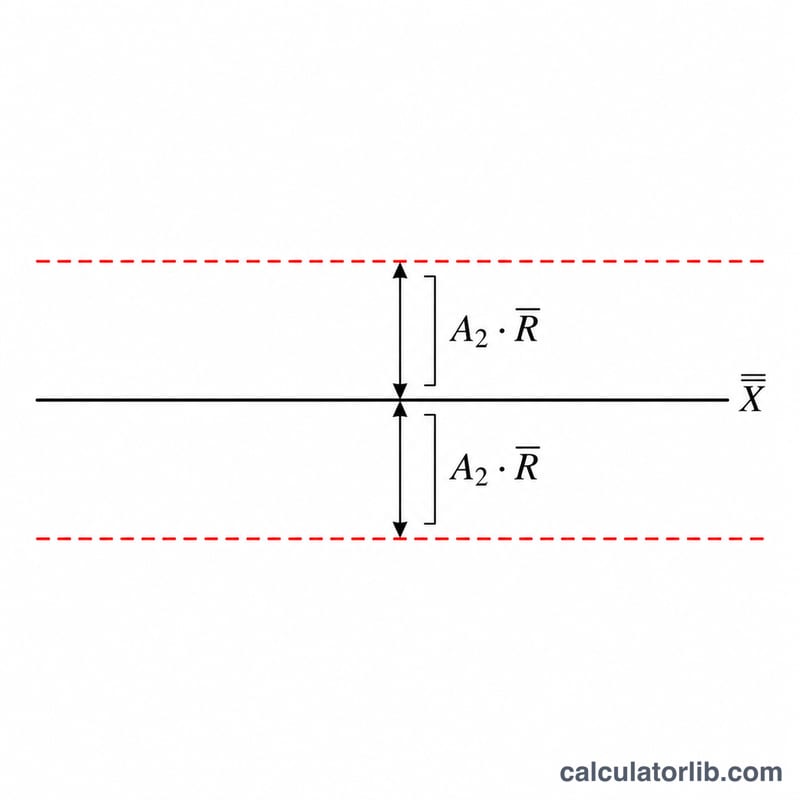
$$UCL=\bar{\bar{x}}+A_2\bar{R},\quad CL=\bar{\bar{x}},\quad LCL=\bar{\bar{x}}-A_2\bar{R}$$
R grafiği için:
$$UCL=D_4\bar{R},\quad CL=\bar{R},\quad LCL=D_3\bar{R}$$
Veri modunda: $$\bar{R}=\frac{R_1+\dots+R_k}{k},\quad \bar{\bar{x}}=\frac{\bar{x}_1+\dots+\bar{x}_k}{k}$$
Burada \(\bar{\bar{x}}\) genel ortalama, \(\bar{R}\) ortalama aralık, \(k\) alt grup sayısı, \(A_2\), \(D_3\), \(D_4\) ise \(n\) değerine bağlı tablolanmış katsayılardır. Bunlar \(A_2 = 3/(d_2\sqrt{n})\), \(D_3 = 1-3d_3/d_2\) ve \(D_4 = 1+3d_3/d_2\) ifadelerinden türetilir.
Kabuller ve varsayımlar
- Limitler, NIST/SEMATECH e-Handbook'ta verilen geleneksel 3 sigma limitleridir.
- A2, D3 ve D4 değerleri, n = 2 ile 10 için handbook tablosunda yazılı olduğu gibi (3 ondalık basamakla) kullanılır, yeniden hesaplanmaz.
- Yalnızca n = 2 ile 10 desteklenir; daha büyük alt gruplar için handbook s grafiğini önerir.
- Veri modunda genel ortalama, alt grup ortalamalarının ortalamasıdır ve R-çizgi, aralıkların ortalamasıdır. Alt grup boyutlarının eşit olduğu varsayılır.
- R grafiğinin LCL değeri D3 çarpı R-çizgidir ve n en fazla 6 olduğunda 0'dır. X-çubuk LCL değeri sınırlandırılmaz ve negatif olabilir.
- Sonuçlar 4 ondalık basamakla gösterilen ham değerlerdir; bu yalnızca bir görüntüleme tercihidir.
Çalışılmış örnek
Özet modu, \(n=5\), genel ortalama 10, \(\bar{R}=0.5\). Katsayılar \(A_2=0.577\), \(D_3=0\), \(D_4=2.115\) değerleridir.
$$UCL_{\bar{x}}=10+0.577\times 0.5=10.2885$$
$$CL_{\bar{x}}=10$$
$$LCL_{\bar{x}}=10-0.577\times 0.5=9.7115$$
$$UCL_R=2.115\times 0.5=1.0575,\quad CL_R=0.5,\quad LCL_R=0\times 0.5=0$$
Özet modu kullanıldığı için alt grup sayısı 0 olarak bildirilir.
Sonucu nasıl okursunuz?
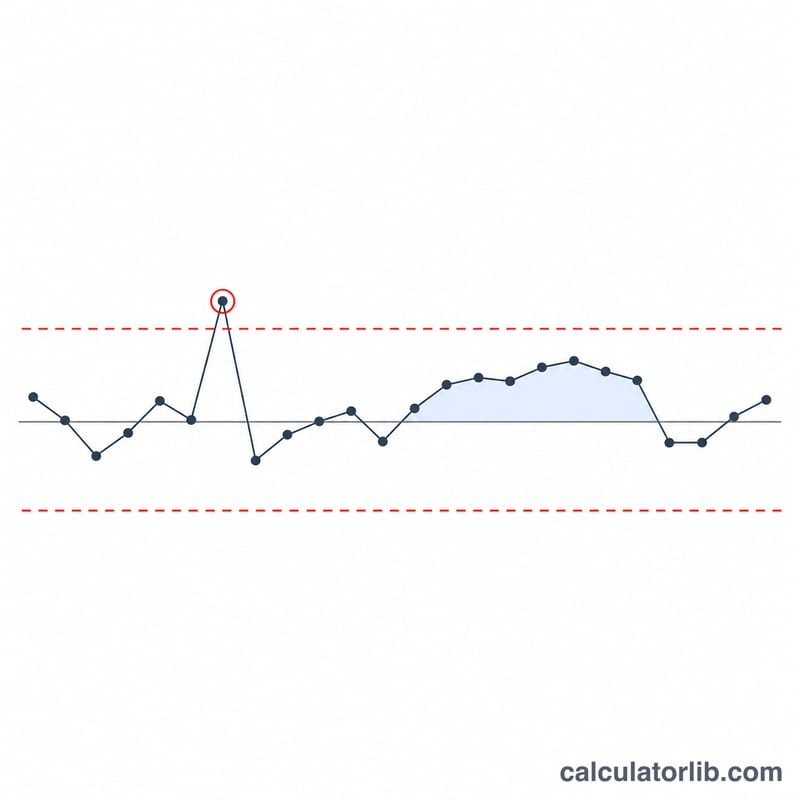
Alt grup ortalamalarını X-çubuk limitlerine, alt grup aralıklarını ise R limitlerine göre çizin. Limitlerin dışındaki noktalar özel bir nedene işaret edebilir. Önce R grafiğini inceleyin, çünkü X-çubuk limitleri ancak alt grup içi değişkenlik kararlı olduğunda anlamlıdır. Az sayıda alt gruptan tahmin edilen limitler güvenilir değildir; tek bir alt grup (k = 1) kabul edilir ancak zayıf tahminler verir. R-çizgi 0 ise tüm limitler merkez çizgilerine eşittir. Hesaplayıcı, kabaca normal dağılım ve eşit alt grup boyutları varsayar.
Sık sorulan sorular
R grafiğinin alt limiti neden 0?
N en fazla 6 olduğunda D3 değeri 0'dır, bu nedenle alt limit 0'dır.
X-çubuk LCL negatif olabilir mi?
Evet. Kırpılmadığı için ortalama, A2 çarpı R-çizgiye göre küçük olduğunda sıfırın altına düşebilir.
n neden 10 ile sınırlı?
Handbook, n = 10'a kadar katsayıları tablolaştırır ve daha büyük alt gruplar için s grafiğini önerir.
Hangi modu kullanmalıyım?
Genel ortalama ve R-çizgiyi zaten biliyorsanız özet modunu kullanın. Bunları alt grup ortalamalarından ve aralıklarından hesaplamak için veri modunu kullanın.
Limitler spesifikasyon limitleriyle aynı mı?
Hayır. Kontrol limitleri proses davranışını, spesifikasyon limitleri ise müşteri gereksinimlerini tanımlar.
Kaynaklar
- 6.3.2.1. Shewhart X-çubuk, R ve S Kontrol Grafikleri, NIST/SEMATECH e-Handbook of Statistical Methods, NIST Information Technology Laboratory