Üst Kontrol Limiti Nedir?
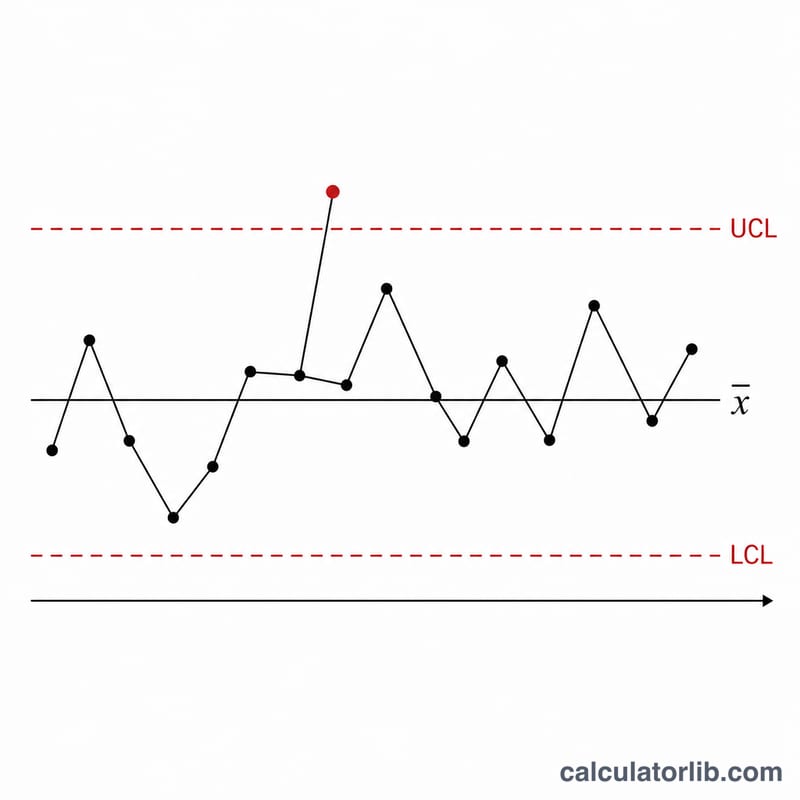
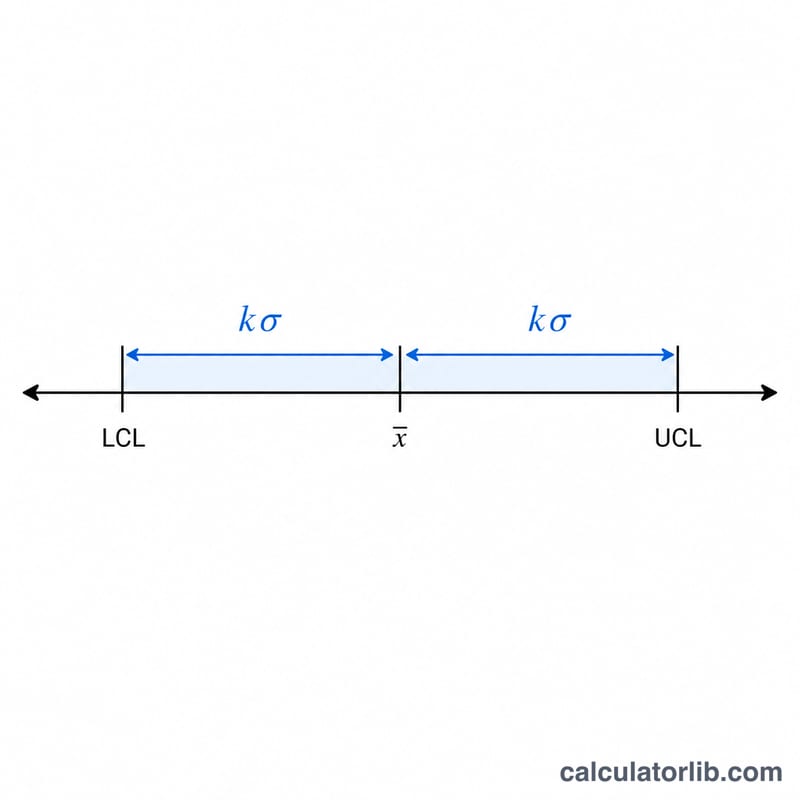
Üst Kontrol Limiti (UCL), bir süreç ölçümünün istatistiksel süreç kontrolü (SPC) grafiğinde hâlâ "kontrol altında" sayılabileceği en yüksek değerdir. Alt Kontrol Limiti (LCL) ve merkez çizgisi (süreç ortalaması) ile birlikte, kararlı ve öngörülebilir bir sürecin hangi sınırlar içinde işlemesi gerektiğini belirler. Bu sınırların dışına çıkan noktalar, incelenmesi gereken özel nedenli değişkenliğe işaret eder.
Bu Hesaplayıcı Nasıl Kullanılır?
Üç değer girin: süreç ortalaması (x̄, örneklerinizin ortalaması), standart sapma (σ, verilerinizin yayılımı) ve sigma çarpanı (k). Klasik Shewhart grafiği k = 3 kullanır; bu değer normal dağılan verilerin yaklaşık %99,7'sini kapsar. Hesaplayıcı, UCL, LCL ve merkez çizgisini anında verir.
Formülün Açıklaması
Kontrol limitleri şöyle hesaplanır:
$$\text{UCL} = \bar{x} + k \cdot \sigma \quad \text{ve} \quad \text{LCL} = \bar{x} - k \cdot \sigma$$k = 3 olduğunda limitler, ortalamadan üç standart sapma uzaklıkta yer alır. Daha küçük bir k değeri (örneğin 2) limitleri daraltır ve daha fazla alarm tetikler; daha büyük bir k ise limitleri gevşetir. Bazı uygulayıcılar σ olarak bireysel değerler yerine alt grup ortalamalarının standart sapmasını kullanır; bu nedenle σ değerinizin grafik türünüzle uyumlu olduğundan emin olun.
Çözümlü Örnek
Diyelim ki bir dolum hattının ortalama dolum miktarı 50 mL, standart sapması 5 mL ve k = 3. Bu durumda $$\text{UCL} = 50 + 3 \times 5 = 65 \text{ mL}$$ ve $$\text{LCL} = 50 - 3 \times 5 = 35 \text{ mL}$$ olur. 65 mL'nin üzerinde veya 35 mL'nin altında ölçülen herhangi bir şişe kontrol dışıdır ve işaretlenmelidir.
Farklı k Değerlerinin Kontrol Sınırlarını Nasıl Değiştirdiği
Çarpan k, sınırların merkez çizgisinden ne kadar uzakta duracağını belirler. Tabloda çalışılmış örnek kullanılır: süreç ortalaması = 50 ve standart sapma \(\sigma\) = 5, dolayısıyla ÜKS = 50 + k·5 ve AKS = 50 − k·5. Örneğin k = 3 iken üst sınır 50 + 3 × 5 = 65 olur.
| k | ÜKS | AKS | Kontrol altındaki normal verilerin sınırlar içinde kalma payı | Nokta başına yaklaşık yanlış alarm oranı |
|---|---|---|---|---|
| 1 | 55 | 45 | %68,27 | yaklaşık 3 de 1 |
| 2 | 60 | 40 | %95,45 | yaklaşık 22 de 1 |
| 2,5 | 62,5 | 37,5 | %98,76 | yaklaşık 81 de 1 |
| 3 | 65 | 35 | %99,73 | yaklaşık 370 de 1 |
| 4 | 70 | 30 | %99,994 | yaklaşık 15.787 de 1 |
Yüzdeler, normal dağılımlı verilere sahip kararlı bir süreç varsayımına dayanır. Dar sınırlar (küçük k) kaymaları daha erken yakalar ama yanlış alarmları artırır. Geniş sınırlar (büyük k) daha az yanlış alarm verir ancak gerçek kaymalara daha yavaş tepki verir. k = 3, geleneksel Shewhart seçimidir.
Kontrol Sınırlarınızın Yorumlanması
Ortak nedenli değişkenlik, kararlı bir sürece yerleşik doğal ve rastgele değişkenliktir. Birçok küçük kaynaktan gelir ve sınırlar içinde öngörülebilirdir. Özel nedenli değişkenlik ise bir arıza, yeni bir hammadde partisi veya bir operatör değişikliği gibi belirli, tanımlanabilir bir olaydan kaynaklanır. Süreci olağan davranış kalıbından farklı hale getirir.
ÜKS'nin üzerindeki veya AKS'nin altındaki bir nokta, muhtemel özel nedenli değişkenliğin bir sinyalidir ve incelenmelidir. Sınırlar içindeki noktalar ortak nedenli değişkenlikle tutarlıdır; ancak sınırlar içindeki bazı kalıplar da sorun işaretidir. Yaygın kullanılan çalışma kuralları (Western Electric / Nelson) şunları içerir:
- Merkez çizgisinin aynı tarafında art arda 8 nokta (kuralın bazı sürümleri 9 kullanır).
- Art arda 6 noktanın istikrarlı biçimde artması veya azalması.
- Ardışık 3 noktadan 2 tanesinin, merkez çizgisinin aynı tarafında 2 sigma ötesinde olması.
Eklenen her kural hassasiyeti artırır, ancak genel yanlış alarm oranını da yükseltir; bu nedenle kuralları bilinçli biçimde uygulayın.
Kontrol sınırları, spesifikasyon sınırları değildir. Kontrol sınırları sürecin kendi verilerinden türetilir ve sürecin ne yaptığını tanımlar. Spesifikasyon sınırları müşteri veya tasarım gereksinimlerinden gelir ve sürecin ne yapması gerektiğini tanımlar. Bir süreç tamamen kontrol altında olmasına rağmen spesifikasyonların dışında çıktı üretebilir; örneğin kararlı olup hedefin dışında merkezlenmişse veya fazla doğal yayılıma sahipse. Bir süreç ayrıca spesifikasyon içinde olup kontrol dışı olabilir.
Kontrol Grafiği Sabitleri (A2, D3, D4, d2)
Bu standart İSK (İstatistiksel Süreç Kontrolü) sabitleri alt grup büyüklüğü n'ye bağlıdır ve X-bar ile R grafiklerinde kullanılır.
| n | d2 | A2 | D3 | D4 |
|---|---|---|---|---|
| 2 | 1,128 | 1,880 | 0 | 3,267 |
| 3 | 1,693 | 1,023 | 0 | 2,574 |
| 4 | 2,059 | 0,729 | 0 | 2,282 |
| 5 | 2,326 | 0,577 | 0 | 2,114 |
| 6 | 2,534 | 0,483 | 0 | 2,004 |
| 7 | 2,704 | 0,419 | 0,076 | 1,924 |
| 8 | 2,847 | 0,373 | 0,136 | 1,864 |
| 9 | 2,970 | 0,337 | 0,184 | 1,816 |
| 10 | 3,078 | 0,308 | 0,223 | 1,777 |
Kullanım biçimi:
- Süreç standart sapmasını ortalama alt grup aralığından tahmin edin: \(\hat{\sigma} \approx \bar{R} / d_2\). Bu değeri hesaplayıcıda sigma olarak girebilirsiniz (bireysel değerler için; alt grup ortalamaları için standart hata \(\hat{\sigma}/\sqrt{n}\) olur).
- X-bar grafiği sınırları: \(\bar{\bar{X}} \pm A_2 \cdot \bar{R}\), burada \(\bar{\bar{X}}\) alt grup ortalamalarının genel ortalamasıdır.
- R grafiği sınırları: \(\text{LCL} = D_3 \cdot \bar{R}\) ve \(\text{UCL} = D_4 \cdot \bar{R}\). D3 değeri 0 ise alt sınır sıfırdır.
Bu sabitler 3 sigma sınırları ve normal dağılımlı veriler varsayar.
Sıkça Sorulan Sorular
k neden genellikle 3'tür? Üç sigma limitleri, duyarlılık ile yanlış alarmlar arasında denge kurar — kontrol altındaki noktaların yaklaşık %99,73'ü bu sınırların içinde kalır, dolayısıyla gerçekten bir şey değişmedikçe limit dışı noktalar nadiren görülür.
LCL negatif olabilir mi? Matematiksel olarak evet. Negatif olamayacak sayımlar veya ölçümler için LCL genellikle sıfıra çekilir.
Bu hangi grafik türü için geçerlidir? Aynı ortalama \(\pm\, k \cdot \sigma\) mantığı X̄, bireysel değerler (I-MR) ve diğer birçok Shewhart kontrol grafiğinin temelini oluşturur; yalnızca σ'yı tahmin etme şekliniz değişir.