Qu'est-ce que la limite de contrôle supérieure ?
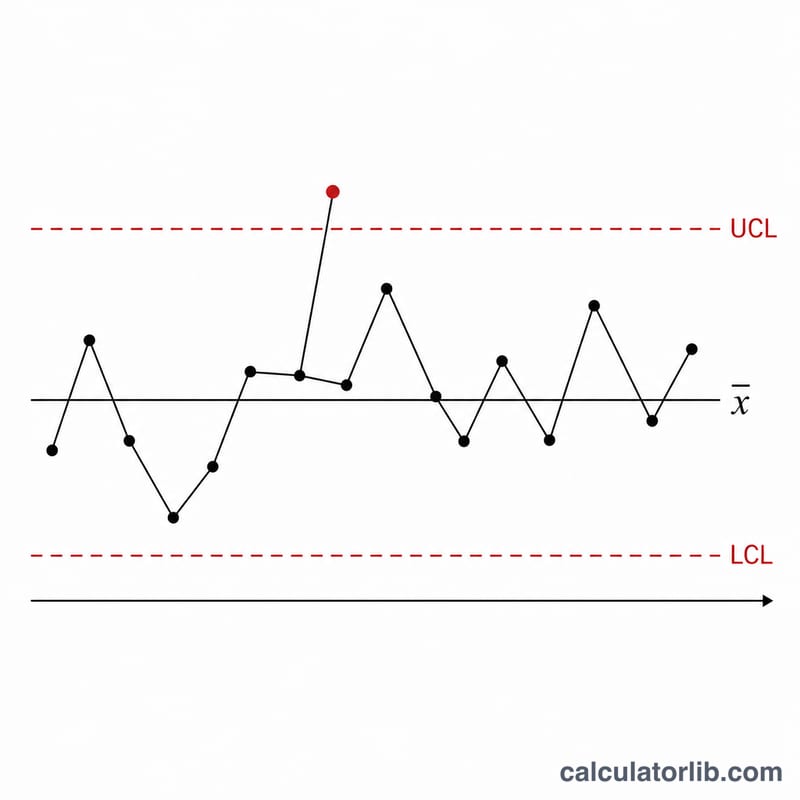
La limite de contrôle supérieure (LCS) correspond à la valeur maximale qu'une mesure de processus peut atteindre tout en restant « sous contrôle » sur une carte de maîtrise statistique des procédés (MSP). Associée à la limite de contrôle inférieure (LCI) et à la ligne centrale (la moyenne du processus), elle délimite la plage à l'intérieur de laquelle un processus stable et prévisible doit évoluer. Tout point situé au-delà de ces limites révèle une variation due à une cause spéciale, qu'il convient d'investiguer.
Comment utiliser ce calculateur
Saisissez trois valeurs : la moyenne du processus (x̄, la moyenne de vos échantillons), l'écart-type (σ, la dispersion de vos données) et le multiplicateur sigma (k). La carte de Shewhart classique utilise k = 3, qui englobe environ 99,7 % des données suivant une loi normale. Le calculateur affiche instantanément la LCS, la LCI et la ligne centrale.
La formule expliquée
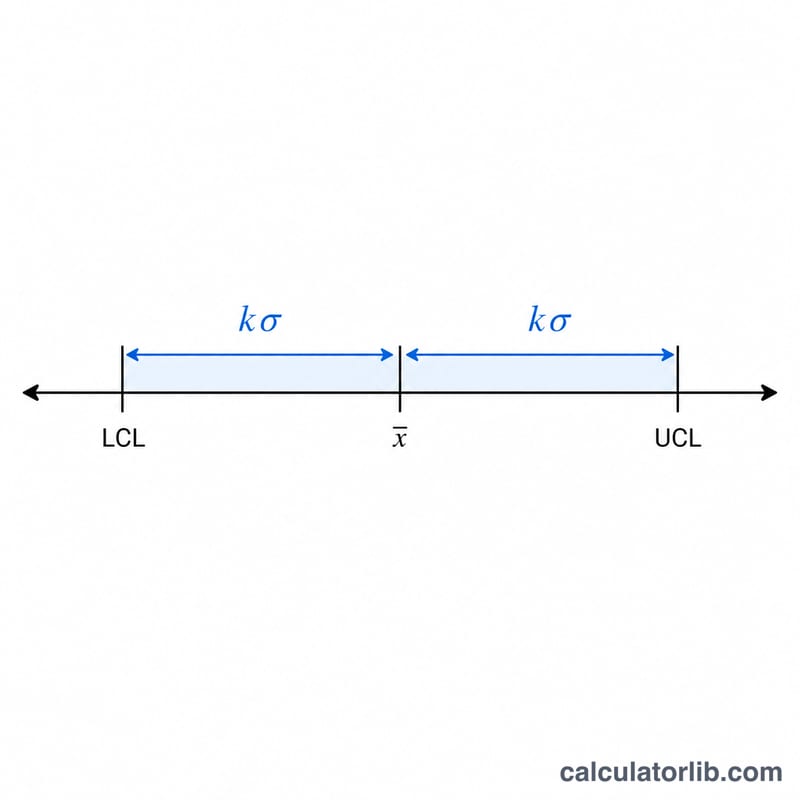
Les limites de contrôle se calculent ainsi :
$$\text{LCS} = \bar{x} + k \cdot \sigma \quad \text{et} \quad \text{LCI} = \bar{x} - k \cdot \sigma$$
Avec \(k = 3\), les limites se situent à trois écarts-types de la moyenne. Un k plus petit (par exemple 2) resserre les limites et déclenche davantage d'alertes ; un k plus grand les élargit. Certains praticiens utilisent σ comme l'écart-type des moyennes de sous-groupes plutôt que celui des valeurs individuelles : veillez donc à ce que votre σ corresponde bien au type de carte employé.
Exemple concret
Imaginons une ligne de remplissage avec un volume moyen de 50 mL et un écart-type de 5 mL, pour k = 3. On obtient alors $$\text{LCS} = 50 + 3 \times 5 = 65 \text{ mL}$$ et $$\text{LCI} = 50 - 3 \times 5 = 35 \text{ mL}.$$ Toute bouteille mesurant plus de 65 mL ou moins de 35 mL est hors contrôle et doit être signalée.
Foire aux questions
Pourquoi k vaut-il généralement 3 ? Les limites à trois sigmas offrent un bon équilibre entre sensibilité et fausses alertes : environ 99,73 % des points sous contrôle se situent à l'intérieur, si bien qu'un point hors limites reste rare à moins qu'un changement réel ne se soit produit.
La LCI peut-elle être négative ? Mathématiquement, oui. Pour des comptages ou des mesures qui ne peuvent pas être négatifs, on tronque généralement la LCI à zéro.
À quelle carte s'applique ce calcul ? La même logique moyenne ± k·σ sous-tend les cartes X̄, les cartes des valeurs individuelles (I-MR) et bien d'autres cartes de contrôle de Shewhart ; seule la méthode d'estimation de σ varie.
Comment les différentes valeurs de k modifient les limites de contrôle
Le multiplicateur k définit l'écart des limites par rapport à la ligne centrale. Le tableau utilise l'exemple de calcul suivant : moyenne du processus = 50 et écart type \(\sigma\) = 5, donc LCS = 50 + k·5 et LCI = 50 − k·5. Par exemple, avec k = 3, la limite supérieure est 50 + 3 × 5 = 65.
| k | LCS | LCI | Part des données normales maîtrisées comprises dans les limites | Taux approximatif de fausses alarmes par point |
|---|---|---|---|---|
| 1 | 55 | 45 | 68,27 % | environ 1 sur 3 |
| 2 | 60 | 40 | 95,45 % | environ 1 sur 22 |
| 2,5 | 62,5 | 37,5 | 98,76 % | environ 1 sur 81 |
| 3 | 65 | 35 | 99,73 % | environ 1 sur 370 |
| 4 | 70 | 30 | 99,994 % | environ 1 sur 15 787 |
Les pourcentages supposent un processus stable avec des données distribuées normalement. Des limites plus étroites (k petit) détectent plus tôt les décalages, mais augmentent les fausses alarmes. Des limites plus larges (k grand) réduisent les fausses alarmes, mais réagissent plus lentement aux décalages réels. k = 3 est le choix classique de Shewhart.
Interpréter vos limites de contrôle
La variation due à des causes communes est la variation naturelle et aléatoire inhérente à un processus stable. Elle provient de nombreuses petites sources et est prévisible à l'intérieur des limites. La variation due à des causes spéciales provient d'un événement précis et identifiable, comme une panne d'outil, un nouveau lot de matière ou un changement d'opérateur. Elle fait se comporter le processus différemment de son schéma habituel.
Un point au-dessus de la LCS ou en dessous de la LCI est un signal de variation probable due à une cause spéciale et doit faire l'objet d'une enquête. Les points situés à l'intérieur des limites sont compatibles avec une variation due à des causes communes, même si certaines configurations à l'intérieur des limites peuvent aussi signaler un problème. Les règles de séquence couramment utilisées (Western Electric / Nelson) comprennent :
- 8 points consécutifs du même côté de la ligne centrale (certaines versions de la règle utilisent 9).
- 6 points consécutifs en hausse ou en baisse régulière.
- 2 points sur 3 consécutifs au-delà de 2 sigma du même côté de la ligne centrale.
Chaque règle ajoutée augmente la sensibilité, mais aussi le taux global de fausses alarmes ; il convient donc de les appliquer avec discernement.
Les limites de contrôle ne sont pas des limites de spécification. Les limites de contrôle proviennent des données propres au processus et décrivent ce que le processus fait. Les limites de spécification proviennent des exigences du client ou de la conception et décrivent ce que le processus devrait faire. Un processus peut être parfaitement maîtrisé et produire pourtant des résultats hors spécifications, par exemple s'il est stable mais centré hors cible ou s'il présente une dispersion naturelle trop importante. Un processus peut aussi respecter les spécifications tout en étant hors contrôle.
Constantes des cartes de contrôle (A2, D3, D4, d2)
Ces constantes standard de la MSP dépendent de la taille du sous-groupe n et s'utilisent avec les cartes X-barre et R.
| n | d2 | A2 | D3 | D4 |
|---|---|---|---|---|
| 2 | 1,128 | 1,880 | 0 | 3,267 |
| 3 | 1,693 | 1,023 | 0 | 2,574 |
| 4 | 2,059 | 0,729 | 0 | 2,282 |
| 5 | 2,326 | 0,577 | 0 | 2,114 |
| 6 | 2,534 | 0,483 | 0 | 2,004 |
| 7 | 2,704 | 0,419 | 0,076 | 1,924 |
| 8 | 2,847 | 0,373 | 0,136 | 1,864 |
| 9 | 2,970 | 0,337 | 0,184 | 1,816 |
| 10 | 3,078 | 0,308 | 0,223 | 1,777 |
Mode d'emploi :
- Estimez l'écart type du processus à partir de l'étendue moyenne des sous-groupes : \(\hat{\sigma} \approx \bar{R} / d_2\). Vous pouvez saisir cette valeur comme sigma dans le calculateur (pour des valeurs individuelles ; pour les moyennes de sous-groupes, l'erreur type est \(\hat{\sigma}/\sqrt{n}\)).
- Limites de la carte X-barre : \(\bar{\bar{X}} \pm A_2 \cdot \bar{R}\), où \(\bar{\bar{X}}\) est la moyenne globale des moyennes des sous-groupes.
- Limites de la carte R : \(\text{LCI} = D_3 \cdot \bar{R}\) et \(\text{LCS} = D_4 \cdot \bar{R}\). Un D3 égal à 0 signifie que la limite inférieure est nulle.
Ces constantes supposent des limites à 3 sigma et des données distribuées normalement.