上方管理限界(UCL)とは?
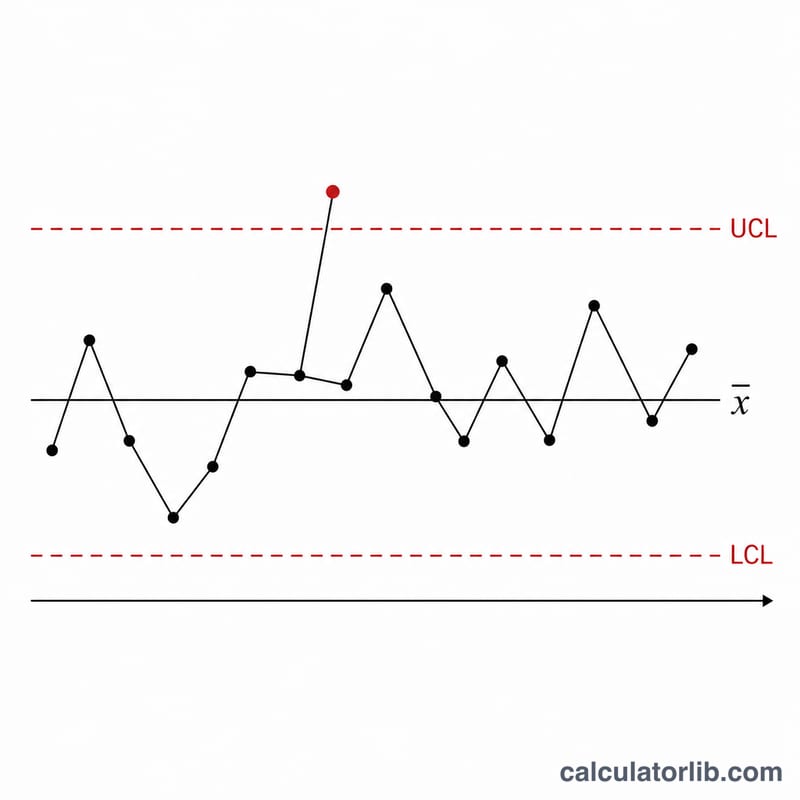
上方管理限界(UCL:Upper Control Limit)とは、統計的工程管理(SPC)の管理図において、工程の測定値が「管理状態にある(in control)」とみなせる上限値のことです。下方管理限界(LCL)と中心線(工程平均)と合わせて、安定し予測可能な工程が動くべき範囲を定めます。これらの限界線を外れた点は、偶然原因ではない「異常原因(特殊要因)によるばらつき」を示すサインであり、原因を調査すべき対象となります。
この計算ツールの使い方
次の3つの値を入力してください。工程平均(x̄:サンプルの平均値)、標準偏差(\(\sigma\):データのばらつき)、そしてシグマ係数(\(k\))です。シューハート管理図では古くから \(k = 3\) が用いられ、正規分布するデータの約99.7%をカバーします。入力すると、UCL・LCL・中心線が即座に表示されます。
計算式の解説
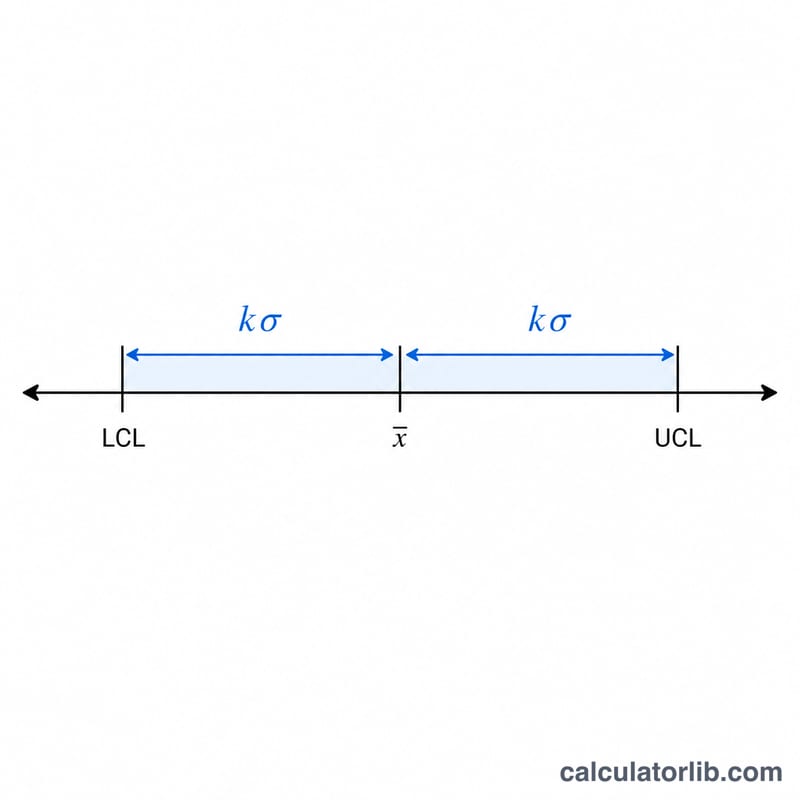
管理限界は次の式で求めます。
$$\begin{gathered} \text{UCL} = \text{Mean} + k \cdot \sigma \\[1em] \text{LCL} = \text{Mean} - k \cdot \sigma \end{gathered}$$\(k = 3\) のとき、限界線は平均から標準偏差3つ分の位置に引かれます。\(k\) を小さくする(例えば2)と限界が狭まり、アラームが出やすくなります。逆に \(k\) を大きくすると限界は緩くなります。なお、実務では \(\sigma\) に個々の測定値の標準偏差ではなく、群(サブグループ)平均の標準偏差を使う場合もあります。お使いの管理図の種類に合った \(\sigma\) を入力するよう注意してください。
計算例
ある充填ラインの平均充填量が 50 mL、標準偏差が 5 mL、\(k = 3\) だとします。このとき $$\text{UCL} = 50 + 3 \times 5 = 65 \text{ mL}$$ $$\text{LCL} = 50 - 3 \times 5 = 35 \text{ mL}$$ となります。測定値が 65 mL を超える、または 35 mL を下回るボトルは管理外(異常)と判断され、注意対象として抽出すべきです。
管理限界のkの値による変化
係数kは、管理限界が中心線からどれだけ離れるかを決めます。この表では計算例として、工程平均 = 50、標準偏差 \(\sigma\) = 5 を用いています。したがって UCL = 50 + k·5、LCL = 50 − k·5 となります。例えば k = 3 の場合、上方管理限界は 50 + 3 × 5 = 65 です。
| k | UCL | LCL | 管理限界内に収まる、管理状態の正規データの割合 | データ1点あたりのおおよその誤警報率 |
|---|---|---|---|---|
| 1 | 55 | 45 | 68.27% | 約3回に1回 |
| 2 | 60 | 40 | 95.45% | 約22回に1回 |
| 2.5 | 62.5 | 37.5 | 98.76% | 約81回に1回 |
| 3 | 65 | 35 | 99.73% | 約370回に1回 |
| 4 | 70 | 30 | 99.994% | 約15,787回に1回 |
これらの割合は、工程が安定しており、データが正規分布に従うことを前提としています。限界幅が狭い(kが小さい)場合は変化を早く検出できますが、誤警報が増えます。限界幅が広い(kが大きい)場合は誤警報は減りますが、実際の変化への反応は遅くなります。k = 3 はシューハートが提唱した標準的な選択です。
管理限界の解釈
共通原因変動とは、安定した工程に本来備わっている自然でランダムな変動です。多くの小さな要因から生じ、限界内では予測可能です。特殊原因変動とは、工具の故障、新しい材料ロット、作業者の交代などの特定可能な個別の事象から生じる変動です。工程をいつもの挙動とは異なる状態にします。
UCLを上回る点、またはLCLを下回る点は、特殊原因変動が発生している可能性を示すシグナルであり、調査が必要です。限界内の点は共通原因変動と整合しますが、限界内であっても特定のパターンは問題の兆候となり得ます。一般的に用いられるランルール(ウエスタン・エレクトリック社/ネルソン)には次のものがあります。
- 中心線の同じ側に連続して8点(ルールの一部のバージョンでは9点)。
- 6点連続して着実に増加または減少。
- 連続する3点のうち2点が、中心線の同じ側で2シグマを超える。
ルールを追加するたびに感度は上がりますが、全体の誤警報率も上がるため、慎重に適用してください。
管理限界は規格限界ではありません。管理限界は工程自身のデータから求められ、工程が実際に行っていることを示します。一方、規格限界は顧客や設計の要求から定められ、工程がどうあるべきかを示します。工程は完全に管理状態にあっても、例えば安定しているが中心が目標からずれている場合や、本来のばらつきが大きすぎる場合には、規格外の製品を生産することがあります。また、工程が規格内にあっても、管理外の状態にある場合もあります。
管理図の定数(A2、D3、D4、d2)
これらの標準的なSPC定数は部分群の大きさnに依存し、Xバー・R管理図で使用されます。
| n | d2 | A2 | D3 | D4 |
|---|---|---|---|---|
| 2 | 1.128 | 1.880 | 0 | 3.267 |
| 3 | 1.693 | 1.023 | 0 | 2.574 |
| 4 | 2.059 | 0.729 | 0 | 2.282 |
| 5 | 2.326 | 0.577 | 0 | 2.114 |
| 6 | 2.534 | 0.483 | 0 | 2.004 |
| 7 | 2.704 | 0.419 | 0.076 | 1.924 |
| 8 | 2.847 | 0.373 | 0.136 | 1.864 |
| 9 | 2.970 | 0.337 | 0.184 | 1.816 |
| 10 | 3.078 | 0.308 | 0.223 | 1.777 |
使用方法:
- 部分群の平均範囲から工程の標準偏差を推定します:\(\hat{\sigma} \approx \bar{R} / d_2\)。この値は計算機にシグマとして入力できます(個々の値の場合。部分群平均の場合、標準誤差は \(\hat{\sigma}/\sqrt{n}\) です)。
- Xバー管理図の限界:\(\bar{\bar{X}} \pm A_2 \cdot \bar{R}\)。ここで \(\bar{\bar{X}}\) は部分群平均の総平均です。
- R管理図の限界:\(\text{LCL} = D_3 \cdot \bar{R}\) および \(\text{UCL} = D_4 \cdot \bar{R}\)。D3が0の場合、下方管理限界は0になります。
これらの定数は、3シグマ限界と正規分布のデータを前提としています。
よくある質問(FAQ)
なぜ \(k\) は通常 3 なのですか? 3シグマ限界は、検出力(感度)と誤報のバランスが良いためです。管理状態にある点の約99.73%がこの範囲に収まるので、本当に何かが変化したのでなければ限界を外れる点はほとんど出ません。
LCL がマイナスになることはありますか? 数式上はあり得ます。ただし、不良数のように負の値を取り得ない計数値や測定値の場合、LCL は通常 0 に切り捨てて扱います。
この計算はどの管理図に使えますか? 「平均 ± \(k \cdot \sigma\)」という同じ考え方は、X̄管理図、個別値管理図(I-MR)など、多くのシューハート管理図の基礎になっています。違うのは \(\sigma\) の推定方法だけです。