¿Qué es la tasa de utilización de una máquina?
La tasa de utilización mide qué proporción del tiempo disponible de una máquina se dedica realmente a producir. Es una métrica clave en la fabricación, la gestión de equipos y la planificación de la capacidad: te ayuda a detectar activos infrautilizados, justificar nuevas inversiones e identificar paradas excesivas. En general, cuanto mayor es la tasa de utilización, más rendimiento estás obteniendo de tu maquinaria.
Cómo usar esta calculadora
Introduce dos cifras: el tiempo de funcionamiento real (las horas que la máquina estuvo operando de verdad) y el tiempo disponible (el total de horas programadas en las que podría haber funcionado). La calculadora divide el tiempo de funcionamiento entre el tiempo disponible y lo multiplica por 100 para obtener el porcentaje de utilización, junto con las horas restantes de inactividad o parada.
La fórmula explicada
El cálculo es sencillo:
$$\text{\% de utilización} = \frac{\text{Tiempo de funcionamiento real}}{\text{Tiempo disponible}} \times 100$$El «tiempo disponible» es el denominador y debe reflejar la base de programación que te interesa: un solo turno de 8 horas, un día de 24 horas o una semana laboral completa. Mantén ambas cifras en la misma unidad (normalmente, horas).
Ejemplo práctico
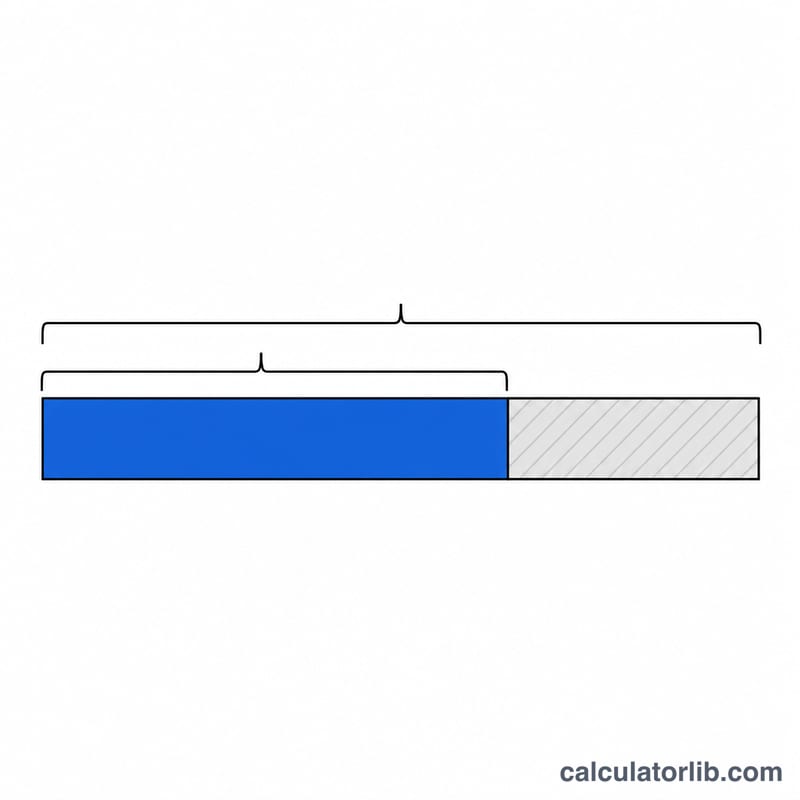
Imagina que una máquina CNC estaba programada para estar disponible 24 horas al día, pero solo funcionó 18 horas. La utilización sería
$$18 / 24 \times 100 = \textbf{75 \%}$$lo que deja 6 horas de inactividad o parada. Esto indica a los responsables que una cuarta parte de la capacidad potencial de la máquina quedó sin aprovechar.
Interpretación de su resultado de utilización
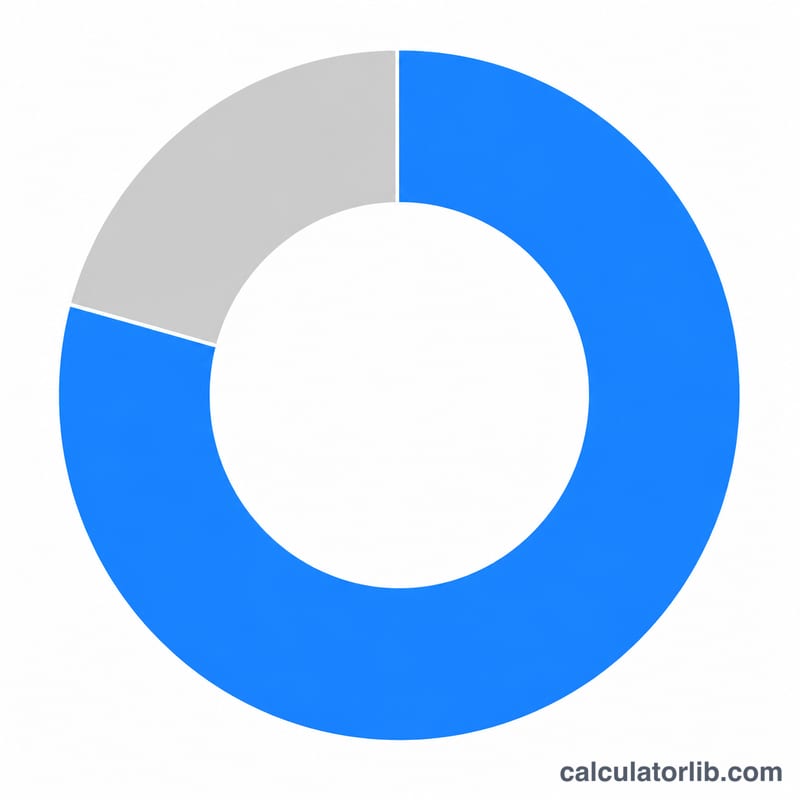
La utilización de la máquina es la proporción del tiempo disponible que la máquina realmente pasa en funcionamiento: \(\text{Utilización} = \frac{ \text{Tiempo de funcionamiento} }{ \text{Tiempo disponible} } \times 100\). Por ejemplo, 140 horas de funcionamiento de un total de 200 horas disponibles dan \(\frac{140}{200} \times 100 = \) 70%, lo que deja 60 horas inactivas.
Los rangos siguientes son reglas generales orientativas de la industria. No son un estándar formal y varían mucho según el tipo de proceso, la industria y el modelo de negocio.
| Rango de utilización | Qué suele indicar |
|---|---|
| Por debajo de ~60% | Capacidad ociosa significativa. Las posibles causas incluyen huecos en la programación, baja demanda, esperas largas de material u operarios, averías frecuentes o exceso de equipos. |
| ~60–70% | Utilización moderada. Hay margen de mejora, pero algo de tiempo inactivo puede ser inevitable en trabajos de alta variedad o de fabricación bajo pedido. |
| ~70–85% | Suele considerarse saludable para la fabricación general. Equilibra la producción con espacio para el mantenimiento, los cambios de formato y la variación de la demanda. |
| Por encima de ~90% | Poca holgura. Puede no dejar tiempo para el mantenimiento, los cambios de formato ni los picos de demanda. Puede indicar un cuello de botella y aumentar el riesgo de averías y pedidos retrasados. |
Revise la base de tiempo. El resultado depende de lo que introduzca como tiempo disponible:
- Tiempo calendario (p. ej., 24 h × 7 días) da el porcentaje más bajo, porque incluye noches, fines de semana y festivos en los que la máquina no estaba prevista para funcionar.
- Tiempo programado (turnos en los que la planta tiene personal y está operando) es la base más común para comparar en planta.
- Tiempo de operación planificado (tiempo programado menos paradas planificadas, como descansos y mantenimiento programado) da el porcentaje más alto.
Compare siempre los resultados usando la misma base y el mismo periodo (turno, semana o mes) al seguir las tendencias. Los equipos de proceso continuo suelen apuntar a una utilización mucho mayor que las máquinas de taller por pedido, así que compare con equipos similares.
Términos clave y definiciones
- Tiempo de funcionamiento real
- Las horas en las que la máquina estuvo efectivamente encendida y produciendo (o cortando) durante el periodo medido. Excluye paradas, esperas y preparación.
- Tiempo disponible
- El total de horas frente al que se mide la utilización. Puede ser tiempo calendario, tiempo programado o tiempo de operación planificado, según la política de la empresa. Indique cuál utiliza.
- Tiempo programado
- Las horas en las que la máquina está previsto que funcione según el patrón de turnos o el programa de producción.
- Paradas planificadas
- Paradas programadas con antelación, como el mantenimiento preventivo, descansos, cambios de formato, formación o calibración.
- Paradas no planificadas
- Paradas inesperadas, como averías, faltas de material, fallos de herramientas, cortes de energía o ausencia de operarios.
- Tiempo inactivo
- Tiempo disponible durante el cual la máquina no funciona. En esta calculadora equivale al tiempo disponible menos el tiempo de funcionamiento real, por lo que incluye tanto las paradas planificadas como las no planificadas, así como el tiempo sin trabajo que hacer.
- Utilización de la capacidad
- La proporción de la capacidad potencial que se utiliza. La utilización de la máquina es una medida basada en el tiempo de este concepto. La utilización de la capacidad en sentido amplio también puede medirse en unidades de producción frente a la producción máxima posible.
- Utilización frente a disponibilidad
- La disponibilidad (un componente del OEE) es la proporción del tiempo de producción planificado durante el cual la máquina pudo funcionar, por lo que solo tiene en cuenta las paradas. La utilización compara el tiempo de funcionamiento con el tiempo disponible elegido, y también refleja el tiempo inactivo causado por la falta de pedidos o de personal.
- Utilización frente a OEE
- La Eficiencia Global del Equipo (OEE) multiplica la disponibilidad, el rendimiento (velocidad) y la calidad (piezas buenas). La utilización solo considera el tiempo. Una máquina puede mostrar un 90% de utilización y aun así tener un OEE bajo si funciona lentamente o produce desperdicio.
Preguntas frecuentes
¿La utilización es lo mismo que el OEE? No. La utilización solo compara el tiempo de funcionamiento con el tiempo disponible. La eficiencia global de los equipos (OEE, por sus siglas en inglés) también tiene en cuenta la velocidad de rendimiento y el nivel de calidad.
¿Qué se considera «tiempo disponible»? Depende de tu criterio. Puedes usar el tiempo de calendario, el tiempo de producción programado o el tiempo de operación previsto menos el mantenimiento planificado; lo importante es ser coherente.
¿La utilización puede superar el 100 %? Normalmente no. Si el tiempo de funcionamiento supera al tiempo disponible, lo más probable es que la cifra de tiempo disponible esté subestimada.