À quoi sert ce calculateur ?
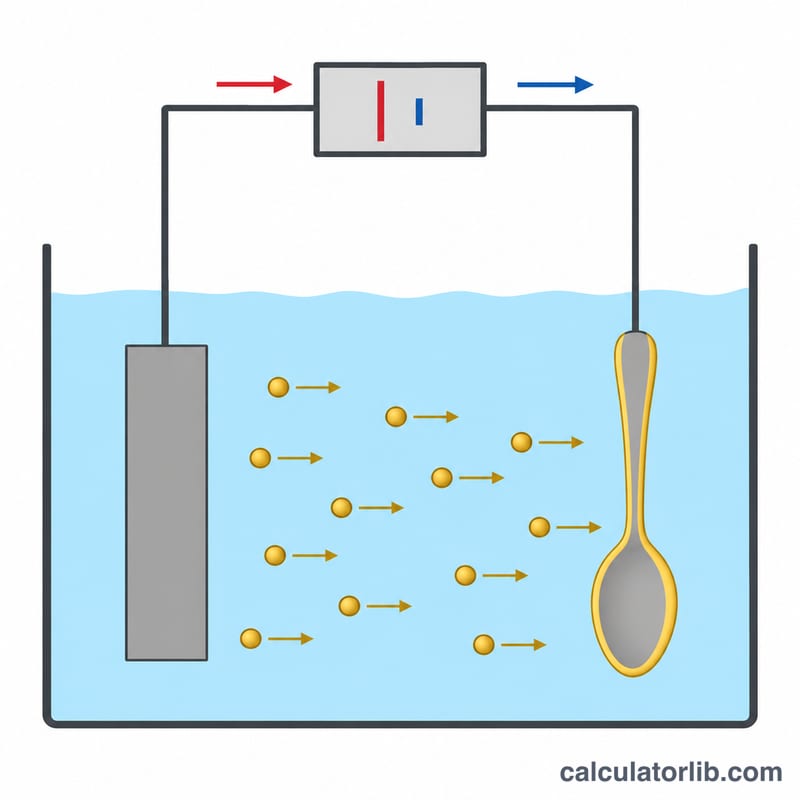
Ce calculateur d'épaisseur de dépôt électrolytique estime l'épaisseur de la couche métallique obtenue après galvanoplastie, à partir de la densité de courant, de la durée de dépôt, de la surface de la pièce, du rendement cathodique et du métal déposé. Il s'appuie sur les lois de Faraday de l'électrolyse, qui relient la charge électrique traversant le bain à la masse de métal déposée. Il fonctionne pour le cuivre, le nickel, le zinc, le chrome, l'argent, l'or et l'étain.
Mode d'emploi
Choisissez le métal à déposer, puis saisissez la densité de courant en A/dm², la durée de dépôt en minutes, la surface de la pièce en dm² et le rendement cathodique en pourcentage. Prenez 100 % pour un bain idéal. Le cuivre acide et le nickel brillant tournent généralement entre 95 et 100 %, le zinc entre 85 et 95 %, et le chrome hexavalent souvent à seulement 10-15 %. Le résultat affiche l'épaisseur en micromètres et en mils, la vitesse de dépôt, le courant total nécessaire et la masse de métal déposée.
La formule expliquée
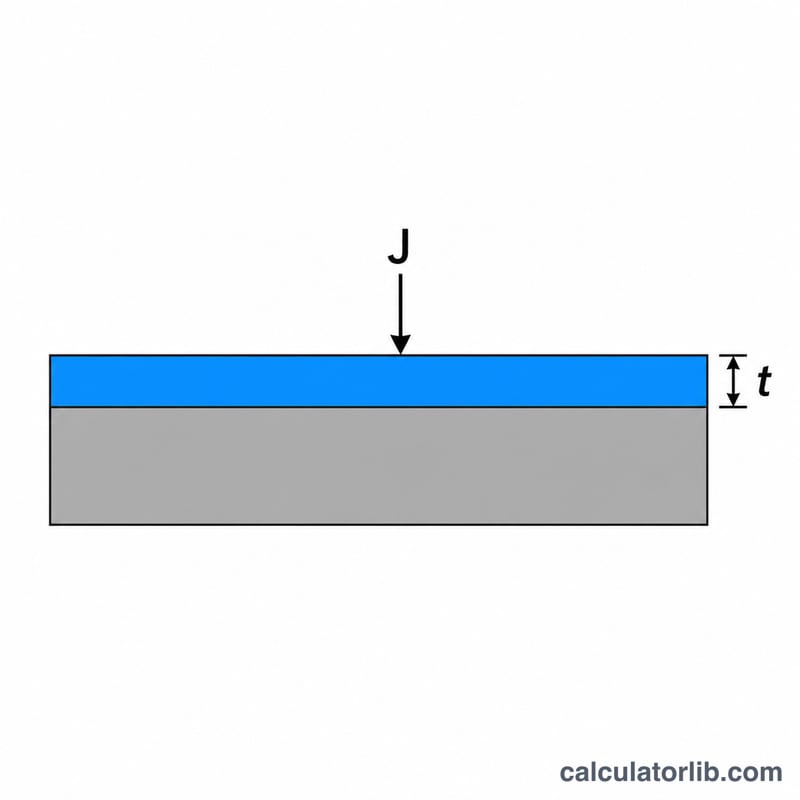
L'épaisseur se déduit de la charge par unité de surface, convertie en moles de métal, puis en masse et enfin en volume :
$$t = \frac{J \times T \times M \times \eta}{n \times F \times \rho}$$Ici, \(J\) est la densité de courant en A/cm², \(T\) la durée en secondes, \(M\) la masse molaire en g/mol, \(\eta\) le rendement exprimé en fraction, \(n\) le nombre d'électrons par ion, \(F = 96485\) C/mol et \(\rho\) la masse volumique en g/cm³. Le résultat est en cm ; on le convertit en µm en le multipliant par 10 000. À densité de courant fixée, la surface ne modifie pas l'épaisseur, mais elle détermine le courant total et la masse de métal consommée.
Exemple concret
Dépôt de cuivre à 2 A/dm² pendant 30 minutes avec un rendement de 100 %. On convertit \(J = 0.02\) A/cm² et \(T = 1800\) s :
$$t = \frac{0.02 \times 1800 \times 63.546}{2 \times 96485 \times 8.96} = 0.001323\,\text{cm} \approx 13.23\,\mu\text{m}$$Sur une pièce de 5 dm², le courant total est de 10 A et la masse de cuivre déposée d'environ 5,93 g.
Propriétés des métaux de placage utilisées dans le calcul
Le calculateur applique la loi de Faraday avec les valeurs ci-dessous. Ici n est le nombre d'électrons transférés par ion métallique, M est la masse molaire et ρ est la masse volumique du métal déposé.
| Métal | Hypothèse ion / bain | n | M (g/mol) | Masse volumique ρ (g/cm³) |
|---|---|---|---|---|
| Cuivre | Cu²⁺ | 2 | 63.546 | 8.96 |
| Nickel | Ni²⁺ | 2 | 58.693 | 8.90 |
| Zinc | Zn²⁺ | 2 | 65.38 | 7.14 |
| Chrome | Cr⁶⁺ (bain d'acide chromique) | 6 | 51.996 | 7.19 |
| Argent | Ag⁺ (bain de cyanure) | 1 | 107.868 | 10.49 |
| Or | Au⁺ (bain de cyanure) | 1 | 196.967 | 19.32 |
| Étain | Sn²⁺ (p. ex. sulfate acide) | 2 | 118.71 | 7.31 |
Remarque : la valence de l'or et de l'étain dépend de la chimie du bain. Les bains d'or au cyanure déposent à partir de Au(I), donc n = 1, tandis que certains autres bains d'or utilisent Au(III), donc n = 3. L'étain se dépose à partir de Sn(II) dans les bains acides (n = 2), mais les bains stannates alcalins utilisent Sn(IV), donc n = 4. Utiliser un mauvais n modifie l'épaisseur calculée d'un facteur 2 à 3. Le chrome se dépose aussi avec un rendement très faible, donc la valeur de rendement saisie compte beaucoup.
Plages typiques d'épaisseur de placage et de densité de courant
Les valeurs ci-dessous sont des plages industrielles générales et approximatives. Les valeurs réelles dépendent de la formulation du bain, de la température, de l'agitation et des fiches techniques des fournisseurs.
| Type de bain | Densité de courant typique (A/dm²) | Rendement cathodique typique |
|---|---|---|
| Cuivre acide (sulfate) | 2–5 (plus élevée avec agitation) | 95–99 % |
| Nickel brillant (type Watts) | 3–6 | 93–97 % |
| Zinc (chlorure acide) | 1–4 | 95–98 % (zinc alcalin sans cyanure : environ 60–80 %) |
| Chrome dur (hexavalent) | 30–60 | 10–15 % |
| Argent (cyanure) | 0.5–2 | 95–100 % |
| Or (cyanure / acide) | environ 0.1–1 | environ 30–90 % selon le bain |
| Étain (sulfate acide) | 1–4 | 90–100 % |
| Application | Épaisseur typique | Norme (États-Unis, ASTM) |
|---|---|---|
| Chrome décoratif sur nickel | 0.25–0.5 µm | ASTM B456 (Cu + Ni + Cr) |
| Nickel sous chrome décoratif | environ 10–40 µm, selon les conditions d'utilisation | ASTM B456 |
| Zinc sur acier | 5–25 µm | ASTM B633 (classes de service SC 1 à SC 4) |
| Chrome dur (technique) | 20–250 µm | Spécifiée par le plan ou le client |
| Or sur contacts électriques | 0.5–2.5 µm | ASTM B488 (types et codes) |
L'épaisseur requise varie selon la classe de service ou les conditions d'utilisation. Un environnement intérieur doux nécessite beaucoup moins qu'une exposition extérieure ou marine. Ces normes sont américaines (ASTM). D'autres régions utilisent des équivalents tels que ISO 1456, ISO 2081 et ISO 4521, vérifiez donc toujours la spécification qui s'applique à votre pièce.
Comparaison des épaisseurs selon les métaux et les réglages
Le cas de base est 2 A/dm² pendant 30 minutes, ce qui fait passer 2 × 1800 = 3600 C par dm². Par dm², la masse est \(m = \frac{Q \cdot M \cdot \eta}{n \cdot F}\) avec F = 96485 C/mol, et l'épaisseur est \(t = \frac{m}{\rho \cdot A}\) avec A = 100 cm². Les rendements sont des hypothèses représentatives. La colonne variante utilise 4 A/dm² pendant 60 minutes, soit quatre fois la charge, et suppose le même rendement. En pratique, le rendement varie avec la densité de courant, surtout pour le chrome et l'or.
| Métal | Rendement supposé | Masse à 2 A/dm², 30 min (g/dm²) | Épaisseur à 2 A/dm², 30 min (µm) | Masse à 4 A/dm², 60 min (g/dm²) | Épaisseur à 4 A/dm², 60 min (µm) |
|---|---|---|---|---|---|
| Cuivre | 98 % | 1.162 | 12.97 | 4.647 | 51.9 |
| Nickel | 95 % | 1.040 | 11.69 | 4.161 | 46.7 |
| Zinc | 95 % | 1.159 | 16.23 | 4.635 | 64.9 |
| Chrome | 12 % | 0.0388 | 0.54 | 0.155 | 2.16 |
| Argent | 99 % | 3.984 | 37.98 | 15.94 | 151.9 |
| Or (n = 1) | 50 % | 3.674 | 19.02 | 14.70 | 76.1 |
| Étain (n = 2) | 95 % | 2.104 | 28.78 | 8.415 | 115.1 |
Vérification détaillée (cuivre, cas de base) : \(m = \frac{3600 \times 63.546 \times 0.98}{2 \times 96485} = 1.162\) g, donc \(t = \frac{1.162}{8.96 \times 100} = 0.001297\) cm, soit 12.97 µm.
La comparaison montre que la même charge donne des épaisseurs très différentes. L'or et l'argent déposent une masse importante mais, comme l'or est dense, seulement une épaisseur modérée. Le chrome donne une couche mince car sa réduction à 6 électrons et son faible rendement produisent peu de métal par coulomb.
FAQ
L'épaisseur est-elle uniforme sur toute la pièce ?
Non. Le calculateur donne une épaisseur moyenne. Sur une pièce réelle, la densité de courant locale est plus élevée sur les arêtes et les angles : ces zones se recouvrent donc davantage que les creux.
Quel rendement cathodique faut-il utiliser ?
Utilisez les données de votre bain si vous les avez. Sinon, comptez 95 à 100 % pour le cuivre et le nickel, environ 90 % pour le zinc et 10 à 15 % pour le chrome.
Comment convertir des micromètres en mils ?
Un mil vaut 25,4 µm : divisez donc les micromètres par 25,4. Le calculateur affiche les deux valeurs.