この計算機でできること
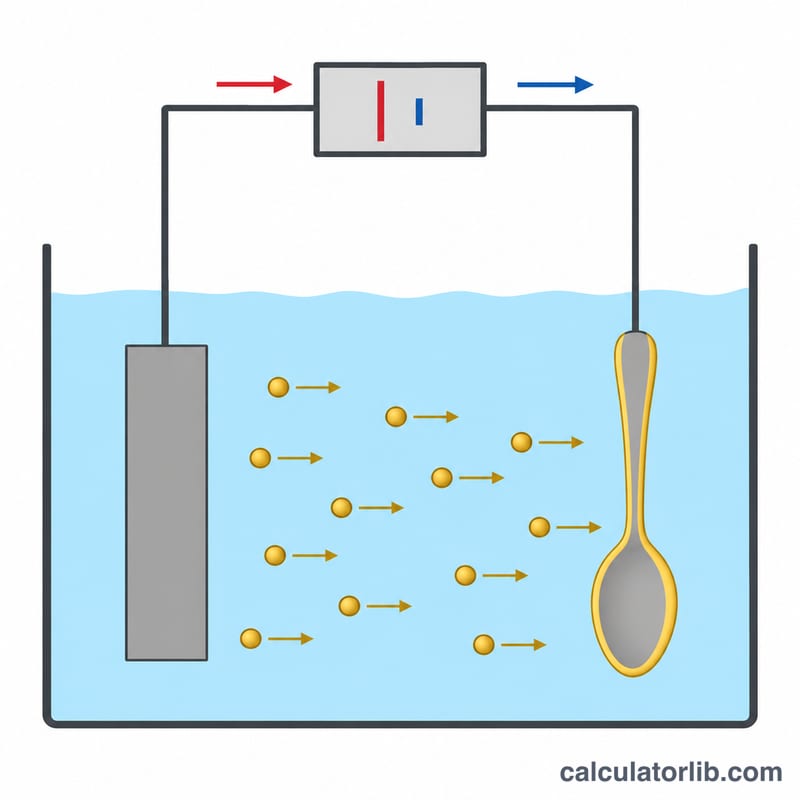
この電気めっき膜厚計算機は、電流密度、めっき時間、被めっき物の表面積、電流効率、そして析出させる金属の種類から、めっき後の皮膜の厚さを見積もります。計算にはファラデーの電気分解の法則を用いており、めっき浴に流れた電気量と析出する金属の質量を結び付けています。銅、ニッケル、亜鉛、クロム、銀、金、スズに対応しています。
使い方
めっき金属を選び、電流密度(A/dm²)、めっき時間(分)、被めっき物の表面積(dm²)、陰極電流効率(%)を入力してください。理想的なめっき浴であれば効率は100%とします。目安として、硫酸銅浴や光沢ニッケル浴は95〜100%、亜鉛は85〜95%、六価クロムは10〜15%程度にとどまることが多いです。結果には、膜厚(µmとmil)、析出速度、必要な総電流、析出した金属の質量が表示されます。
計算式の解説
膜厚は、単位面積あたりの電気量を金属のモル数に換算し、さらに質量、体積へと変換して求めます。
$$t = \frac{J \times T \times M \times \eta}{n \times F \times \rho}$$ここで \(J\) は電流密度(A/cm²)、\(T\) は時間(秒)、\(M\) はモル質量(g/mol)、\(\eta\) は電流効率(小数)、\(n\) はイオン1個あたりの電子数、\(F = 96485\) C/mol はファラデー定数、\(\rho\) は密度(g/cm³)です。結果はcm単位で得られ、10,000倍してµmに換算します。電流密度が一定であれば、表面積は膜厚に影響しませんが、必要な総電流や使用する金属量を決める要素になります。
計算例
銅を2 A/dm²、30分、電流効率100%でめっきする場合を考えます。\(J = 0.02\) A/cm²、\(T = 1800\) 秒に換算すると次のようになります。
$$t = \frac{0.02 \times 1800 \times 63.546}{2 \times 96485 \times 8.96} = 0.001323\,\text{cm} \approx 13.23\,\mu\text{m}$$表面積5 dm²の部品なら、総電流は10 A、析出する銅は約5.93 gです。
計算に使用するめっき金属の特性
計算機はファラデーの法則を以下の値を用いて適用します。ここでnは金属イオン1個あたりに移動する電子数、Mはモル質量、ρは析出金属の密度です。
| 金属 | イオン/浴の前提 | n | M (g/mol) | 密度 ρ (g/cm³) |
|---|---|---|---|---|
| 銅 | Cu²⁺ | 2 | 63.546 | 8.96 |
| ニッケル | Ni²⁺ | 2 | 58.693 | 8.90 |
| 亜鉛 | Zn²⁺ | 2 | 65.38 | 7.14 |
| クロム | Cr⁶⁺(クロム酸浴) | 6 | 51.996 | 7.19 |
| 銀 | Ag⁺(シアン化浴) | 1 | 107.868 | 10.49 |
| 金 | Au⁺(シアン化浴) | 1 | 196.967 | 19.32 |
| スズ | Sn²⁺(例:硫酸酸性浴) | 2 | 118.71 | 7.31 |
注記:金とスズの原子価は浴の化学組成によって異なります。シアン化金浴はAu(I)から析出するため n = 1 ですが、他の一部の金浴はAu(III)を使用するため n = 3 となります。スズは酸性浴ではSn(II)から析出する(n = 2)一方、アルカリ性スタンネート浴ではSn(IV)を使用するため n = 4 となります。nを誤って選ぶと、計算される膜厚は2〜3倍の違いが生じます。また、クロムは析出効率が非常に低いため、効率の入力値が結果に大きく影響します。
代表的なめっき膜厚と電流密度の範囲
以下の数値は、一般的でおおよその業界範囲です。実際の値は、浴の組成、温度、攪拌、サプライヤーのデータシートによって異なります。
| 浴の種類 | 代表的な電流密度 (A/dm²) | 代表的な陰極効率 |
|---|---|---|
| 酸性銅(硫酸銅) | 2–5(攪拌時はより高い) | 95–99 % |
| 光沢ニッケル(ワット浴型) | 3–6 | 93–97 % |
| 亜鉛(酸性塩化物) | 1–4 | 95–98 %(アルカリ非シアン系:おおよそ60–80 %) |
| 硬質クロム(六価) | 30–60 | 10–15 % |
| 銀(シアン化物) | 0.5–2 | 95–100 % |
| 金(シアン化物/酸性) | 約0.1–1 | 浴により約30–90 % |
| スズ(硫酸酸性) | 1–4 | 90–100 % |
| 用途 | 代表的な膜厚 | 規格(米国、ASTM) |
|---|---|---|
| ニッケル上の装飾クロム | 0.25–0.5 µm | ASTM B456(Cu + Ni + Cr) |
| 装飾クロムの下地ニッケル | 使用条件により おおよそ10–40 µm | ASTM B456 |
| 鋼への亜鉛めっき | 5–25 µm | ASTM B633(使用環境区分 SC 1〜SC 4) |
| 硬質(工業用)クロム | 20–250 µm | 図面または顧客の指定による |
| 電気接点への金めっき | 0.5–2.5 µm | ASTM B488(種類およびコード) |
必要な膜厚は使用環境区分または使用条件によって異なります。屋内の穏やかな環境では、屋外や海洋環境よりはるかに薄い膜厚で済みます。これらの規格は米国(ASTM)のものです。他の地域では ISO 1456、ISO 2081、ISO 4521 などの同等規格が使われているため、必ずご自身の部品に適用される仕様書を確認してください。
金属および条件別の膜厚比較
基準条件は、2 A/dm² で 30 分間通電する場合で、1 dm² あたり 2 × 1800 = 3600 C の電荷が流れます。1 dm² あたりの質量は \(m = \frac{Q \cdot M \cdot \eta}{n \cdot F}\)(F = 96485 C/mol)で、膜厚は \(t = \frac{m}{\rho \cdot A}\)(A = 100 cm²)で求めます。効率は代表的な想定値です。「条件」列は 4 A/dm² で 60 分間の場合で、電荷量は 4 倍になり、効率は同じと仮定しています。実際には、特にクロムと金では効率が電流密度によって変化します。
| 金属 | 想定効率 | 2 A/dm²、30 分での質量 (g/dm²) | 2 A/dm²、30 分での膜厚 (µm) | 4 A/dm²、60 分での質量 (g/dm²) | 4 A/dm²、60 分での膜厚 (µm) |
|---|---|---|---|---|---|
| 銅 | 98 % | 1.162 | 12.97 | 4.647 | 51.9 |
| ニッケル | 95 % | 1.040 | 11.69 | 4.161 | 46.7 |
| 亜鉛 | 95 % | 1.159 | 16.23 | 4.635 | 64.9 |
| クロム | 12 % | 0.0388 | 0.54 | 0.155 | 2.16 |
| 銀 | 99 % | 3.984 | 37.98 | 15.94 | 151.9 |
| 金(n = 1) | 50 % | 3.674 | 19.02 | 14.70 | 76.1 |
| スズ(n = 2) | 95 % | 2.104 | 28.78 | 8.415 | 115.1 |
計算例(銅、基準条件):\(m = \frac{3600 \times 63.546 \times 0.98}{2 \times 96485} = 1.162\) g、したがって \(t = \frac{1.162}{8.96 \times 100} = 0.001297\) cm、すなわち 12.97 µm。
この比較から、同じ電荷量でも膜厚は大きく異なることがわかります。金と銀は多くの質量が析出しますが、金は密度が高いため膜厚は中程度にとどまります。クロムは6電子の還元かつ効率が低いため、クーロンあたりの金属析出量が少なく、膜は薄くなります。
よくある質問
部品全体で膜厚は均一になりますか?
いいえ。この計算機が示すのは平均膜厚です。実際の部品ではエッジや角部で局部的な電流密度が高くなるため、凹部よりも厚くめっきされます。
電流効率はどの値を使えばよいですか?
お使いのめっき浴のデータがあればその値を使ってください。ない場合は、銅とニッケルは95〜100%、亜鉛は約90%、クロムは10〜15%を目安にしてください。
マイクロメートルをmilに換算するには?
1 milは25.4 µmなので、µmの値を25.4で割ります。この計算機では両方の単位で表示されます。