यह कैलकुलेटर क्या करता है
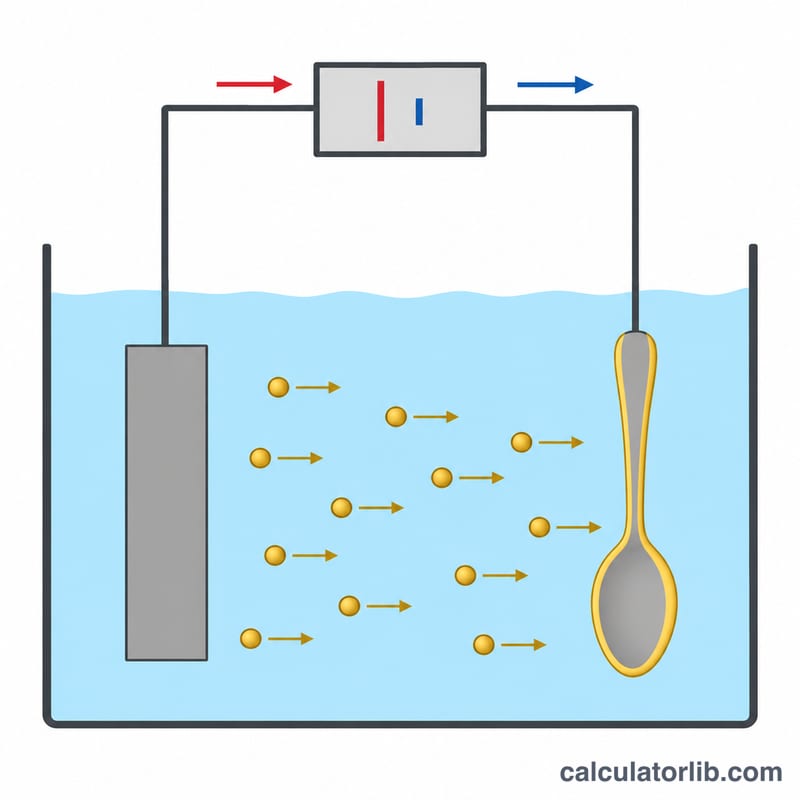
यह इलेक्ट्रोप्लेटिंग मोटाई कैलकुलेटर करंट डेंसिटी, प्लेटिंग समय, पार्ट के सतह क्षेत्रफल, करंट एफिशिएंसी और जमा की जा रही धातु के आधार पर अनुमान लगाता है कि प्लेटिंग के बाद धातु की परत कितनी मोटी होगी। इसमें इलेक्ट्रोलिसिस के फैराडे के नियमों का उपयोग होता है, जो प्लेटिंग बाथ से गुज़रे विद्युत आवेश को जमा हुई धातु के द्रव्यमान से जोड़ते हैं। यह तांबा, निकल, जिंक, क्रोमियम, चाँदी, सोना और टिन के लिए काम करता है।
इसका उपयोग कैसे करें
प्लेटिंग की धातु चुनें, फिर करंट डेंसिटी A/dm² में, प्लेटिंग समय मिनट में, पार्ट का सतह क्षेत्रफल dm² में और कैथोड करंट एफिशिएंसी प्रतिशत में भरें। आदर्श बाथ के लिए 100% लें। एसिड कॉपर और ब्राइट निकल आमतौर पर 95-100% पर चलते हैं, जिंक 85-95% पर, जबकि हेक्सावेलेंट क्रोमियम अक्सर केवल 10-15% पर। नतीजे में माइक्रोमीटर और मिल में मोटाई, डिपॉज़िशन रेट, ज़रूरी कुल करंट और जमा हुई धातु का द्रव्यमान दिखता है।
सूत्र की व्याख्या
मोटाई प्रति इकाई क्षेत्रफल आवेश से निकलती है, जिसे पहले धातु के मोल में, फिर द्रव्यमान में और अंत में आयतन में बदला जाता है:
$$t = \frac{J \times T \times M \times \eta}{n \times F \times \rho}$$यहाँ \(J\) करंट डेंसिटी है (A/cm² में), \(T\) समय है (सेकंड में), \(M\) मोलर द्रव्यमान है (g/mol में), \(\eta\) करंट एफिशिएंसी है (भिन्न के रूप में), \(n\) प्रति आयन इलेक्ट्रॉनों की संख्या है, \(F = 96485\) C/mol है और \(\rho\) घनत्व है (g/cm³ में)। परिणाम cm में आता है और 10,000 से गुणा करके µm में बदला जाता है। तय करंट डेंसिटी पर सतह क्षेत्रफल से मोटाई नहीं बदलती, लेकिन उससे कुल करंट और लगने वाली धातु की मात्रा तय होती है।
हल किया हुआ उदाहरण
तांबे की प्लेटिंग 2 A/dm² पर 30 मिनट के लिए, 100% एफिशिएंसी के साथ। \(J = 0.02\) A/cm² और \(T = 1800\) s में बदलने पर:
$$t = \frac{0.02 \times 1800 \times 63.546}{2 \times 96485 \times 8.96} = 0.001323\,\text{cm} \approx 13.23\,\mu\text{m}$$5 dm² के पार्ट पर कुल करंट 10 A होगा और जमा हुआ तांबा लगभग 5.93 g होगा।
इलेक्ट्रोप्लेटिंग में उपयोग की गई धातु की गुण
कैलकुलेटर नीचे दिए मानों के साथ फैराडे के नियम को लागू करता है। यहाँ n प्रति धातु आयन में स्थानांतरित इलेक्ट्रॉनों की संख्या है, M मोलर द्रव्यमान है और ρ जमा की गई धातु का घनत्व है।
| धातु | आयन / घोल की धारणा | n | M (g/mol) | घनत्व ρ (g/cm³) |
|---|---|---|---|---|
| तांबा | Cu²⁺ | 2 | 63.546 | 8.96 |
| निकल | Ni²⁺ | 2 | 58.693 | 8.90 |
| जिंक | Zn²⁺ | 2 | 65.38 | 7.14 |
| क्रोमियम | Cr⁶⁺ (क्रोमिक एसिड घोल) | 6 | 51.996 | 7.19 |
| चाँदी | Ag⁺ (साइनाइड घोल) | 1 | 107.868 | 10.49 |
| सोना | Au⁺ (साइनाइड घोल) | 1 | 196.967 | 19.32 |
| टिन | Sn²⁺ (जैसे एसिड सल्फेट) | 2 | 118.71 | 7.31 |
नोट: सोने और टिन की संयोजकता घोल के रसायन पर निर्भर करती है। साइनाइड गोल्ड घोल Au(I) से जमा होते हैं, इसलिए n = 1, जबकि कुछ अन्य गोल्ड घोल Au(III) का उपयोग करते हैं, इसलिए n = 3। टिन अम्लीय घोल में Sn(II) से जमा होता है (n = 2), लेकिन क्षारीय स्टैनेट घोल Sn(IV) का उपयोग करते हैं, इसलिए n = 4। गलत n का उपयोग करने से गणना की गई मोटाई 2 से 3 गुना तक बदल जाती है। क्रोमियम भी बहुत कम दक्षता पर जमा होता है, इसलिए दक्षता का इनपुट बहुत मायने रखता है।
विशिष्ट प्लेटिंग मोटाई और धारा घनत्व की सीमाएँ
नीचे दिए आँकड़े सामान्य, अनुमानित उद्योग सीमाएँ हैं। वास्तविक मान घोल के सूत्रीकरण, तापमान, हिलाने और आपूर्तिकर्ता की डेटा शीट पर निर्भर करते हैं।
| घोल का प्रकार | विशिष्ट धारा घनत्व (A/dm²) | विशिष्ट कैथोड दक्षता |
|---|---|---|
| अम्लीय कॉपर (सल्फेट) | 2–5 (हिलाने पर अधिक) | 95–99 % |
| चमकीला निकल (Watts-प्रकार) | 3–6 | 93–97 % |
| जिंक (अम्लीय क्लोराइड) | 1–4 | 95–98 % (क्षारीय गैर-साइनाइड: लगभग 60–80 %) |
| हार्ड क्रोम (हेक्सावैलेंट) | 30–60 | 10–15 % |
| चाँदी (साइनाइड) | 0.5–2 | 95–100 % |
| सोना (साइनाइड / अम्लीय) | लगभग 0.1–1 | घोल के अनुसार लगभग 30–90 % |
| टिन (अम्लीय सल्फेट) | 1–4 | 90–100 % |
| अनुप्रयोग | विशिष्ट मोटाई | मानक (US, ASTM) |
|---|---|---|
| निकल के ऊपर सजावटी क्रोमियम | 0.25–0.5 µm | ASTM B456 (Cu + Ni + Cr) |
| सजावटी क्रोम के नीचे निकल | सेवा स्थिति के अनुसार लगभग 10–40 µm | ASTM B456 |
| स्टील पर जिंक | 5–25 µm | ASTM B633 (सेवा वर्ग SC 1 से SC 4) |
| हार्ड (इंजीनियरिंग) क्रोम | 20–250 µm | ड्रॉइंग या ग्राहक द्वारा निर्दिष्ट |
| विद्युत संपर्कों पर सोना | 0.5–2.5 µm | ASTM B488 (प्रकार और कोड) |
आवश्यक मोटाई सेवा वर्ग या सेवा स्थिति के अनुसार बदलती है। हल्के इनडोर वातावरण में आउटडोर या समुद्री संपर्क की तुलना में बहुत कम मोटाई चाहिए। ये मानक अमेरिकी (ASTM) हैं। अन्य क्षेत्र ISO 1456, ISO 2081 और ISO 4521 जैसे समकक्ष मानकों का उपयोग करते हैं, इसलिए हमेशा अपने पुर्जे पर लागू विशिष्टता की जाँच करें।
धातुओं और सेटिंग्स में मोटाई की तुलना
आधार स्थिति 2 A/dm² पर 30 मिनट है, जो प्रति dm² 2 × 1800 = 3600 C पास करती है। प्रति dm² द्रव्यमान \(m = \frac{Q \cdot M \cdot \eta}{n \cdot F}\) है, जहाँ F = 96485 C/mol है, और मोटाई \(t = \frac{m}{\rho \cdot A}\) है, जहाँ A = 100 cm² है। दक्षताएँ प्रतिनिधि धारणाएँ हैं। वैरिएंट कॉलम 4 A/dm² पर 60 मिनट का उपयोग करता है, जो चार गुना आवेश है, और समान दक्षता मानता है। व्यवहार में दक्षता धारा घनत्व के साथ बदलती है, विशेष रूप से क्रोमियम और सोने के लिए।
| धातु | अनुमानित दक्षता | 2 A/dm², 30 मिनट पर द्रव्यमान (g/dm²) | 2 A/dm², 30 मिनट पर मोटाई (µm) | 4 A/dm², 60 मिनट पर द्रव्यमान (g/dm²) | 4 A/dm², 60 मिनट पर मोटाई (µm) |
|---|---|---|---|---|---|
| तांबा | 98 % | 1.162 | 12.97 | 4.647 | 51.9 |
| निकल | 95 % | 1.040 | 11.69 | 4.161 | 46.7 |
| जिंक | 95 % | 1.159 | 16.23 | 4.635 | 64.9 |
| क्रोमियम | 12 % | 0.0388 | 0.54 | 0.155 | 2.16 |
| चाँदी | 99 % | 3.984 | 37.98 | 15.94 | 151.9 |
| सोना (n = 1) | 50 % | 3.674 | 19.02 | 14.70 | 76.1 |
| टिन (n = 2) | 95 % | 2.104 | 28.78 | 8.415 | 115.1 |
कार्य जाँच (तांबा, आधार स्थिति): \(m = \frac{3600 \times 63.546 \times 0.98}{2 \times 96485} = 1.162\) g, इसलिए \(t = \frac{1.162}{8.96 \times 100} = 0.001297\) cm, या 12.97 µm।
तुलना दिखाती है कि समान आवेश से बहुत अलग मोटाई मिलती है। सोना और चाँदी बड़ा द्रव्यमान जमा करते हैं, लेकिन सोना सघन होने के कारण केवल मध्यम मोटाई देता है। क्रोमियम पतली परत देता है क्योंकि इसका 6-इलेक्ट्रॉन अपचयन और कम दक्षता प्रति कूलॉम बहुत कम धातु देते हैं।
अक्सर पूछे जाने वाले प्रश्न
क्या पूरे पार्ट पर मोटाई एक समान होती है?
नहीं। कैलकुलेटर औसत मोटाई बताता है। असली पार्ट्स में किनारों और कोनों पर स्थानीय करंट डेंसिटी अधिक होती है, इसलिए वहाँ गड्ढों या दबे हिस्सों की तुलना में परत ज़्यादा मोटी चढ़ती है।
मुझे कौन-सी करंट एफिशिएंसी लेनी चाहिए?
अगर आपके पास अपने बाथ का डेटा है तो वही उपयोग करें। नहीं है तो तांबे और निकल के लिए 95-100%, जिंक के लिए लगभग 90% और क्रोमियम के लिए 10-15% मान लें।
माइक्रोमीटर को मिल में कैसे बदलें?
एक मिल 25.4 µm के बराबर होता है, इसलिए माइक्रोमीटर को 25.4 से भाग दें। कैलकुलेटर दोनों इकाइयों में नतीजा दिखाता है।