这个计算器能做什么
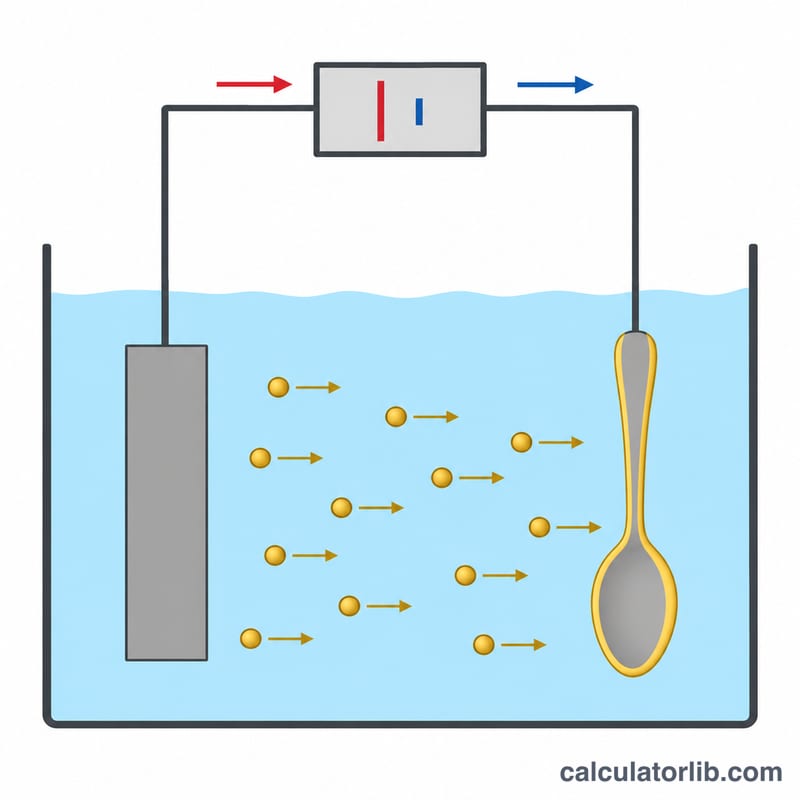
这款电镀厚度计算器可以根据电流密度、电镀时间、工件表面积、电流效率以及所沉积的金属种类,估算电镀完成后金属镀层的厚度。它基于法拉第电解定律,把通过镀槽的电量与沉积的金属质量联系起来。适用于铜、镍、锌、铬、银、金和锡。
使用方法
先选择电镀金属,再依次输入电流密度(A/dm²)、电镀时间(分钟)、工件表面积(dm²)和阴极电流效率(百分数)。理想镀槽可按 100% 计算。酸性镀铜和光亮镀镍的电流效率通常为 95%–100%,镀锌一般为 85%–95%,六价铬镀铬往往只有 10%–15%。结果会给出以微米和密耳(mil)表示的厚度、沉积速率、所需总电流以及沉积的金属质量。
公式说明
厚度的计算思路是:先由单位面积上的电量换算出金属的物质的量,再换算成质量,最后换算成体积:
$$t = \frac{J \times T \times M \times \eta}{n \times F \times \rho}$$其中 \(J\) 为电流密度(A/cm²),\(T\) 为时间(秒),\(M\) 为摩尔质量(g/mol),\(\eta\) 为以小数表示的电流效率,\(n\) 为每个离子转移的电子数,\(F = 96485\) C/mol,\(\rho\) 为密度(g/cm³)。结果单位为 cm,乘以 10,000 即换算为 µm。电流密度一定时,表面积不会改变厚度,但决定所需的总电流和金属用量。
计算示例
镀铜,电流密度 2 A/dm²,电镀 30 分钟,电流效率 100%。换算得 \(J = 0.02\) A/cm²,\(T = 1800\) 秒:
$$t = \frac{0.02 \times 1800 \times 63.546}{2 \times 96485 \times 8.96} = 0.001323\,\text{cm} \approx 13.23\,\mu\text{m}$$若工件面积为 5 dm²,总电流为 10 A,沉积的铜约 5.93 g。
计算中使用的电镀金属特性
计算器使用以下数值应用法拉第定律。其中 n 为每个金属离子转移的电子数,M 为摩尔质量,ρ 为沉积金属的密度。
| 金属 | 离子/镀液假设 | n | M (g/mol) | 密度 ρ (g/cm³) |
|---|---|---|---|---|
| 铜 | Cu²⁺ | 2 | 63.546 | 8.96 |
| 镍 | Ni²⁺ | 2 | 58.693 | 8.90 |
| 锌 | Zn²⁺ | 2 | 65.38 | 7.14 |
| 铬 | Cr⁶⁺(铬酸镀液) | 6 | 51.996 | 7.19 |
| 银 | Ag⁺(氰化物镀液) | 1 | 107.868 | 10.49 |
| 金 | Au⁺(氰化物镀液) | 1 | 196.967 | 19.32 |
| 锡 | Sn²⁺(例如硫酸盐酸性镀液) | 2 | 118.71 | 7.31 |
注:金和锡的价态取决于镀液化学性质。氰化金镀液从 Au(I) 沉积,因此 n = 1;而某些其他金镀液使用 Au(III),因此 n = 3。锡在酸性镀液中从 Sn(II) 沉积(n = 2),但碱性锡酸盐镀液使用 Sn(IV),因此 n = 4。使用错误的 n 会使计算出的厚度相差 2 至 3 倍。铬的沉积效率也非常低,因此效率输入非常关键。
典型电镀厚度与电流密度范围
以下数据为一般性的近似行业范围。实际数值取决于镀液配方、温度、搅拌以及供应商数据表。
| 镀液类型 | 典型电流密度 (A/dm²) | 典型阴极效率 |
|---|---|---|
| 酸性镀铜(硫酸盐) | 2–5(搅拌时更高) | 95–99 % |
| 光亮镀镍(瓦特型) | 3–6 | 93–97 % |
| 锌(酸性氯化物) | 1–4 | 95–98 %(碱性无氰体系:约 60–80 %) |
| 硬铬(六价) | 30–60 | 10–15 % |
| 银(氰化物) | 0.5–2 | 95–100 % |
| 金(氰化物/酸性) | 约 0.1–1 | 约 30–90 %,取决于镀液 |
| 锡(硫酸盐酸性) | 1–4 | 90–100 % |
| 应用 | 典型厚度 | 标准(美国,ASTM) |
|---|---|---|
| 装饰性镍上镀铬 | 0.25–0.5 µm | ASTM B456 (Cu + Ni + Cr) |
| 装饰性铬下的镍层 | 约 10–40 µm,视使用条件而定 | ASTM B456 |
| 钢上的锌层 | 5–25 µm | ASTM B633(使用等级 SC 1 至 SC 4) |
| 硬质(工程)铬 | 20–250 µm | 由图纸或客户规定 |
| 电接触件上的金 | 0.5–2.5 µm | ASTM B488(类型和代码) |
所需厚度随使用等级或使用条件而变化。温和的室内环境所需厚度远低于户外或海洋环境。这些标准为美国标准(ASTM)。其他地区采用等效标准,如 ISO 1456、ISO 2081 和 ISO 4521,因此请务必核对适用于您零件的规范。
不同金属和设置下的厚度比较
基准情况为 2 A/dm²、持续 30 分钟,每 dm² 通过 2 × 1800 = 3600 C。每 dm² 的质量为 \(m = \frac{Q \cdot M \cdot \eta}{n \cdot F}\),其中 F = 96485 C/mol;厚度为 \(t = \frac{m}{\rho \cdot A}\),其中 A = 100 cm²。效率为代表性假设值。“变体”列使用 4 A/dm²、持续 60 分钟,电量为四倍,并假设效率相同。实际上效率会随电流密度变化,对铬和金尤其明显。
| 金属 | 假设效率 | 2 A/dm²、30 分钟时的质量 (g/dm²) | 2 A/dm²、30 分钟时的厚度 (µm) | 4 A/dm²、60 分钟时的质量 (g/dm²) | 4 A/dm²、60 分钟时的厚度 (µm) |
|---|---|---|---|---|---|
| 铜 | 98 % | 1.162 | 12.97 | 4.647 | 51.9 |
| 镍 | 95 % | 1.040 | 11.69 | 4.161 | 46.7 |
| 锌 | 95 % | 1.159 | 16.23 | 4.635 | 64.9 |
| 铬 | 12 % | 0.0388 | 0.54 | 0.155 | 2.16 |
| 银 | 99 % | 3.984 | 37.98 | 15.94 | 151.9 |
| 金 (n = 1) | 50 % | 3.674 | 19.02 | 14.70 | 76.1 |
| 锡 (n = 2) | 95 % | 2.104 | 28.78 | 8.415 | 115.1 |
计算验证(铜,基准情况):\(m = \frac{3600 \times 63.546 \times 0.98}{2 \times 96485} = 1.162\) g,因此 \(t = \frac{1.162}{8.96 \times 100} = 0.001297\) cm,即 12.97 µm。
该比较表明,相同电量会产生差异很大的厚度。金和银沉积的质量很大,但由于金的密度高,厚度只是中等。铬的还原需要 6 个电子且效率低,每库仑沉积的金属很少,因此镀层很薄。
常见问题
整个工件的镀层厚度均匀吗?
不均匀。计算器给出的是平均厚度。实际工件的边缘和尖角处局部电流密度较高,镀层会比凹陷处更厚。
电流效率应该填多少?
如有自己镀槽的数据,请优先使用。若没有,铜和镍可取 95%–100%,锌约 90%,铬约 10%–15%。
如何把微米换算成密耳?
1 密耳等于 25.4 µm,把微米数除以 25.4 即可。计算器会同时显示两种单位。