這個計算機能做什麼
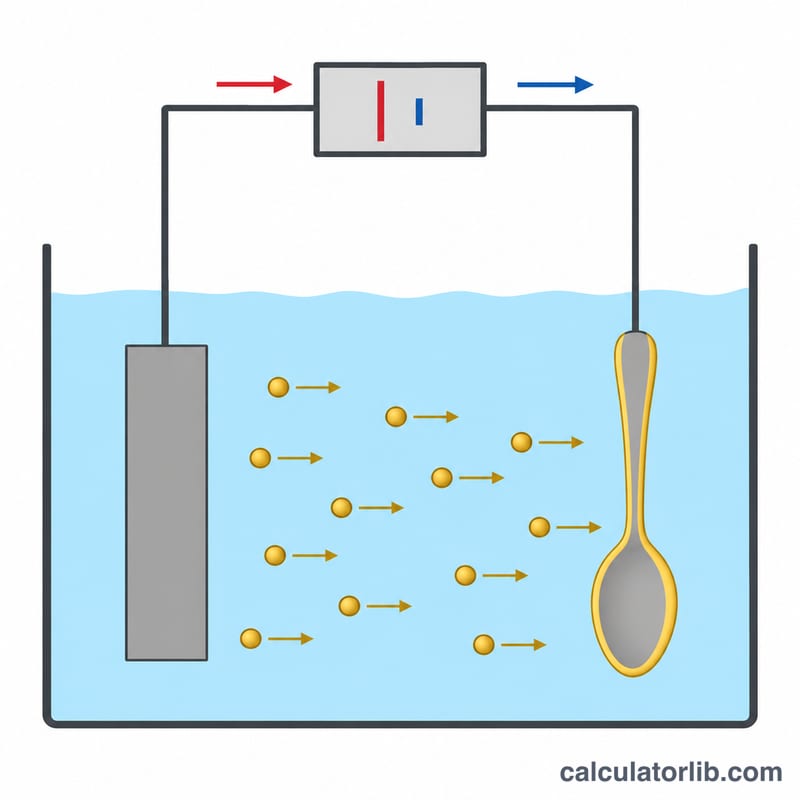
這款電鍍厚度計算機可依據電流密度、電鍍時間、工件表面積、電流效率以及所沉積的金屬種類,估算電鍍後鍍層的厚度。計算依據法拉第電解定律,該定律將通過電鍍槽的電量與沉積的金屬質量連結起來。支援銅、鎳、鋅、鉻、銀、金與錫。
使用方式
先選擇電鍍金屬,再輸入電流密度(A/dm²)、電鍍時間(分鐘)、工件表面積(dm²)以及陰極電流效率(%)。理想鍍槽可填 100%。酸性鍍銅與光澤鎳的效率通常約 95–100%,鍍鋅約 85–95%,六價鉻則往往只有 10–15%。計算結果會顯示以微米(µm)與密耳(mil)表示的厚度、沉積速率、所需總電流,以及沉積的金屬質量。
公式說明
厚度的推算方式為:先由單位面積的電量換算成金屬的莫耳數,再換算為質量,最後換算為體積:
$$t = \frac{J \times T \times M \times \eta}{n \times F \times \rho}$$其中 \(J\) 為電流密度(A/cm²),\(T\) 為時間(秒),\(M\) 為莫耳質量(g/mol),\(\eta\) 為以小數表示的電流效率,\(n\) 為每個離子所需的電子數,\(F = 96485\) C/mol,\(\rho\) 為密度(g/cm³)。結果單位為 cm,乘以 10,000 即可換算為 µm。在電流密度固定時,表面積並不會改變厚度,但會決定所需的總電流與金屬用量。
計算範例
鍍銅,電流密度 2 A/dm²,電鍍 30 分鐘,電流效率 100%。換算後 \(J = 0.02\) A/cm²,\(T = 1800\) 秒:
$$t = \frac{0.02 \times 1800 \times 63.546}{2 \times 96485 \times 8.96} = 0.001323\,\text{cm} \approx 13.23\,\mu\text{m}$$若工件面積為 5 dm²,總電流為 10 A,沉積的銅約為 5.93 g。
計算中使用的鍍層金屬性質
計算器依據下列數值套用法拉第定律。其中 n 為每個金屬離子轉移的電子數,M 為莫耳質量,ρ 為所沉積金屬的密度。
| 金屬 | 離子/槽液假設 | n | M (g/mol) | 密度 ρ (g/cm³) |
|---|---|---|---|---|
| 銅 | Cu²⁺ | 2 | 63.546 | 8.96 |
| 鎳 | Ni²⁺ | 2 | 58.693 | 8.90 |
| 鋅 | Zn²⁺ | 2 | 65.38 | 7.14 |
| 鉻 | Cr⁶⁺(鉻酸槽) | 6 | 51.996 | 7.19 |
| 銀 | Ag⁺(氰化物槽) | 1 | 107.868 | 10.49 |
| 金 | Au⁺(氰化物槽) | 1 | 196.967 | 19.32 |
| 錫 | Sn²⁺(例如酸性硫酸鹽) | 2 | 118.71 | 7.31 |
註:金和錫的價數取決於槽液化學性質。氰化金槽由 Au(I) 沉積,因此 n = 1,而其他一些金槽使用 Au(III),因此 n = 3。錫在酸性槽中由 Sn(II) 沉積(n = 2),但鹼性錫酸鹽槽使用 Sn(IV),因此 n = 4。使用錯誤的 n 會使計算出的厚度改變 2 至 3 倍。鉻的沉積效率也非常低,因此效率輸入的影響很大。
典型鍍層厚度與電流密度範圍
以下數值為一般性的近似工業範圍。實際數值取決於槽液配方、溫度、攪拌及供應商技術資料表。
| 槽液類型 | 典型電流密度 (A/dm²) | 典型陰極效率 |
|---|---|---|
| 酸性銅(硫酸鹽) | 2–5(攪拌時較高) | 95–99 % |
| 亮鎳(瓦特型) | 3–6 | 93–97 % |
| 鋅(酸性氯化物) | 1–4 | 95–98 %(鹼性無氰:約 60–80 %) |
| 硬鉻(六價) | 30–60 | 10–15 % |
| 銀(氰化物) | 0.5–2 | 95–100 % |
| 金(氰化物/酸性) | 約 0.1–1 | 依槽液約 30–90 % |
| 錫(酸性硫酸鹽) | 1–4 | 90–100 % |
| 應用 | 典型厚度 | 標準(美國,ASTM) |
|---|---|---|
| 鎳上裝飾性鉻 | 0.25–0.5 µm | ASTM B456 (Cu + Ni + Cr) |
| 裝飾性鉻下的鎳 | 約 10–40 µm,依使用條件而定 | ASTM B456 |
| 鋼材上的鋅 | 5–25 µm | ASTM B633(使用等級 SC 1 至 SC 4) |
| 硬質(工程)鉻 | 20–250 µm | 依圖面或客戶規定 |
| 電接點上的金 | 0.5–2.5 µm | ASTM B488(類型與代碼) |
所需厚度隨使用等級或使用條件而異。輕度室內環境所需厚度遠低於戶外或海洋環境。這些標準為美國(ASTM)標準。其他地區採用等效標準,例如 ISO 1456、ISO 2081 和 ISO 4521,因此請務必查核適用於您零件的規格。
各金屬與設定之厚度比較
基準情況為 2 A/dm² 持續 30 分鐘,每 dm² 通過 2 × 1800 = 3600 C。每 dm² 的質量為 \(m = \frac{Q \cdot M \cdot \eta}{n \cdot F}\),其中 F = 96485 C/mol,厚度為 \(t = \frac{m}{\rho \cdot A}\),其中 A = 100 cm²。效率為代表性假設值。變體欄採用 4 A/dm² 持續 60 分鐘,電荷量為四倍,並假設相同效率。實務上效率會隨電流密度改變,鉻和金尤其明顯。
| 金屬 | 假設效率 | 2 A/dm²、30 分鐘時的質量 (g/dm²) | 2 A/dm²、30 分鐘時的厚度 (µm) | 4 A/dm²、60 分鐘時的質量 (g/dm²) | 4 A/dm²、60 分鐘時的厚度 (µm) |
|---|---|---|---|---|---|
| 銅 | 98 % | 1.162 | 12.97 | 4.647 | 51.9 |
| 鎳 | 95 % | 1.040 | 11.69 | 4.161 | 46.7 |
| 鋅 | 95 % | 1.159 | 16.23 | 4.635 | 64.9 |
| 鉻 | 12 % | 0.0388 | 0.54 | 0.155 | 2.16 |
| 銀 | 99 % | 3.984 | 37.98 | 15.94 | 151.9 |
| 金 (n = 1) | 50 % | 3.674 | 19.02 | 14.70 | 76.1 |
| 錫 (n = 2) | 95 % | 2.104 | 28.78 | 8.415 | 115.1 |
計算驗證(銅,基準情況):\(m = \frac{3600 \times 63.546 \times 0.98}{2 \times 96485} = 1.162\) g,因此 \(t = \frac{1.162}{8.96 \times 100} = 0.001297\) cm,即 12.97 µm。
比較結果顯示,相同電荷量會產生差異很大的厚度。金和銀沉積的質量很大,但由於金的密度高,厚度僅屬中等。鉻的厚度很薄,因為其 6 電子還原加上低效率,每庫侖沉積的金屬很少。
常見問題
整個工件的鍍層厚度會均勻嗎?
不會。計算機給出的是平均厚度。實際工件的邊緣與尖角局部電流密度較高,鍍層會比凹陷處更厚。
電流效率該填多少?
若有自家鍍槽的數據,請優先採用。若沒有,銅與鎳可抓 95–100%,鋅約 90%,鉻則約 10–15%。
微米要怎麼換算成密耳?
1 密耳等於 25.4 µm,所以把微米數除以 25.4 即可。計算機會同時顯示兩種單位。