이 계산기로 할 수 있는 일
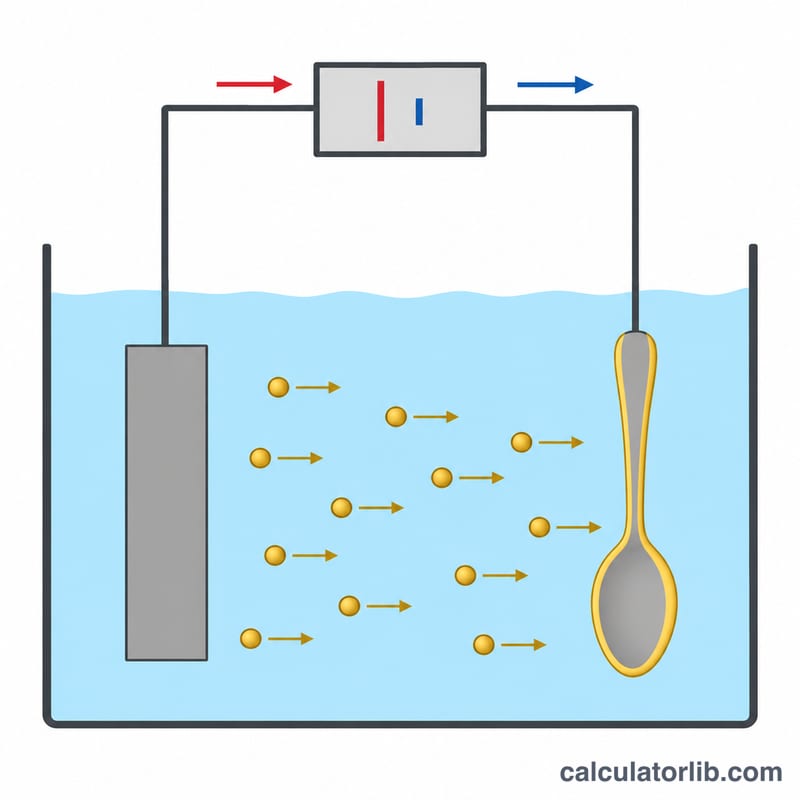
이 전기도금 두께 계산기는 전류밀도, 도금 시간, 부품 표면적, 전류 효율, 그리고 석출시키는 금속의 종류를 바탕으로 도금 후 금속층이 얼마나 두꺼워지는지 추정해 줍니다. 도금조에 흐른 전하량과 석출된 금속의 질량을 연결해 주는 패러데이 전기분해 법칙을 사용합니다. 구리, 니켈, 아연, 크롬, 은, 금, 주석 도금에 사용할 수 있습니다.
사용 방법
먼저 도금 금속을 선택한 다음, 전류밀도(A/dm²), 도금 시간(분), 부품 표면적(dm²), 음극 전류 효율(%)을 입력하세요. 이상적인 도금조라면 효율은 100%로 두면 됩니다. 일반적으로 산성 구리 도금과 광택 니켈 도금은 95~100%, 아연 도금은 85~95%이며, 6가 크롬 도금은 10~15% 정도에 그치는 경우가 많습니다. 결과로는 마이크로미터(µm)와 mil 단위의 두께, 석출 속도, 필요한 총 전류, 석출된 금속의 질량이 표시됩니다.
계산식 설명
두께는 단위 면적당 전하량을 금속의 몰수로 환산하고, 이를 질량으로, 다시 부피로 바꾸어 구합니다.
$$t = \frac{J \times T \times M \times \eta}{n \times F \times \rho}$$여기서 \(J\)는 전류밀도(A/cm²), \(T\)는 시간(초), \(M\)은 몰 질량(g/mol), \(\eta\)는 소수로 나타낸 전류 효율, \(n\)은 이온 하나당 전자 수, \(F = 96485\) C/mol은 패러데이 상수, \(\rho\)는 밀도(g/cm³)입니다. 결과값은 cm 단위이며, 10,000을 곱하면 µm로 환산됩니다. 전류밀도가 일정하면 표면적은 두께에 영향을 주지 않지만, 필요한 총 전류와 사용되는 금속의 질량을 결정합니다.
계산 예시
구리를 2 A/dm², 100% 효율로 30분간 도금하는 경우입니다. \(J = 0.02\) A/cm², \(T = 1800\)초로 환산하면 다음과 같습니다.
$$t = \frac{0.02 \times 1800 \times 63.546}{2 \times 96485 \times 8.96} = 0.001323\,\text{cm} \approx 13.23\,\mu\text{m}$$표면적이 5 dm²인 부품이라면 총 전류는 10 A, 석출되는 구리는 약 5.93 g입니다.
계산에 사용된 도금 금속의 특성
계산기는 아래 값을 사용하여 패러데이 법칙을 적용합니다. 여기서 n은 금속 이온 하나당 전달되는 전자의 수, M은 몰질량, ρ는 석출된 금속의 밀도입니다.
| 금속 | 이온 / 욕 가정 | n | M (g/mol) | 밀도 ρ (g/cm³) |
|---|---|---|---|---|
| 구리 | Cu²⁺ | 2 | 63.546 | 8.96 |
| 니켈 | Ni²⁺ | 2 | 58.693 | 8.90 |
| 아연 | Zn²⁺ | 2 | 65.38 | 7.14 |
| 크롬 | Cr⁶⁺ (크롬산 욕) | 6 | 51.996 | 7.19 |
| 은 | Ag⁺ (시안화물 욕) | 1 | 107.868 | 10.49 |
| 금 | Au⁺ (시안화물 욕) | 1 | 196.967 | 19.32 |
| 주석 | Sn²⁺ (예: 산성 황산염) | 2 | 118.71 | 7.31 |
참고: 금과 주석의 원자가는 욕의 화학 조성에 따라 달라집니다. 시안화물 금 욕은 Au(I)에서 석출되므로 n = 1이며, 일부 다른 금 욕은 Au(III)를 사용하므로 n = 3입니다. 주석은 산성 욕에서 Sn(II)로 석출되며(n = 2), 알칼리성 스탠네이트 욕은 Sn(IV)를 사용하므로 n = 4입니다. 잘못된 n 값을 사용하면 계산된 두께가 2~3배 차이가 날 수 있습니다. 크롬은 매우 낮은 효율로 석출되므로 효율 입력값이 매우 중요합니다.
일반적인 도금 두께 및 전류 밀도 범위
아래 수치는 일반적이고 대략적인 업계 범위입니다. 실제 값은 욕 조성, 온도, 교반 및 공급업체의 데이터 시트에 따라 달라집니다.
| 욕 종류 | 일반적인 전류 밀도 (A/dm²) | 일반적인 음극 효율 |
|---|---|---|
| 산성 구리 (황산염) | 2–5 (교반 시 더 높음) | 95–99 % |
| 광택 니켈 (왓츠형) | 3–6 | 93–97 % |
| 아연 (산성 염화물) | 1–4 | 95–98 % (알칼리성 비시안화물: 약 60–80 %) |
| 경질 크롬 (6가) | 30–60 | 10–15 % |
| 은 (시안화물) | 0.5–2 | 95–100 % |
| 금 (시안화물 / 산성) | 약 0.1–1 | 욕에 따라 약 30–90 % |
| 주석 (산성 황산염) | 1–4 | 90–100 % |
| 적용 분야 | 일반적인 두께 | 표준 (미국, ASTM) |
|---|---|---|
| 니켈 위 장식용 크롬 | 0.25–0.5 µm | ASTM B456 (Cu + Ni + Cr) |
| 장식용 크롬 아래 니켈 | 사용 조건에 따라 대략 10–40 µm | ASTM B456 |
| 강철 위 아연 | 5–25 µm | ASTM B633 (사용 등급 SC 1 ~ SC 4) |
| 경질 (공학용) 크롬 | 20–250 µm | 도면 또는 고객 지정 |
| 전기 접점용 금 | 0.5–2.5 µm | ASTM B488 (종류 및 코드) |
필요한 두께는 사용 등급 또는 사용 조건에 따라 달라집니다. 실내의 온화한 환경은 옥외나 해양 노출보다 훨씬 적은 두께가 필요합니다. 이 표준들은 미국(ASTM) 표준입니다. 다른 지역에서는 ISO 1456, ISO 2081, ISO 4521과 같은 동등한 표준을 사용하므로, 부품에 적용되는 규격을 항상 확인하십시오.
금속 및 설정별 두께 비교
기준 사례는 2 A/dm²로 30분 동안 통전하는 것이며, 이는 dm²당 2 × 1800 = 3600 C를 통과시킵니다. dm²당 질량은 F = 96485 C/mol일 때 \(m = \frac{Q \cdot M \cdot \eta}{n \cdot F}\)이고, 두께는 A = 100 cm²일 때 \(t = \frac{m}{\rho \cdot A}\)입니다. 효율은 대표적인 가정값입니다. 변형 열은 4 A/dm²로 60분 동안 통전하는 것을 사용하며, 이는 전하량의 4배이고 동일한 효율을 가정합니다. 실제로는 특히 크롬과 금의 경우 효율이 전류 밀도에 따라 변합니다.
| 금속 | 가정 효율 | 2 A/dm², 30분에서의 질량 (g/dm²) | 2 A/dm², 30분에서의 두께 (µm) | 4 A/dm², 60분에서의 질량 (g/dm²) | 4 A/dm², 60분에서의 두께 (µm) |
|---|---|---|---|---|---|
| 구리 | 98 % | 1.162 | 12.97 | 4.647 | 51.9 |
| 니켈 | 95 % | 1.040 | 11.69 | 4.161 | 46.7 |
| 아연 | 95 % | 1.159 | 16.23 | 4.635 | 64.9 |
| 크롬 | 12 % | 0.0388 | 0.54 | 0.155 | 2.16 |
| 은 | 99 % | 3.984 | 37.98 | 15.94 | 151.9 |
| 금 (n = 1) | 50 % | 3.674 | 19.02 | 14.70 | 76.1 |
| 주석 (n = 2) | 95 % | 2.104 | 28.78 | 8.415 | 115.1 |
계산 검증 (구리, 기준 사례): \(m = \frac{3600 \times 63.546 \times 0.98}{2 \times 96485} = 1.162\) g이므로, \(t = \frac{1.162}{8.96 \times 100} = 0.001297\) cm, 즉 12.97 µm입니다.
이 비교는 같은 전하량이라도 두께가 매우 다르게 나타남을 보여 줍니다. 금과 은은 많은 질량을 석출하지만, 금은 밀도가 높아 두께는 중간 정도에 그칩니다. 크롬은 6전자 환원과 낮은 효율 때문에 쿨롱당 금속 석출량이 적어 얇은 층을 형성합니다.
자주 묻는 질문
부품 전체에서 두께가 균일한가요?
아니요. 이 계산기는 평균 두께를 알려 줍니다. 실제 부품은 모서리와 가장자리에서 국부 전류밀도가 높아져 오목한 부분보다 도금이 더 두껍게 됩니다.
전류 효율은 얼마로 설정해야 하나요?
가지고 있는 도금조 데이터가 있다면 그 값을 사용하세요. 없다면 구리와 니켈은 95~100%, 아연은 약 90%, 크롬은 10~15%로 가정하면 됩니다.
마이크로미터를 mil로 어떻게 바꾸나요?
1 mil은 25.4 µm이므로 마이크로미터 값을 25.4로 나누면 됩니다. 계산기에서는 두 단위가 모두 표시됩니다.