Что такое калькулятор времени фрезерования на ЧПУ?
Калькулятор времени фрезерования на ЧПУ оценивает, сколько продлится фрезерная операция, по четырём практическим параметрам: общей длине траектории инструмента, заданной подаче, суммарной глубине резания и глубине, снимаемой за один проход. Он даёт станочникам, CAM-программистам и технологам быстрый способ спрогнозировать время цикла ещё до того, как фреза коснётся металла. Это удобно при расчёте стоимости заказа, планировании загрузки станка и оценке ресурса инструмента.
Разбор формулы
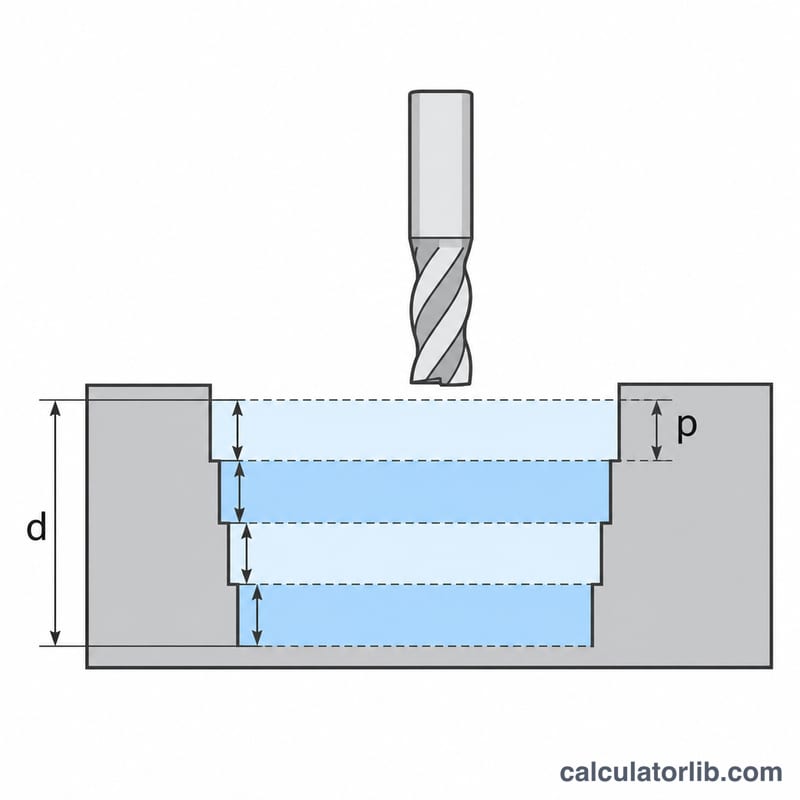
Время фрезерования зависит от того, какой путь проходит фреза и насколько быстро она движется. Сначала определяем число проходов \(N\) — это суммарная глубина, делённая на глубину за один проход и округлённая вверх:
$$N = \left\lceil \frac{D}{a_p} \right\rceil$$где \(D\) — суммарная глубина резания, а \(a_p\) — глубина резания за один проход. Общая длина резания равна длине траектории \(L\), умноженной на \(N\), а машинное время \(T\) — это пройденное расстояние, делённое на подачу \(F\):
$$T = \frac{L \times N}{F}$$Здесь \(L\) — длина траектории в мм, \(F\) — подача в мм/мин, а \(T\) выражается в минутах.
Как пользоваться калькулятором
Введите длину траектории, которую показывает ваша CAM-программа, подачу из режимов резания и оба значения глубины. Калькулятор вернёт число проходов, суммарную длину резания и расчётное машинное время. Поскольку результат в первую очередь определяется подачей, укажите именно рабочую подачу из управляющей программы, а не скорость ускоренного перемещения станка.
Разбор примера
Допустим, \(L = 500\) мм, \(F = 200\) мм/мин, \(D = 10\) мм и \(a_p = 2\) мм. Число проходов равно
$$N = \left\lceil \frac{10}{2} \right\rceil = 5$$Суммарное расстояние составляет \(500 \times 5 = 2500\) мм, поэтому машинное время равно
$$T = \frac{2500}{200} = 12.5\ \text{min}$$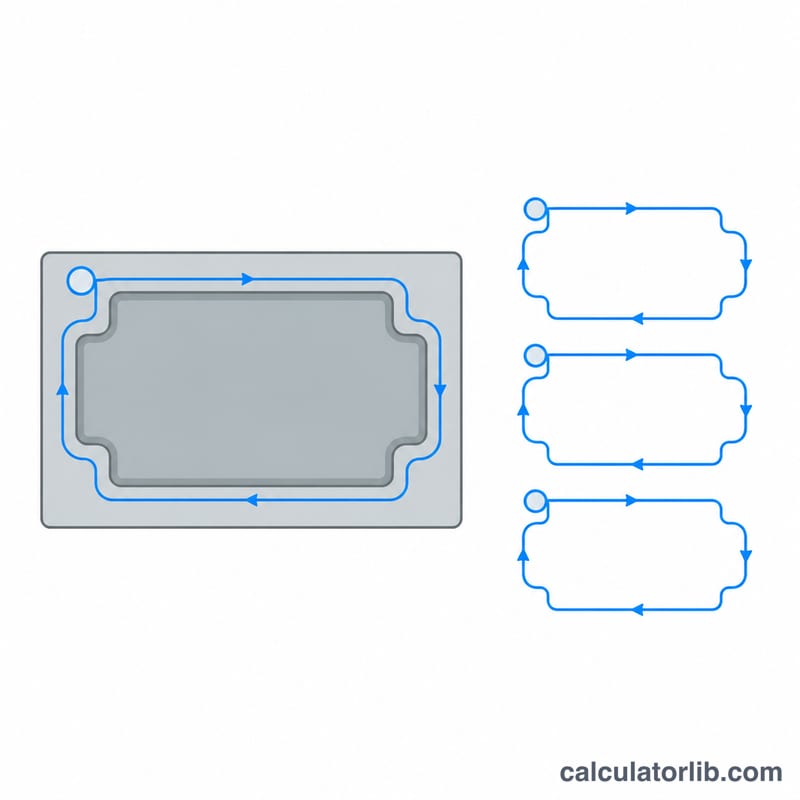
Частые вопросы
Учитывает ли расчёт ускоренные перемещения и смену инструмента? Нет. Калькулятор оценивает только время резания по траектории с рабочей подачей. Чтобы получить полное время цикла, добавьте запас на ускоренные перемещения, подводы и смену инструмента.
Можно ли работать в дюймах? Да, если длина и подача используют одну систему единиц (например, дюймы и дюймы в минуту); единица времени будет соответствовать введённым данным.
Почему число проходов округляется вверх? Даже неполный проход требует полного рабочего хода фрезы, поэтому число проходов всегда округляется вверх до целого.
Дополнительные разобранные примеры
Каждый пример использует одни и те же три шага. Сначала найдите число проходов \(N\), округлив \(D / a_p\) вверх до ближайшего целого. Затем умножьте число проходов на длину траектории инструмента, чтобы получить общее расстояние резания. Потом разделите это расстояние на скорость подачи, чтобы получить время. Формула работает в любой согласованной системе единиц. Если длина указана в миллиметрах, а подача в mm/min, или длина указана в дюймах, а подача в in/min, результат будет в минутах.
Пример 1: Метрический карман глубиной 7 mm
Исходные данные: общая глубина \(D = 7\) mm, глубина за проход \(a_p = 2\) mm, длина траектории за проход \(L = 800\) mm, скорость подачи \(F = 300\) mm/min.
- Число проходов: $$N = \left\lceil \frac{7}{2} \right\rceil = \lceil 3.5 \rceil = 4$$ Фреза не может выполнить половину прохода, поэтому 3.5 округляется до 4. Три полных прохода по 2 mm снимают 6 mm, а четвёртый, более лёгкий проход снимает последний 1 mm.
- Общая длина резания: $$L \times N = 800 \times 4 = 3200\ \text{mm}$$
- Время резания: $$T = \frac{3200}{300} = 10.6667\ \text{min}$$
- Перевод в минуты и секунды: $$0.6667 \times 60 = 40\ \text{s}$$ Результат: 10.67 min, или примерно 10 min 40 s.
Пример 2: Дюймовые единицы, глубина 0.5 in
Исходные данные: \(L = 24\) in, \(F = 15\) in/min, \(D = 0.5\) in, \(a_p = 0.125\) in.
- Число проходов: $$N = \left\lceil \frac{0.5}{0.125} \right\rceil = \lceil 4 \rceil = 4$$ Глубина делится без остатка, поэтому округление не требуется.
- Общая длина резания: $$L \times N = 24 \times 4 = 96\ \text{in}$$
- Время резания: $$T = \frac{96}{15} = 6.4\ \text{min}$$
- Перевод в минуты и секунды: $$0.4 \times 60 = 24\ \text{s}$$ Результат: 6.4 min, или 6 min 24 s.
Не смешивайте системы единиц. Если длина указана в дюймах, то подача должна быть в дюймах в минуту (in/min).
Как глубина за проход и скорость подачи меняют время обработки
В таблице ниже длина траектории инструмента зафиксирована: \(L = 500\) mm, а общая глубина: \(D = 10\) mm. Меняются только глубина за проход \(a_p\) и скорость подачи \(F\). В каждой строке используется \(N = \lceil D / a_p \rceil\), расстояние \(= L \times N\) и \(T = \text{расстояние} / F\).
| Глубина за проход ap (mm) | Проходы N | Общее расстояние резания (mm) | T при F = 100 mm/min (min) | T при F = 200 mm/min (min) | T при F = 400 mm/min (min) |
|---|---|---|---|---|---|
| 1 | 10 | 5000 | 50 | 25 | 12.5 |
| 2 | 5 | 2500 | 25 | 12.5 | 6.25 |
| 2.5 | 4 | 2000 | 20 | 10 | 5 |
| 4 | 3 | 1500 | 15 | 7.5 | 3.75 |
| 5 | 2 | 1000 | 10 | 5 | 2.5 |
Что показывает таблица:
- Удвоение скорости подачи уменьшает время резания вдвое, потому что \(T\) обратно пропорционально \(F\).
- Поскольку число проходов округляется вверх, время меняется ступенями. При \(a_p = 4\) mm значение \(10/4 = 2.5\) округляется до 3 проходов, и третий проход снимает всего 2 mm. Увеличение \(a_p\) с 4 mm до 5 mm экономит целый проход. Выбор глубины за проход, которая делит общую глубину без остатка, позволяет избежать слабо нагруженного последнего прохода.
- Самый быстрый вариант здесь (глубина за проход 5 mm при 400 mm/min, 2.5 min) в 20 раз быстрее самого медленного (1 mm при 100 mm/min, 50 min).
Примечание: Эти числа показывают только арифметику. Они не рекомендуют никаких режимов резания. Более глубокие проходы и более высокие подачи увеличивают силы резания, нагрузку на шпиндель и прогиб инструмента. Выбранные глубина за проход и скорость подачи должны оставаться в пределах рекомендаций производителя инструмента, мощности и жёсткости вашего станка и возможностей вашей оснастки. Короткая оценка ничего не стоит, если инструмент сломается или деталь выйдет за допуск.
Перевод оценки в реалистичное время цикла
Калькулятор даёт время, в течение которого инструмент режет при запрограммированной подаче. Реальное время цикла на станке также включает перемещения и остановки, которые не являются резанием. Чтобы получить надёжную плановую оценку:
- Используйте фактическую запрограммированную подачу резания. Введите скорость подачи, которая указана в программе для рабочих перемещений. Не используйте ускоренную подачу станка (rapid traverse), которая применяется только к холостым перемещениям позиционирования.
- Выполняйте расчёт отдельно для каждой операции. Черновая и чистовая обработка обычно используют разные глубины за проход, подачи и длины траекторий. Рассчитайте каждую операцию отдельно, затем сложите результаты. Например, если черновая обработка занимает 12.5 min, а чистовой проход — 3 min, общее время резания составляет 15.5 min.
- Добавьте время на нерабочие перемещения. Включите ускоренные перемещения между элементами, подводы и отводы, врезания и наклонные врезания (ramps), а также подводящие и отводящие перемещения (lead-in и lead-out). Эти времена можно получить из CAM-программы или из холостого прогона (dry run) на системе ЧПУ.
- Добавьте смены инструмента и наладку. Учитывайте каждую смену инструмента. Также добавьте загрузку детали, закрепление, пробинг (измерение щупом), установку нуля и контроль, если они входят в цикл, который вы закладываете в расчёт или планируете.
- Ожидайте, что реальное резание займёт больше времени, чем оценка. Если оператор снижает коррекцию подачи ниже 100%, каждое рабочее перемещение замедляется. Станку также приходится замедляться и разгоняться на углах, коротких отрезках и узких дугах. На детализированных траекториях средняя подача может быть заметно ниже запрограммированной.
- Добавляйте запас времени, только если он нужен вашему цеху. Некоторые цеха добавляют надбавку поверх суммы времени. Универсального стандарта для этого нет. Размер любой надбавки основывайте на своих станках, материалах и архивных данных прошлых заказов. Затем сравните свои оценки с фактическим временем цикла и скорректируйте их.
Используйте результат как нижнюю границу времени резания. Он лучше всего подходит для сравнения стратегий траекторий и глубин проходов. Как только деталь пойдёт в производство, его следует заменить измеренным на станке временем.