

Что такое калькулятор времени токарной обработки на ЧПУ?
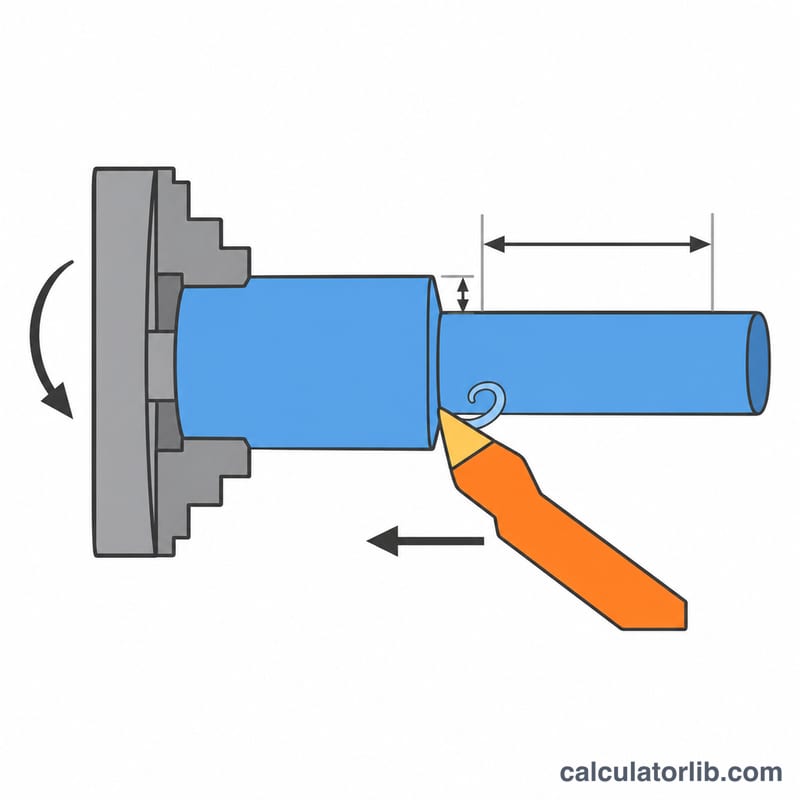
Калькулятор оценивает, сколько времени токарному станку потребуется на обтачивание цилиндрической поверхности. Он сопоставляет геометрию детали (исходный и конечный диаметр, длину резания) с режимами резания (частота вращения шпинделя, подача на оборот и глубина резания) и выдаёт машинное время, полное время цикла и время обработки всей партии. Расчёт ведётся в метрических единицах: миллиметры, мм/об и об/мин.
Как пользоваться
Введите диаметр заготовки и готовый диаметр, длину обтачиваемого участка, а также дополнительный путь на врезание и перебег за один проход. Затем укажите частоту вращения шпинделя в об/мин, подачу на оборот и максимальную радиальную глубину резания за проход. Добавьте вспомогательное время на одну деталь (установка, смена инструмента, ускоренные перемещения) в секундах и количество деталей в партии.
Формула и пояснения
Минутная подача равна частоте вращения шпинделя, умноженной на подачу на оборот: \(F = n \times f\) в мм/мин. Число проходов — это радиальный припуск, делённый на глубину резания, с округлением вверх:
$$N_p = \left\lceil \frac{(D_0 - D_1)/2}{a_p} \right\rceil$$Тогда машинное время резания:
$$T_c = \frac{N_p \times (L + A)}{n \times f}$$Здесь \(D_0\) — исходный диаметр, \(D_1\) — конечный диаметр, \(a_p\) — глубина резания, \(L\) — длина резания, \(A\) — врезание плюс перебег, \(n\) — частота вращения в об/мин, \(f\) — подача на оборот.
Пример расчёта
Нужно проточить пруток с 50 мм до 40 мм на длине 100 мм, при врезании и перебеге 2 мм, глубине резания 2,5 мм, частоте вращения 1000 об/мин и подаче 0,2 мм/об. Минутная подача составит 200 мм/мин, радиальный припуск — 5 мм, поэтому понадобится два прохода.
$$T_c = \frac{2 \times (100 + 2)}{1000 \times 0.2} = 1.02\,\text{мин}$$Если добавить 30 с (0,5 мин) вспомогательного времени, получится 1,52 мин на деталь, или 15,2 мин на 10 деталей.
Частые вопросы
Учитывается ли износ инструмента или разгон?
Нет. Это идеальная оценка при постоянной подаче. Реальное время цикла обычно немного больше из-за разгона шпинделя, выдержек и смены инструмента, поэтому учитывайте их в поле вспомогательного времени.
Что делать при постоянной скорости резания?
При постоянной скорости резания частота вращения растёт по мере уменьшения диаметра. Для разумной оценки введите среднее значение об/мин.
Можно ли считать чистовые проходы?
Да. Задайте глубину резания, равную чистовому припуску, либо рассчитайте черновую и чистовую обработку отдельно и сложите время.
Типичные скорости резания и подачи при точении
В таблице приведены общие ориентировочные значения для твёрдосплавных пластин с покрытием в жёсткой и устойчивой оснастке с СОЖ, где это уместно. Фактические значения зависят от марки пластины, жёсткости станка, твёрдости заготовки и требуемой стойкости инструмента. Данные каталога производителя инструмента всегда имеют приоритет над этими значениями.
| Материал заготовки | Скорость резания Vc (м/мин) | Подача при черновой обработке (мм/об) | Подача при чистовой обработке (мм/об) | Глубина резания при черновой обработке (мм) | Глубина резания при чистовой обработке (мм) |
|---|---|---|---|---|---|
| Автоматная сталь | 180–300 | 0.25–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| Среднеуглеродистая сталь | 150–220 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| Нержавеющая сталь (аустенитная) | 100–180 | 0.2–0.4 | 0.05–0.15 | 1.5–3 | 0.2–0.5 |
| Алюминиевые сплавы | 300–600 | 0.2–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| Серый чугун | 120–220 | 0.25–0.5 | 0.1–0.2 | 2–5 | 0.2–0.5 |
| Латунь (автоматная) | 200–400 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| Титановые сплавы | 40–80 | 0.15–0.3 | 0.05–0.15 | 1–3 | 0.2–0.5 |
Пересчёт скорости резания в обороты
Частота вращения шпинделя определяется скоростью резания и диаметром заготовки в зоне резания:
$$n = \frac{1000 \cdot V_c}{\pi \cdot D}$$
где \(n\) — в об/мин, \(V_c\) — в м/мин и \(D\) — в мм. Например, \(V_c = 200\) м/мин при диаметре 50 мм даёт \(n = \frac{1000 \times 200}{\pi \times 50} \approx 1273\) об/мин. По мере уменьшения диаметра при черновой обработке частота вращения, необходимая для постоянного Vc, возрастает; станки с постоянной скоростью резания (G96) делают это автоматически, а для программ с постоянной частотой вращения (G97) нужно задавать типичное значение оборотов.
Сравнение сценариев: как параметры влияют на время цикла
Все сценарии используют одну и ту же деталь: исходный диаметр 50 мм, конечный диаметр 40 мм (припуск на сторону 5 мм), длина обработки 100 мм, подвод + перебег 2 мм (то есть \(L + A = 102\) мм), вспомогательное время 30 с (0.5 мин) и 10 деталей. Формулы:
$$N = \left\lceil \frac{5}{\text{DOC}} \right\rceil,\quad f_m = \text{RPM} \times f,\quad t_{\text{cut}} = \frac{N \cdot 102}{f_m},\quad t_{\text{part}} = t_{\text{cut}} + 0.5,\quad T_{\text{batch}} = 10 \cdot t_{\text{part}}$$
| Сценарий | Обороты (об/мин) | Подача (мм/об) | Глубина резания (мм) | Число проходов N | Минутная подача (мм/мин) | Время резания (мин) | Время цикла на деталь (мин) | Время партии, 10 деталей (мин) |
|---|---|---|---|---|---|---|---|---|
| Базовый | 1000 | 0.2 | 2.5 | 2 | 200 | 2 × 10² / 200 = 1.02 | 1.52 | 15.2 |
| Повышенная подача | 1000 | 0.3 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| Один проход (глубина 5 мм) | 1000 | 0.2 | 5 | 1 | 200 | 1 × 10² / 200 = 0.51 | 1.01 | 10.1 |
| Повышенные обороты | 1500 | 0.2 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| Разделение на черновую и чистовую (две операции) | 1000 / 1500 | 0.3 / 0.1 | 4.5 / 0.5 | 1 + 1 = 2 | 300 / 150 | 0.34 + 0.68 = 1.02 | 1.52 | 15.2 |
Как читать результаты
- Подача и обороты влияют на время одинаково: оба изменяют минутную подачу \(f_m\), поэтому переход 0.2 → 0.3 мм/об и 1000 → 1500 об/мин каждый сокращает время на одну треть. Более высокие обороты повышают скорость резания и износ инструмента; более высокая подача увеличивает силу резания и ухудшает качество поверхности.
- Глубина резания уменьшает число проходов. Переход с 2 проходов на 1 вдвое сокращает время резания (1.02 → 0.51 мин), при условии что мощность станка, жёсткость и пластина выдерживают срез 5 мм.
- Черновая плюс чистовая обработка рассчитана как два отдельных прохода (черновой 50 → 41 мм, чистовой 41 → 40 мм), времена сложены. В этом случае время резания такое же, как в базовом варианте, но чистовой проход с мелкой подачей даёт лучшее качество поверхности. Предполагается, что вспомогательное время 30 с не меняется; дополнительная смена инструмента добавила бы к нему время.
- Вспомогательное время (0.5 мин на деталь) является постоянными накладными расходами, поэтому по мере ускорения резания его доля в цикле становится больше.
















