

¿Qué es la calculadora de tiempo de torneado CNC?
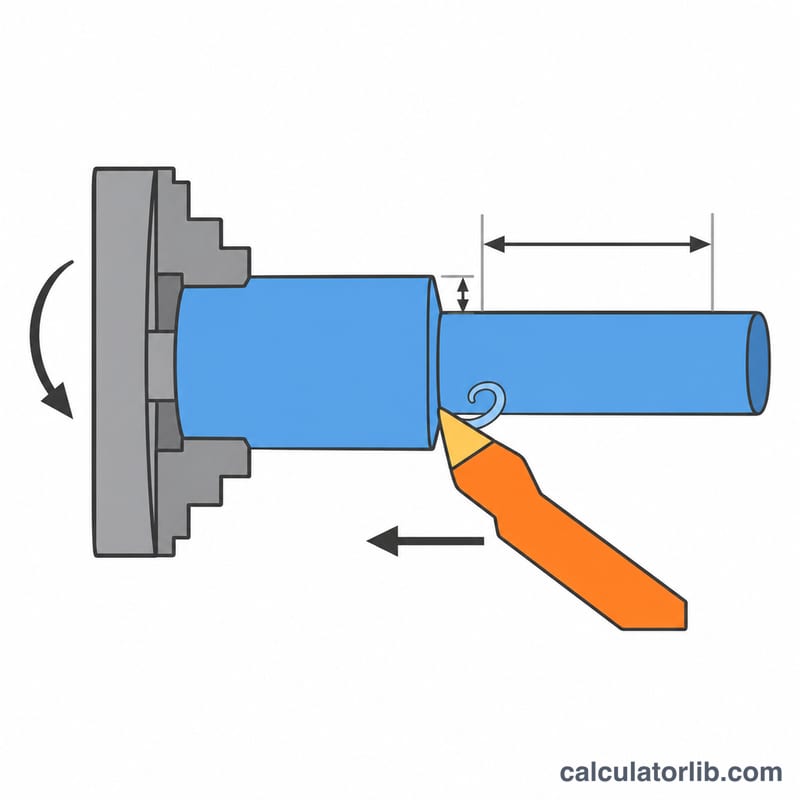
Esta calculadora estima cuánto tarda un torno en mecanizar un cilindrado. Combina la geometría de la pieza (diámetro inicial y final, longitud de corte) con tus parámetros de corte (velocidad del husillo, avance por revolución y profundidad de pasada) para darte el tiempo de corte, el tiempo de ciclo total y el tiempo del lote. Trabaja en unidades métricas: milímetros, mm/rev y RPM.
Cómo se usa
Introduce el diámetro de la barra y el diámetro final, la longitud que se va a tornear y la distancia adicional de aproximación y salida por pasada. Después indica la velocidad del husillo en RPM, el avance por revolución y la profundidad radial máxima por pasada. Añade el tiempo sin corte por pieza (carga, cambios de herramienta, movimientos rápidos) en segundos y el número de piezas del lote.
La fórmula explicada
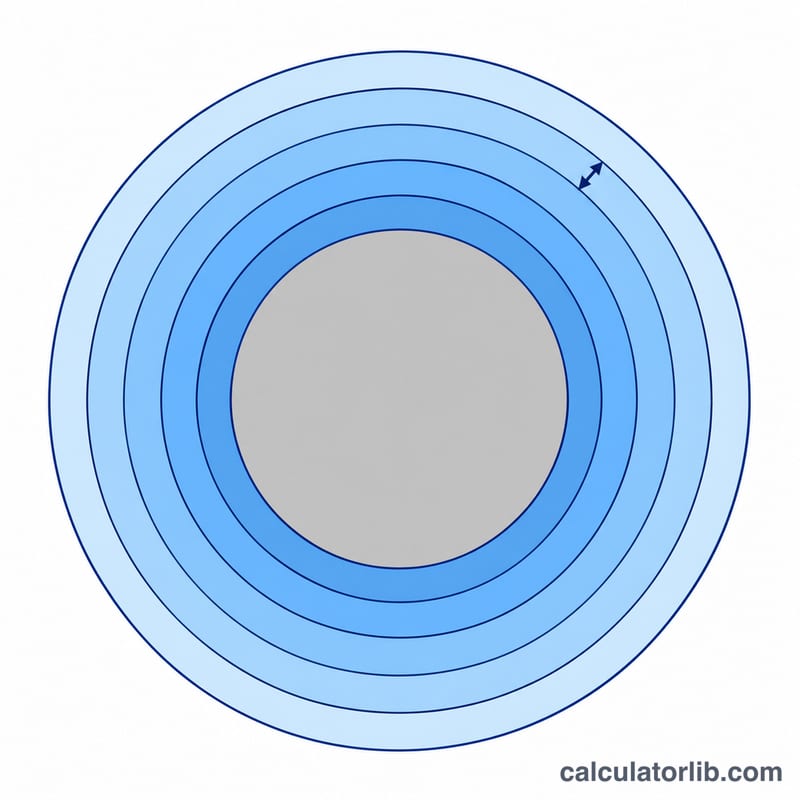
La velocidad de avance es la velocidad del husillo multiplicada por el avance por revolución: \(F = n \times f\) en mm/min. El número de pasadas es el sobrematerial radial dividido entre la profundidad de pasada, redondeado hacia arriba:
$$N_p = \left\lceil \frac{(D_0 - D_1)/2}{a_p} \right\rceil$$El tiempo de corte es entonces:
$$T_c = \frac{N_p \times (L + A)}{n \times f}$$Donde \(D_0\) = diámetro inicial, \(D_1\) = diámetro final, \(a_p\) = profundidad de pasada, \(L\) = longitud de corte, \(A\) = aproximación más salida, \(n\) = RPM y \(f\) = avance por revolución.
Ejemplo práctico
Se quiere tornear una barra de 50 mm hasta 40 mm en una longitud de 100 mm, con 2 mm de aproximación/salida, 2,5 mm de profundidad de pasada, 1000 RPM y 0,2 mm/rev. La velocidad de avance es de 200 mm/min y el sobrematerial radial es de 5 mm, por lo que hacen falta dos pasadas.
$$T_c = \frac{2 \times (100 + 2)}{1000 \times 0.2} = 1.02\,\text{min}$$Si sumamos 30 s (0,5 min) de tiempo sin corte, resultan 1,52 min por pieza, es decir, 15,2 min para 10 piezas.
Velocidades y avances de corte típicos para torneado
La tabla ofrece puntos de partida generales para plaquitas de metal duro recubierto en montajes estables y rígidos, con refrigerante cuando sea apropiado. Los valores reales dependen del grado de la plaquita, de la rigidez de la máquina, de la dureza de la pieza y de la vida útil requerida. Los datos del catálogo del fabricante de la herramienta siempre tienen prioridad sobre estas cifras.
| Material de la pieza | Velocidad de corte Vc (m/min) | Avance de desbaste (mm/rev) | Avance de acabado (mm/rev) | Profundidad de corte de desbaste (mm) | Profundidad de corte de acabado (mm) |
|---|---|---|---|---|---|
| Acero de fácil mecanizado | 180–300 | 0.25–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| Acero de carbono medio | 150–220 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| Acero inoxidable (austenítico) | 100–180 | 0.2–0.4 | 0.05–0.15 | 1.5–3 | 0.2–0.5 |
| Aleaciones de aluminio | 300–600 | 0.2–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| Fundición gris | 120–220 | 0.25–0.5 | 0.1–0.2 | 2–5 | 0.2–0.5 |
| Latón (de fácil mecanizado) | 200–400 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| Aleaciones de titanio | 40–80 | 0.15–0.3 | 0.05–0.15 | 1–3 | 0.2–0.5 |
Conversión de la velocidad de corte a RPM
La velocidad del husillo se obtiene a partir de la velocidad de corte y del diámetro de la pieza en el punto de corte:
$$n = \frac{1000 \cdot V_c}{\pi \cdot D}$$
donde \(n\) está en rev/min, \(V_c\) en m/min y \(D\) en mm. Por ejemplo, \(V_c = 200\) m/min en un diámetro de 50 mm da \(n = \frac{1000 \times 200}{\pi \times 50} \approx 1273\) RPM. A medida que el diámetro disminuye durante el desbaste, las RPM necesarias para una Vc constante aumentan; las máquinas con velocidad de superficie constante (G96) lo hacen automáticamente, y debe introducir un valor representativo de RPM para programas de RPM fijas (G97).
Comparación de escenarios: cómo cambian los parámetros el tiempo de ciclo
Todos los escenarios usan la misma pieza: diámetro inicial 50 mm, diámetro final 40 mm (sobremedida radial 5 mm), longitud de corte 100 mm, aproximación + sobrecarrera 2 mm (por lo que \(L + A = 102\) mm), tiempo no de corte 30 s (0.5 min) y 10 piezas. Las fórmulas son:
$$N = \left\lceil \frac{5}{\text{DOC}} \right\rceil,\quad f_m = \text{RPM} \times f,\quad t_{\text{cut}} = \frac{N \cdot 102}{f_m},\quad t_{\text{part}} = t_{\text{cut}} + 0.5,\quad T_{\text{batch}} = 10 \cdot t_{\text{part}}$$
| Escenario | RPM | Avance (mm/rev) | DOC (mm) | Pasadas N | Velocidad de avance (mm/min) | Tiempo de corte (min) | Tiempo de ciclo por pieza (min) | Tiempo del lote, 10 piezas (min) |
|---|---|---|---|---|---|---|---|---|
| Base | 1000 | 0.2 | 2.5 | 2 | 200 | 2 × 10² / 200 = 1.02 | 1.52 | 15.2 |
| Avance mayor | 1000 | 0.3 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| Pasada única (DOC 5 mm) | 1000 | 0.2 | 5 | 1 | 200 | 1 × 10² / 200 = 0.51 | 1.01 | 10.1 |
| RPM mayores | 1500 | 0.2 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| Desbaste + acabado separados (dos operaciones) | 1000 / 1500 | 0.3 / 0.1 | 4.5 / 0.5 | 1 + 1 = 2 | 300 / 150 | 0.34 + 0.68 = 1.02 | 1.52 | 15.2 |
Interpretación de los resultados
- Avance y RPM actúan de la misma forma sobre el tiempo: ambos escalan la velocidad de avance \(f_m\), por lo que 0.2 → 0.3 mm/rev y 1000 → 1500 RPM reducen cada uno el tiempo en un tercio. Las RPM más altas aumentan la velocidad de corte y el desgaste de la herramienta; el avance más alto aumenta la fuerza de corte y empeora el acabado superficial.
- La profundidad de corte reduce el número de pasadas. Pasar de 2 pasadas a 1 reduce a la mitad el tiempo de corte (1.02 → 0.51 min), siempre que la potencia, la rigidez de la máquina y la plaquita soporten un corte de 5 mm.
- El desbaste más acabado se calculó como dos pasadas separadas (desbaste 50 → 41 mm, acabado 41 → 40 mm) y los tiempos se sumaron. En este caso, el tiempo de corte es igual al del escenario base, pero con una pasada de acabado a un avance fino que da una mejor superficie. Se supone que el tiempo no de corte de 30 s no cambia; un cambio de herramienta adicional lo aumentaría.
- El tiempo no de corte (0.5 min por pieza) es un gasto fijo, por lo que representa una proporción mayor del ciclo a medida que el corte se hace más rápido.
Preguntas frecuentes
¿Incluye el desgaste de la herramienta o las aceleraciones?
No. Es una estimación ideal con avance constante. En la práctica, los tiempos de ciclo suelen ser algo mayores por el arranque del husillo, las pausas y los cambios de herramienta, así que usa el campo de tiempo sin corte para tenerlos en cuenta.
¿Y si trabajo con velocidad de corte constante?
Con velocidad de corte constante, las RPM aumentan a medida que el diámetro disminuye. Introduce unas RPM medias para obtener una estimación razonable.
¿Sirve para pasadas de acabado?
Sí. Ajusta la profundidad de pasada igual al sobrematerial de acabado, o calcula por separado el desbaste y el acabado y suma los tiempos.
















