

什麼是CNC車床加工時間計算機?
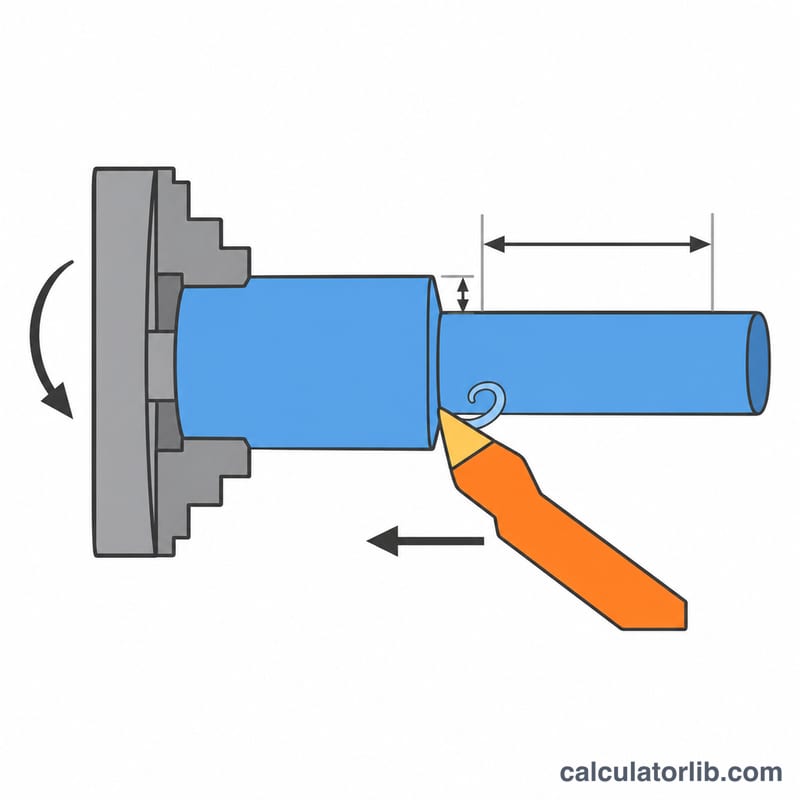
這個計算機可以估算車床車削一段圓柱面所需的時間。它會結合工件的幾何尺寸(起始直徑、完成直徑、切削長度)與您設定的切削參數(主軸轉速、每轉進給量與切深),算出切削時間、單件週期時間以及整批加工時間。計算一律採用公制單位:公釐(mm)、mm/rev 與 RPM(每分鐘轉速)。
使用方式
請先輸入棒料直徑與完成直徑、要車削的長度,以及每一刀的進刀與過切(退刀)額外距離。接著填入主軸轉速(RPM)、每轉進給量,以及每刀的最大徑向切深。最後再輸入每件的非切削時間(例如上下料、換刀、快速移動),單位為秒,並填寫該批次的工件數量即可。
公式說明
進給速度等於主軸轉速乘以每轉進給量:\(F = n \times f\),單位為 mm/min。走刀次數則是徑向總餘量除以切深後無條件進位:
$$N_p = \left\lceil \frac{(D_0 - D_1)/2}{a_p} \right\rceil$$切削時間為:
$$T_c = \frac{N_p \times (L + A)}{n \times f}$$其中 \(D_0\) 為起始直徑、\(D_1\) 為完成直徑、\(a_p\) 為切深、\(L\) 為切削長度、\(A\) 為進刀加過切距離、\(n\) 為轉速(RPM)、\(f\) 為每轉進給量。
計算範例
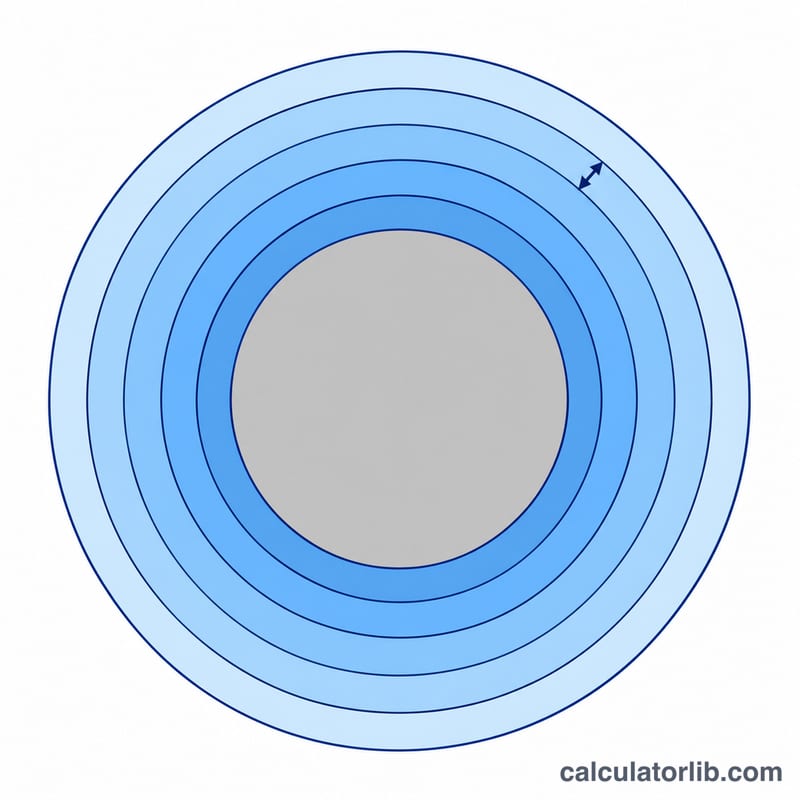
將直徑 50 mm 的棒料車削至 40 mm,車削長度 100 mm,進刀/過切 2 mm,切深 2.5 mm,主軸轉速 1000 RPM,進給 0.2 mm/rev。進給速度為 200 mm/min,徑向餘量為 5 mm,因此需要走刀 2 次。
$$T_c = \frac{2 \times (100 + 2)}{1000 \times 0.2} = 1.02\,\text{min}$$再加上 30 秒(0.5 分鐘)的非切削時間,單件為 1.52 分鐘,10 件則共需 15.2 分鐘。
車削的典型切削速度與進給量
此表提供在剛性穩固、必要時使用切削液的設定下,塗層碳化物刀片的一般起始參數。實際數值取決於刀片等級、機床剛性、工件硬度以及所需的刀具壽命。刀具製造商的目錄數據一律優先於這些數值。
| 工件材料 | 切削速度 Vc (m/min) | 粗加工進給量 (mm/rev) | 精加工進給量 (mm/rev) | 粗加工切削深度 (mm) | 精加工切削深度 (mm) |
|---|---|---|---|---|---|
| 易切削鋼 | 180–300 | 0.25–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| 中碳鋼 | 150–220 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| 不銹鋼(奧氏體) | 100–180 | 0.2–0.4 | 0.05–0.15 | 1.5–3 | 0.2–0.5 |
| 鋁合金 | 300–600 | 0.2–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| 灰口鑄鐵 | 120–220 | 0.25–0.5 | 0.1–0.2 | 2–5 | 0.2–0.5 |
| 黃銅(易切削) | 200–400 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| 鈦合金 | 40–80 | 0.15–0.3 | 0.05–0.15 | 1–3 | 0.2–0.5 |
將切削速度換算為轉速
主軸轉速由切削速度與切削處的工件直徑決定:
$$n = \frac{1000 \cdot V_c}{\pi \cdot D}$$
其中 \(n\) 的單位為 rev/min,\(V_c\) 的單位為 m/min,\(D\) 的單位為 mm。例如,在直徑 50 mm 的工件上以 \(V_c = 200\) m/min 切削,可得 \(n = \frac{1000 \times 200}{\pi \times 50} \approx 1273\) RPM。粗加工時直徑逐漸縮小,若要維持定值的 Vc,所需轉速會增加;具備恆定表面速度(G96)功能的機床會自動調整,而使用固定轉速(G97)程式時,則應輸入一個具代表性的轉速。
方案比較:參數如何影響循環時間
所有方案使用相同工件:起始直徑 50 mm,最終直徑 40 mm(徑向餘量 5 mm),切削長度 100 mm,進刀與退刀餘量合計 2 mm(因此 \(L + A = 102\) mm),非切削時間 30 s(0.5 min),共 10 件。公式如下:
$$N = \left\lceil \frac{5}{\text{切削深度}} \right\rceil,\quad f_m = \text{轉速} \times f,\quad t_{\text{切削}} = \frac{N \cdot 102}{f_m},\quad t_{\text{每件}} = t_{\text{切削}} + 0.5,\quad T_{\text{批次}} = 10 \cdot t_{\text{每件}}$$
| 方案 | 轉速 | 進給量 (mm/rev) | 切削深度 DOC (mm) | 走刀次數 N | 進給速率 (mm/min) | 切削時間 (min) | 每件循環時間 (min) | 10 件批次時間 (min) |
|---|---|---|---|---|---|---|---|---|
| 基準 | 1000 | 0.2 | 2.5 | 2 | 200 | 2 × 10² / 200 = 1.02 | 1.52 | 15.2 |
| 較高進給 | 1000 | 0.3 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| 單次走刀(切削深度 5 mm) | 1000 | 0.2 | 5 | 1 | 200 | 1 × 10² / 200 = 0.51 | 1.01 | 10.1 |
| 較高轉速 | 1500 | 0.2 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| 粗加工與精加工分開(兩道工序) | 1000 / 1500 | 0.3 / 0.1 | 4.5 / 0.5 | 1 + 1 = 2 | 300 / 150 | 0.34 + 0.68 = 1.02 | 1.52 | 15.2 |
結果解讀
- 進給與轉速對時間的影響相同:兩者都會等比例改變進給速率 \(f_m\),因此 0.2 → 0.3 mm/rev 以及 1000 → 1500 RPM 都會使切削時間減少三分之一。較高轉速會提高切削速度與刀具磨耗;較高進給則會增加切削力並使表面光潔度變差。
- 切削深度可減少走刀次數。由 2 次走刀改為 1 次,切削時間減半(1.02 → 0.51 min),前提是機床功率、剛性與刀片能承受 5 mm 的切削深度。
- 粗加工加精加工以兩次獨立的加工計算(粗加工 50 → 41 mm,精加工 41 → 40 mm),再將時間相加。在此情況下,切削時間與基準相同,但多了一道以細進給進行的精加工,可得到較佳的表面。此計算假設 30 s 非切削時間不變;若需額外換刀,則會增加此時間。
- 非切削時間(每件 0.5 min)是固定的額外開銷,因此切削越快,它在循環時間中所佔的比例越大。
常見問題
計算結果有包含刀具磨耗或加減速嗎?
沒有。這是以固定進給速度為前提的理想估算。實際的週期時間通常會稍長一些,原因包括主軸升速、暫停(停留)與換刀等,建議將這些時間填入「非切削時間」欄位中。
如果使用恆線速度(CSS)怎麼辦?
採用恆線速度時,直徑越小,轉速就會越高。建議輸入平均轉速,即可得到相當合理的估算值。
可以用來估算精車嗎?
可以。將切深設為精車餘量即可;或是粗車與精車分開各算一次,再把時間相加。
















