什麼是 CNC 銑削加工時間計算器?
CNC 銑削加工時間計算器可依據四項實用參數,估算一道銑削作業所需的時間:總刀具路徑長度、程式所設定的進給速度、總切削深度,以及每一刀所移除的深度。對機台操作員、CAM 程式設計師與工廠排程人員來說,它能在實際下刀切削金屬之前,就快速預估加工週期,對報價、排程與刀具壽命規劃都相當有幫助。
公式說明
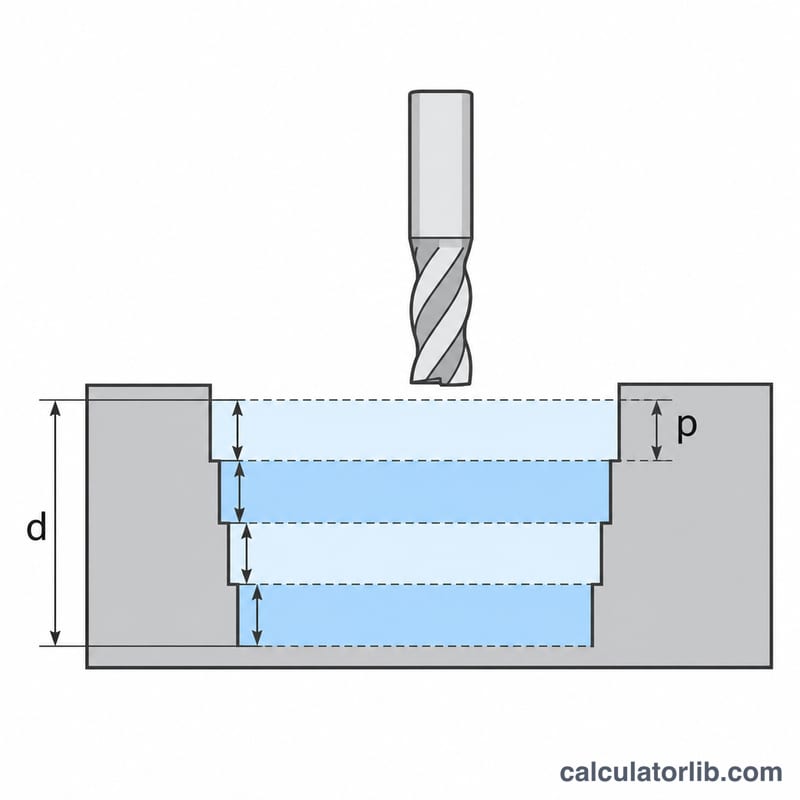
銑削時間取決於刀具移動的距離,以及移動的快慢。首先,切削次數 \(N\) 等於總深度除以每次切削深度,並無條件進位:
$$N = \left\lceil \frac{D}{a_p} \right\rceil$$其中 \(D\) = 總切削深度,\(a_p\) = 每一刀的切削深度。總切削距離為刀具路徑長度 \(L\) 乘以 \(N\),而加工時間 \(T\) 則是這段距離除以進給速度 \(F\):
$$T = \frac{L \times N}{F}$$此處 \(L\) = 刀具路徑長度(單位 mm),\(F\) = 進給速度(單位 mm/min),而 \(T\) 的單位為分鐘。
如何使用
輸入 CAM 軟體所回報的刀具路徑長度、切削參數中的進給速度,以及兩個深度數值。計算器便會回傳切削次數、總切削距離,以及預估的加工時間。由於進給速度對結果的影響最大,請務必採用實際的程式進給速度,而非機台的快速移動(rapid)速率。
範例計算
假設 \(L = 500\) mm、\(F = 200\) mm/min、\(D = 10\) mm,且 \(a_p = 2\) mm。切削次數為
$$N = \left\lceil \frac{10}{2} \right\rceil = 5$$總距離為 \(500 \times 5 = 2500\) mm,因此加工時間為
$$T = \frac{2500}{200} = 12.5\ \text{min}$$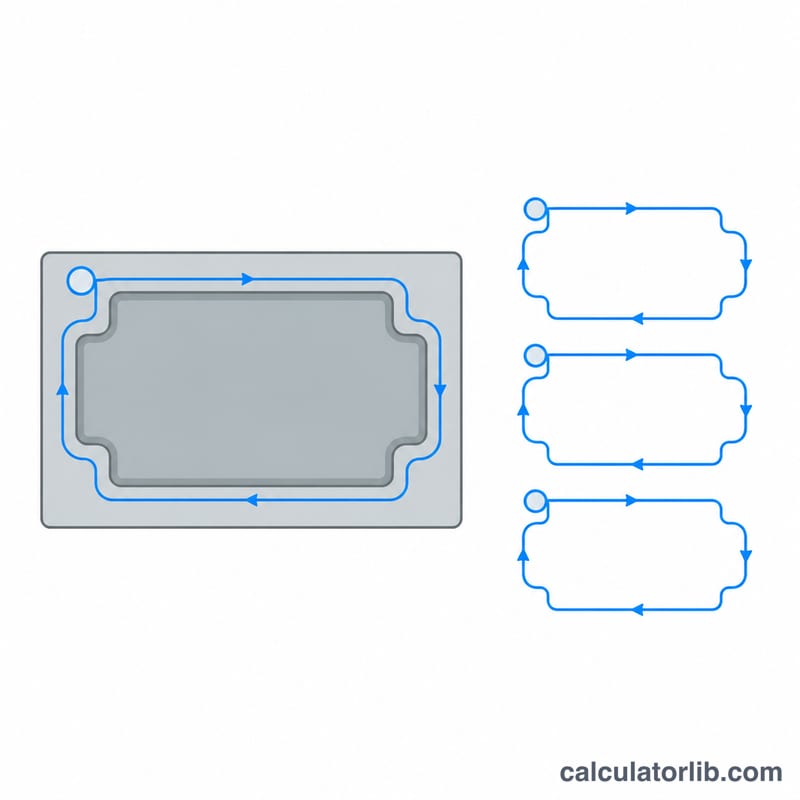
更多計算範例
每個範例都使用相同的三個步驟。首先,將總深度 \(D\) 除以每刀切深 \(a_p\) 並向上取整數,求出走刀次數 \(N\)。接著,將走刀次數乘以刀路長度,得到總切削距離。最後,將該距離除以進給速率,即得加工時間。此公式適用於任何一致的單位制。若長度以毫米計、進給以 mm/min 計,或長度以英吋計、進給以 in/min 計,結果的單位皆為分鐘。
範例 1:公制口袋,深 7 mm
輸入值:總深度 \(D = 7\) mm、每刀切深 \(a_p = 2\) mm、每刀刀路長度 \(L = 800\) mm、進給速率 \(F = 300\) mm/min。
- 走刀次數: $$N = \left\lceil \frac{7}{2} \right\rceil = \lceil 3.5 \rceil = 4$$ 刀具無法只走半刀,因此 3.5 向上取整為 4。三刀完整的 2 mm 切削可去除 6 mm,第四刀較輕,去除最後的 1 mm。
- 總切削距離: $$L \times N = 800 \times 4 = 3200\ \text{mm}$$
- 切削時間: $$T = \frac{3200}{300} = 10.6667\ \text{min}$$
- 換算為分鐘與秒: $$0.6667 \times 60 = 40\ \text{s}$$ 結果為 10.67 min,約 10 min 40 s。
範例 2:英吋單位,深 0.5 in
輸入值:\(L = 24\) in、\(F = 15\) in/min、\(D = 0.5\) in、\(a_p = 0.125\) in。
- 走刀次數: $$N = \left\lceil \frac{0.5}{0.125} \right\rceil = \lceil 4 \rceil = 4$$ 深度可整除,因此不需要取整。
- 總切削距離: $$L \times N = 24 \times 4 = 96\ \text{in}$$
- 切削時間: $$T = \frac{96}{15} = 6.4\ \text{min}$$
- 換算為分鐘與秒: $$0.4 \times 60 = 24\ \text{s}$$ 結果為 6.4 min,即 6 min 24 s。
請勿混用單位制。若長度以英吋計,進給就必須以英吋每分鐘計。
每刀切深與進給速率如何影響加工時間
下表中,刀路長度固定為 \(L = 500\) mm,總深度固定為 \(D = 10\) mm。只有每刀切深 \(a_p\) 與進給速率 \(F\) 會改變。每一列都使用 \(N = \lceil D / a_p \rceil\)、距離 \(= L \times N\) 以及 \(T = \text{距離} / F\) 計算。
| 每刀切深 ap (mm) | 走刀次數 N | 總切削距離 (mm) | F = 100 mm/min 時的 T (min) | F = 200 mm/min 時的 T (min) | F = 400 mm/min 時的 T (min) |
|---|---|---|---|---|---|
| 1 | 10 | 5000 | 50 | 25 | 12.5 |
| 2 | 5 | 2500 | 25 | 12.5 | 6.25 |
| 2.5 | 4 | 2000 | 20 | 10 | 5 |
| 4 | 3 | 1500 | 15 | 7.5 | 3.75 |
| 5 | 2 | 1000 | 10 | 5 | 2.5 |
表格顯示的內容:
- 進給速率加倍,切削時間就減半,因為 \(T\) 與 \(F\) 成反比。
- 由於走刀次數會向上取整,時間會以階梯方式變化。當 \(a_p = 4\) mm 時,\(10/4 = 2.5\) 向上取整為 3 刀,第三刀只去除 2 mm。將 \(a_p\) 從 4 mm 提高到 5 mm,就能省下整整一刀。選擇能將總深度整除的每刀切深,可避免最後一刀負荷過輕的情況。
- 本表中最快的情況(每刀切深 5 mm、進給 400 mm/min,2.5 min)比最慢的情況(1 mm、進給 100 mm/min,50 min)快 20 倍。
注意:這些數字只說明計算過程,並不建議任何切削參數。切深較深與進給較高會提高切削力、主軸負荷與刀具變形。您選擇的每刀切深與進給速率,必須符合刀具製造商的建議、機台的功率與剛性,以及工件夾持裝置所能承受的範圍。若刀具斷裂或工件超出公差,再短的估算也毫無價值。
將估算轉換為實際的循環時間
計算機給出的是刀具在程式設定的進給下實際切削的時間。機台上的實際循環時間還包括非切削的移動與停頓。要取得可靠的規劃數字,請注意以下事項:
- 使用程式中實際設定的切削進給。輸入程式中切削動作所用的進給速率。請勿使用機台的快速移動速率,該速率僅適用於非切削的定位移動。
- 每道加工作業各計算一次。粗加工與精加工通常使用不同的每刀切深、進給與刀路長度。請分別計算各道作業,再將結果相加。例如,若粗加工需要 12.5 min,精加工需要 3 min,則總切削時間為 15.5 min。
- 加入非切削動作的時間。包括特徵之間的快速移動、接近與退刀動作、下刀或斜坡進刀,以及切入與切出動作。CAM 軟體或控制器上的空跑,可提供這些時間。
- 加入換刀與設置的時間。計算每一次換刀。若裝載工件、夾持、探測或歸零以及檢驗,屬於您所報價或排程的循環範圍內,也要一併加入。
- 預期實際切削會比估算更久。若操作員將進給倍率調到 100% 以下,每一個切削動作都會變慢。機台在轉角、短線段與急彎處也必須減速再加速。在細節較多的刀路上,平均進給可能遠低於程式設定值。
- 僅在貴廠有需要時才加入預留時間。部分工廠會在加總後的時間上另加餘裕。目前對此並無通用標準。餘裕的大小應依貴廠自身的機台、材料與過往工單紀錄來決定。之後再將估算與實際循環時間相互比對並加以調整。
請將此結果視為切削時間的下限。它最適合用來比較刀路策略與切深。零件進入量產後,應以機台實測時間取代此估算。
常見問題
這是否包含快速移動或換刀時間? 不包含。它估算的是沿著程式進給路徑的切削時間。若要得到完整的加工週期,還需額外加上快速移動、進刀接近以及換刀的時間餘裕。
可以使用英吋嗎? 可以,只要長度與進給速度採用同一套單位系統即可(例如英吋搭配英吋/分鐘);時間的單位會隨著你輸入的單位而定。
為什麼切削次數要無條件進位? 即使只是不完整的一刀,仍必須完整走一趟切削行程,因此切削次數一律無條件進位至下一個整數。