CNC मिलिंग टाइम कैलकुलेटर क्या है?
CNC मिलिंग टाइम कैलकुलेटर चार व्यावहारिक इनपुट से यह अनुमान लगाता है कि कोई मिलिंग ऑपरेशन पूरा होने में कितना समय लेगा: कुल टूलपाथ लंबाई, प्रोग्राम की गई फ़ीड रेट, कट की कुल गहराई, और हर पास में हटाई गई गहराई। यह मशीनिस्ट, CAM प्रोग्रामर और शॉप प्लानर को धातु काटने से पहले ही साइकिल टाइम का तेज़ी से अंदाज़ा लगाने का तरीका देता है, जिससे कोटेशन देने, शेड्यूलिंग और टूल-लाइफ़ प्लानिंग में काफ़ी मदद मिलती है।
फ़ॉर्मूला को समझें
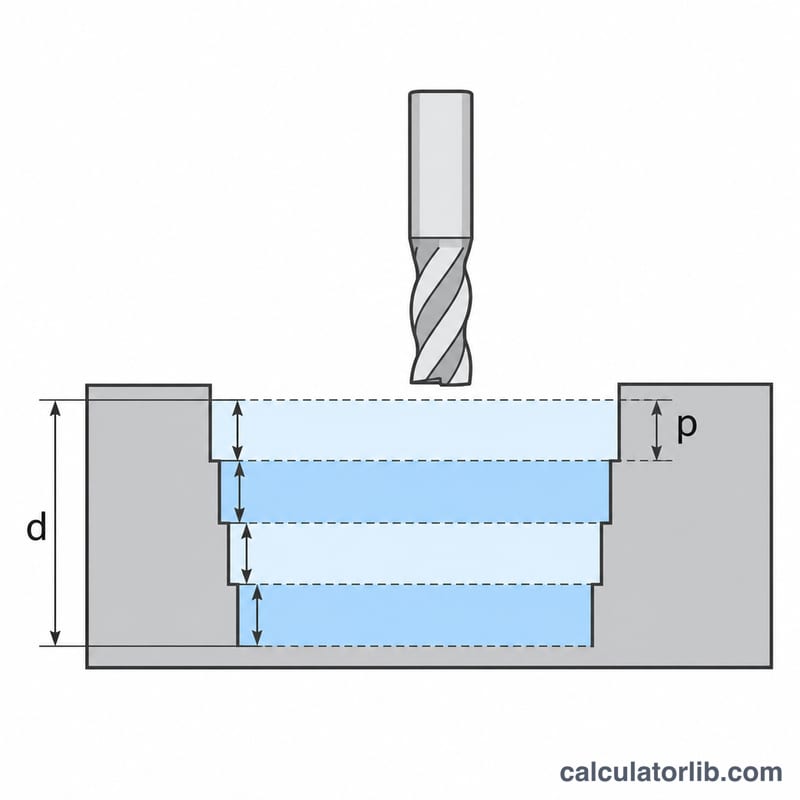
मिलिंग का समय इस बात पर निर्भर करता है कि कटर कितनी दूर चलता है और कितनी तेज़ी से चलता है। सबसे पहले, पास की संख्या \(N\) निकाली जाती है — यह कुल गहराई को प्रति पास गहराई से भाग देकर, ऊपर की ओर पूर्णांकित (राउंड अप) करने पर मिलती है:
$$N = \left\lceil \frac{D}{a_p} \right\rceil$$यहाँ \(D\) = कट की कुल गहराई और \(a_p\) = प्रति पास कट की गहराई है। कुल कटिंग दूरी, टूलपाथ लंबाई \(L\) को \(N\) से गुणा करने पर मिलती है, और मशीनिंग समय \(T\) उस दूरी को फ़ीड रेट \(F\) से भाग देने पर मिलता है:
$$T = \frac{L \times N}{F}$$यहाँ \(L\) = टूलपाथ लंबाई मिमी में, \(F\) = फ़ीड रेट मिमी/मिनट में, और \(T\) मिनट में होता है।
इसका इस्तेमाल कैसे करें
अपने CAM सॉफ़्टवेयर द्वारा बताई गई टूलपाथ लंबाई, अपने कटिंग पैरामीटर से ली गई फ़ीड रेट, और दोनों गहराई मान दर्ज करें। कैलकुलेटर आपको पास की संख्या, कुल कटिंग दूरी और अनुमानित मशीनिंग समय लौटाता है। चूँकि नतीजे पर सबसे ज़्यादा असर फ़ीड रेट का पड़ता है, इसलिए ध्यान रखें कि यह मशीन की रैपिड रेट नहीं, बल्कि आपके प्रोग्राम की असली फ़ीड रेट से मेल खाती हो।
हल किया हुआ उदाहरण
मान लीजिए \(L = 500\) मिमी, \(F = 200\) मिमी/मिनट, \(D = 10\) मिमी, और \(a_p = 2\) मिमी। तब पास की संख्या होगी
$$N = \left\lceil \frac{10}{2} \right\rceil = 5$$कुल दूरी \(500 \times 5 = 2500\) मिमी है, इसलिए मशीनिंग समय होगा
$$T = \frac{2500}{200} = 12.5\ \text{min}$$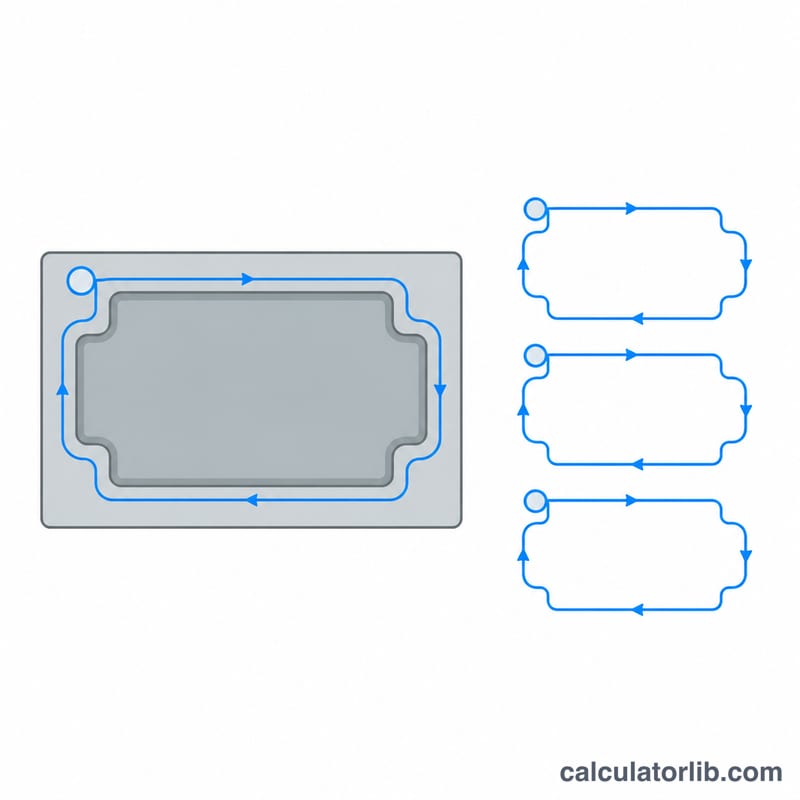
और कार्य-उदाहरण
हर उदाहरण में वही तीन चरण हैं। पहले, \(D / a_p\) को अगली पूर्ण संख्या तक ऊपर पूर्णांकित करके पासों की संख्या \(N\) ज्ञात करें। इसके बाद, पासों की संख्या को टूलपाथ की लंबाई से गुणा करके कुल कटिंग दूरी निकालें। फिर उस दूरी को फ़ीड दर से भाग देकर समय प्राप्त करें। यह सूत्र किसी भी सुसंगत इकाई-प्रणाली में काम करता है। यदि लंबाई मिलीमीटर में है और फ़ीड mm/min में है, या लंबाई इंच में है और फ़ीड in/min में है, तो परिणाम मिनटों में आएगा।
उदाहरण 1: मीट्रिक पॉकेट, 7 mm गहरा
इनपुट: कुल गहराई \(D = 7\) mm, प्रति पास गहराई \(a_p = 2\) mm, प्रति पास टूलपाथ की लंबाई \(L = 800\) mm, फ़ीड दर \(F = 300\) mm/min।
- पासों की संख्या: $$N = \left\lceil \frac{7}{2} \right\rceil = \lceil 3.5 \rceil = 4$$ कटर आधा पास नहीं ले सकता, इसलिए 3.5 को ऊपर पूर्णांकित करके 4 माना जाता है। तीन पूरे 2 mm के पास 6 mm हटाते हैं, और चौथा, हल्का पास शेष 1 mm हटाता है।
- कुल कटिंग दूरी: $$L \times N = 800 \times 4 = 3200\ \text{mm}$$
- कटिंग समय: $$T = \frac{3200}{300} = 10.6667\ \text{मिनट}$$
- मिनट और सेकंड में बदलें: $$0.6667 \times 60 = 40\ \text{सेकंड}$$ परिणाम 10.67 मिनट है, यानी लगभग 10 मिनट 40 सेकंड।
उदाहरण 2: इंच इकाइयाँ, 0.5 in गहरा
इनपुट: \(L = 24\) in, \(F = 15\) in/min, \(D = 0.5\) in, \(a_p = 0.125\) in।
- पासों की संख्या: $$N = \left\lceil \frac{0.5}{0.125} \right\rceil = \lceil 4 \rceil = 4$$ गहराई बिना शेषफल के बँट जाती है, इसलिए किसी पूर्णांकन की ज़रूरत नहीं।
- कुल कटिंग दूरी: $$L \times N = 24 \times 4 = 96\ \text{in}$$
- कटिंग समय: $$T = \frac{96}{15} = 6.4\ \text{मिनट}$$
- मिनट और सेकंड में बदलें: $$0.4 \times 60 = 24\ \text{सेकंड}$$ परिणाम 6.4 मिनट है, यानी 6 मिनट 24 सेकंड।
इकाई-प्रणालियाँ न मिलाएँ। यदि लंबाई इंच में है, तो फ़ीड भी इंच प्रति मिनट में होनी चाहिए।
प्रति पास गहराई और फ़ीड दर मशीनिंग के समय को कैसे बदलते हैं
नीचे की तालिका में टूलपाथ की लंबाई \(L = 500\) mm और कुल गहराई \(D = 10\) mm पर स्थिर है। केवल प्रति पास गहराई \(a_p\) और फ़ीड दर \(F\) बदलते हैं। हर पंक्ति में \(N = \lceil D / a_p \rceil\), दूरी \(= L \times N\) और \(T = \text{दूरी} / F\) का उपयोग होता है।
| प्रति पास गहराई ap (mm) | पास N | कुल कटिंग दूरी (mm) | F = 100 mm/min पर T (मिनट) | F = 200 mm/min पर T (मिनट) | F = 400 mm/min पर T (मिनट) |
|---|---|---|---|---|---|
| 1 | 10 | 5000 | 50 | 25 | 12.5 |
| 2 | 5 | 2500 | 25 | 12.5 | 6.25 |
| 2.5 | 4 | 2000 | 20 | 10 | 5 |
| 4 | 3 | 1500 | 15 | 7.5 | 3.75 |
| 5 | 2 | 1000 | 10 | 5 | 2.5 |
तालिका में क्या दिखता है:
- फ़ीड दर दोगुनी करने से कटिंग समय आधा हो जाता है, क्योंकि \(T\), \(F\) के व्युत्क्रमानुपाती है।
- चूँकि पासों की संख्या ऊपर पूर्णांकित होती है, समय चरणों में बदलता है। \(a_p = 4\) mm पर \(10/4 = 2.5\) ऊपर पूर्णांकित होकर 3 पास बनते हैं, और तीसरा पास केवल 2 mm हटाता है। \(a_p\) को 4 mm से बढ़ाकर 5 mm करने से एक पूरा पास बच जाता है। ऐसी प्रति पास गहराई चुनना जो कुल गहराई को बराबर-बराबर बाँटे, हल्के भार वाले अंतिम पास से बचाता है।
- यहाँ सबसे तेज़ स्थिति (400 mm/min पर 5 mm प्रति पास गहराई, 2.5 मिनट) सबसे धीमी स्थिति (100 mm/min पर 1 mm, 50 मिनट) से 20 गुना तेज़ है।
नोट: ये संख्याएँ केवल गणित दिखाती हैं। ये किसी भी कटिंग पैरामीटर की सिफ़ारिश नहीं करतीं। गहरे पास और अधिक फ़ीड कटिंग बल, स्पिंडल भार और टूल के विक्षेपण (झुकाव) को बढ़ाते हैं। आपके द्वारा चुनी गई प्रति पास गहराई और फ़ीड दर टूल निर्माता की सिफ़ारिशों, आपकी मशीन की शक्ति और कठोरता, तथा आपकी वर्कहोल्डिंग जितना सँभाल सके, उसी सीमा में रहनी चाहिए। यदि टूल टूट जाए या पार्ट सहनसीमा से बाहर निकल आए, तो छोटा अनुमान भी बेकार है।
अनुमान को वास्तविक चक्र-समय में बदलना
कैलकुलेटर वह समय देता है जो टूल प्रोग्राम की गई फ़ीड पर कटिंग करते हुए लगाता है। मशीन पर वास्तविक चक्र-समय में वे गतियाँ और रुकावटें भी शामिल होती हैं जो कटिंग नहीं होतीं। एक भरोसेमंद योजना-आंकड़ा पाने के लिए:
- प्रोग्राम में दी गई वास्तविक कटिंग फ़ीड का उपयोग करें। कटिंग गतियों के लिए प्रोग्राम में लिखी फ़ीड दर दर्ज करें। मशीन की रैपिड ट्रैवर्स दर (तेज़ गति) का उपयोग न करें, क्योंकि वह केवल गैर-कटिंग स्थिति-गतियों पर लागू होती है।
- हर ऑपरेशन के लिए गणना अलग से करें। रफ़िंग और फ़िनिशिंग में आम तौर पर अलग-अलग प्रति पास गहराई, फ़ीड और टूलपाथ लंबाई होती हैं। हर ऑपरेशन की गणना अलग करें, फिर परिणाम जोड़ें। उदाहरण के लिए, यदि रफ़िंग में 12.5 मिनट और फ़िनिशिंग पास में 3 मिनट लगते हैं, तो कुल कटिंग समय 15.5 मिनट है।
- गैर-कटिंग गतियों का समय जोड़ें। फ़ीचरों के बीच की रैपिड गतियाँ, पास आने और वापस लौटने की गतियाँ, प्लंज या रैंप, और लीड-इन व लीड-आउट गतियाँ शामिल करें। CAM (कंप्यूटर-एडेड मैन्युफैक्चरिंग) सॉफ़्टवेयर या कंट्रोलर पर ड्राई रन (बिना कटिंग के परीक्षण चलाना) से ये समय मिल सकते हैं।
- टूल बदलने और सेटअप का समय जोड़ें। हर टूल बदलाव गिनें। साथ ही, यदि ये उस चक्र के भीतर आते हैं जिसका आप अनुमान दे रहे हैं या जिसकी योजना बना रहे हैं, तो पार्ट लोड करना, फ़िक्सचरिंग, प्रोबिंग या शून्य-सेटिंग, और निरीक्षण भी जोड़ें।
- अपेक्षा रखें कि वास्तविक कट अनुमान से अधिक समय लेगा। यदि ऑपरेटर फ़ीड ओवरराइड (फ़ीड समायोजन) 100% से नीचे करता है, तो हर कटिंग गति धीमी हो जाती है। कोनों, छोटे खंडों और तंग आर्क में मशीन को धीमा और फिर तेज़ भी होना पड़ता है। विस्तृत टूलपाथ पर औसत फ़ीड प्रोग्राम किए गए मान से काफ़ी कम हो सकती है।
- अतिरिक्त बफ़र (आकस्मिक समय) केवल तभी जोड़ें जब आपकी दुकान उसे चाहती हो। कुछ दुकानें जोड़े गए समय के ऊपर एक भत्ता जोड़ती हैं। इसके लिए कोई सार्वभौमिक मानक नहीं है। किसी भी भत्ते का आकार अपनी मशीनों, सामग्रियों और पिछले कार्य-रिकॉर्ड के आधार पर तय करें। फिर अपने अनुमानों की तुलना वास्तविक चक्र-समय से करें और उसके अनुसार सुधार करें।
इस परिणाम को कटिंग समय की निम्नतम सीमा के रूप में उपयोग करें। यह टूलपाथ रणनीतियों और पास गहराइयों की तुलना के लिए सबसे उपयोगी है। जब पार्ट उत्पादन में आ जाए, तो मशीन के मापे गए समय इसकी जगह ले लें।
अक्सर पूछे जाने वाले प्रश्न (FAQ)
क्या इसमें रैपिड मूव या टूल चेंज शामिल हैं? नहीं। यह सिर्फ़ प्रोग्राम किए गए फ़ीड पाथ पर कटिंग का समय आँकता है। पूरा साइकिल टाइम पाने के लिए रैपिड, अप्रोच मूव और टूल चेंज के लिए अलग से समय जोड़ें।
क्या मैं इंच का इस्तेमाल कर सकता हूँ? हाँ, बशर्ते लंबाई और फ़ीड रेट एक ही यूनिट सिस्टम में हों (जैसे इंच और इंच प्रति मिनट); समय की यूनिट आपके इनपुट के अनुसार तय होगी।
पास को ऊपर की ओर क्यों पूर्णांकित किया जाता है? अधूरा पास भी एक पूरा कटिंग स्ट्रोक माँगता है, इसलिए पास की संख्या हमेशा अगली पूर्ण संख्या तक राउंड अप की जाती है।