什么是CNC铣削加工时间计算器?
CNC铣削加工时间计算器通过四个实用参数估算一道铣削工序所需的时间:刀具路径总长度、程序设定的进给速度、总切削深度,以及每刀去除的切深。它为机械加工师傅、CAM编程人员和车间排产人员提供了一种快捷的方式,在真正下刀切削金属之前就能预判加工周期,从而方便报价、排产和刀具寿命规划。
公式详解
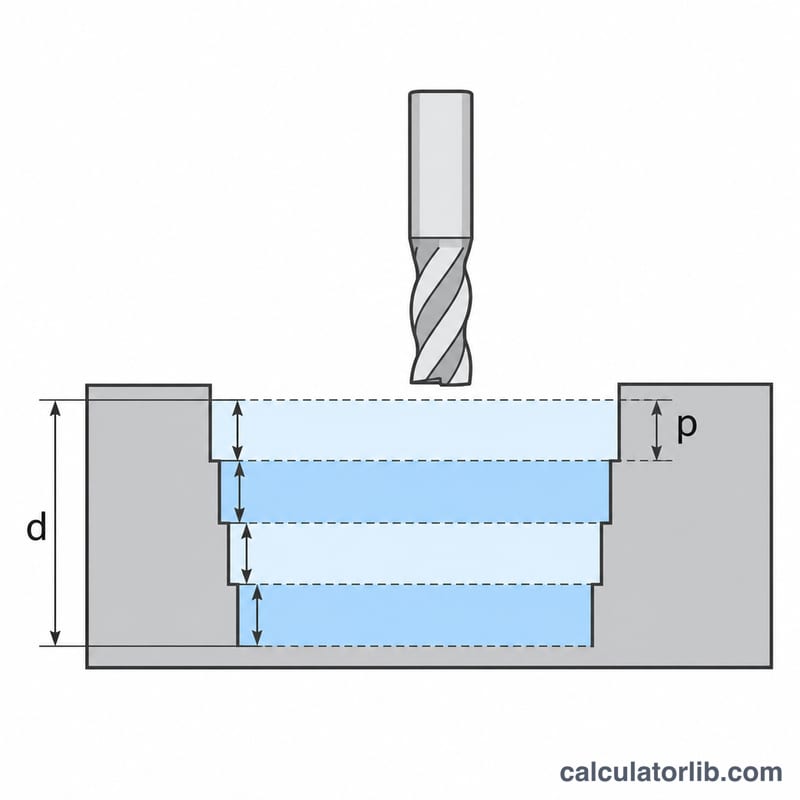
铣削时间取决于刀具走多远,以及它移动的快慢。首先,走刀次数 \(N\) 等于总深度除以每刀切深,并向上取整:
$$N = \left\lceil \frac{D}{a_p} \right\rceil$$其中 \(D\) = 总切削深度,\(a_p\) = 每刀切削深度。切削总距离等于刀具路径长度 \(L\) 乘以 \(N\),而加工时间 \(T\) 就是这段距离除以进给速度 \(F\):
$$T = \frac{L \times N}{F}$$这里 \(L\) = 刀具路径长度(单位:mm),\(F\) = 进给速度(单位:mm/min),\(T\) 的单位为分钟。
使用方法
输入CAM软件给出的刀具路径长度、切削参数中的进给速度,以及两个切深数值。计算器会返回走刀次数、切削总距离和估算的加工时间。由于进给速度对结果影响最大,请务必填写程序实际使用的进给速度,而不是机床的快速移动(快进)速度。
实例演算
假设 \(L = 500\) mm,\(F = 200\) mm/min,\(D = 10\) mm,\(a_p = 2\) mm。走刀次数为
$$N = \left\lceil \frac{10}{2} \right\rceil = 5$$切削总距离为 \(500 \times 5 = 2500\) mm,因此加工时间为
$$T = \frac{2500}{200} = 12.5\ \text{min}$$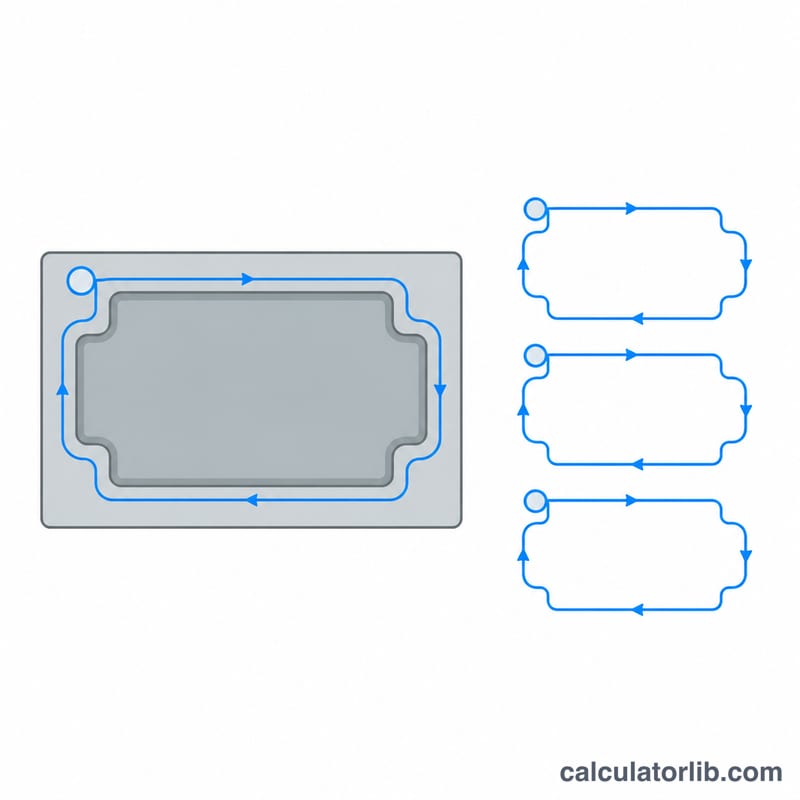
更多计算示例
每个示例都使用相同的三个步骤。首先,将 \(D / a_p\) 向上取整为下一个整数,得到道次数 \(N\)。接着,将道次数乘以刀具路径长度,得到总切削距离。然后,将该距离除以进给速度,得到切削时间。该公式适用于任何一致的单位制。若长度以毫米为单位、进给速度以 mm/min 为单位,或长度以英寸为单位、进给速度以 in/min 为单位,结果的单位都是分钟。
示例 1:公制型腔,深 7 mm
输入参数:总深度 \(D = 7\) mm,每刀切深 \(a_p = 2\) mm,每道刀具路径长度 \(L = 800\) mm,进给速度 \(F = 300\) mm/min。
- 道次数: $$N = \left\lceil \frac{7}{2} \right\rceil = \lceil 3.5 \rceil = 4$$ 刀具不能只切半道,因此将 3.5 向上取整为 4。三道完整的 2 mm 切深去除 6 mm,第四道较轻的切削去除最后的 1 mm。
- 总切削距离: $$L \times N = 800 \times 4 = 3200\ \text{mm}$$
- 切削时间: $$T = \frac{3200}{300} = 10.6667\ \text{min}$$
- 换算为分和秒: $$0.6667 \times 60 = 40\ \text{s}$$ 结果为 10.67 min,即约 10 min 40 s。
示例 2:英制单位,深 0.5 in
输入参数:\(L = 24\) in,\(F = 15\) in/min,\(D = 0.5\) in,\(a_p = 0.125\) in。
- 道次数: $$N = \left\lceil \frac{0.5}{0.125} \right\rceil = \lceil 4 \rceil = 4$$ 深度恰好整除,无需取整。
- 总切削距离: $$L \times N = 24 \times 4 = 96\ \text{in}$$
- 切削时间: $$T = \frac{96}{15} = 6.4\ \text{min}$$
- 换算为分和秒: $$0.4 \times 60 = 24\ \text{s}$$ 结果为 6.4 min,即 6 min 24 s。
不要混用单位制。若长度以英寸为单位,进给速度也必须以英寸每分钟为单位。
每刀切深与进给速度如何影响加工时间
下表中,刀具路径长度固定为 \(L = 500\) mm,总深度固定为 \(D = 10\) mm。只有每刀切深 \(a_p\) 和进给速度 \(F\) 发生变化。每一行均使用 \(N = \lceil D / a_p \rceil\)、距离 \(= L \times N\) 和 \(T = \text{距离} / F\) 计算。
| 每刀切深 ap(mm) | 道次数 N | 总切削距离(mm) | F = 100 mm/min 时的 T(min) | F = 200 mm/min 时的 T(min) | F = 400 mm/min 时的 T(min) |
|---|---|---|---|---|---|
| 1 | 10 | 5000 | 50 | 25 | 12.5 |
| 2 | 5 | 2500 | 25 | 12.5 | 6.25 |
| 2.5 | 4 | 2000 | 20 | 10 | 5 |
| 4 | 3 | 1500 | 15 | 7.5 | 3.75 |
| 5 | 2 | 1000 | 10 | 5 | 2.5 |
表格显示的内容:
- 进给速度加倍,切削时间减半,因为 \(T\) 与 \(F\) 成反比。
- 由于道次数向上取整,时间会呈阶梯式变化。当 \(a_p = 4\) mm 时,\(10/4 = 2.5\) 向上取整为 3 道,第三道只切去 2 mm。将 \(a_p\) 从 4 mm 提高到 5 mm 可以少走一整道。选择能整除总深度的每刀切深,可以避免最后一道轻载切削。
- 本表中最快的情况(每刀切深 5 mm、进给 400 mm/min,2.5 min)比最慢的情况(每刀 1 mm、进给 100 mm/min,50 min)快 20 倍。
注意: 这些数字仅用于说明计算过程,并不推荐任何切削参数。更深的切深和更高的进给会增加切削力、主轴负载和刀具挠曲。你选择的每刀切深和进给速度必须符合刀具制造商的建议、机床的功率与刚性,以及工件装夹所能承受的范围。如果刀具折断或工件超差,再短的估算时间也毫无价值。
将估算结果转化为实际的循环时间
计算器给出的是刀具在编程进给下实际切削的时间。机床上的实际循环时间还包括非切削的移动和停顿。要得到可靠的规划时间:
- 使用程序中实际编程的切削进给。 输入程序中切削移动所用的进给速度。不要使用机床的快速移动速度,它只适用于非切削的定位移动。
- 每道工序单独计算一次。 粗加工与精加工通常使用不同的每刀切深、进给速度和刀具路径长度。请分别计算每道工序,再将结果相加。例如,若粗加工需要 12.5 min,精加工需要 3 min,则总切削时间为 15.5 min。
- 加上非切削移动的时间。 包括特征之间的快速移动、进刀和退刀移动、垂直下刀或斜线下刀,以及切入和切出移动。CAM(计算机辅助制造)软件或在控制器上进行空运行,可以提供这些时间。
- 加上换刀和装夹准备的时间。 统计每次换刀。如果在你报价或排程的循环范围内,还应加上工件装载、夹具安装、探测或对刀,以及检验的时间。
- 预计实际切削会比估算更长。 如果操作员将进给倍率调到 100% 以下,每个切削移动都会变慢。机床在拐角、短线段和小圆弧处也必须减速再加速。在细节很多的刀具路径上,平均进给可能远低于编程值。
- 仅在车间需要时才添加余量。 有些车间会在汇总时间之上再加一定余量,但对此没有通用标准。余量的大小应根据你自己的机床、材料和过往工单记录来确定。然后将你的估算与实际循环时间进行比较,并加以调整。
应将该结果视为切削时间的下限。它最适合用于比较刀具路径策略和切深方案。一旦零件投入生产,应以机床实测的时间取代估算值。
常见问题
计算结果包含快速移动和换刀时间吗?不包含。它只估算沿程序进给路径的切削时间。要得到完整的加工周期,还需额外加上快速移动、进刀逼近和换刀所用的时间。
可以用英寸吗?可以,只要长度和进给速度使用同一套单位制即可(例如英寸配英寸每分钟);时间单位会随你输入的单位而定。
为什么走刀次数要向上取整?即使只剩下不足一刀的余量,也仍然需要完整走一刀,所以走刀次数总是向上取整到下一个整数。