CNC 밀링 가공시간 계산기란?
CNC 밀링 가공시간 계산기는 네 가지 실무 입력값만으로 밀링 작업에 걸리는 시간을 추정합니다. 전체 공구경로 길이, 프로그래밍된 이송 속도, 총 절삭 깊이, 그리고 1패스당 절삭 깊이가 바로 그것입니다. 덕분에 현장 머시니스트와 CAM 프로그래머, 생산 계획 담당자는 실제로 금속을 깎기 전에 사이클 타임을 빠르게 예측할 수 있어 견적 산출, 일정 관리, 공구 수명 계획에 큰 도움이 됩니다.
공식 이해하기
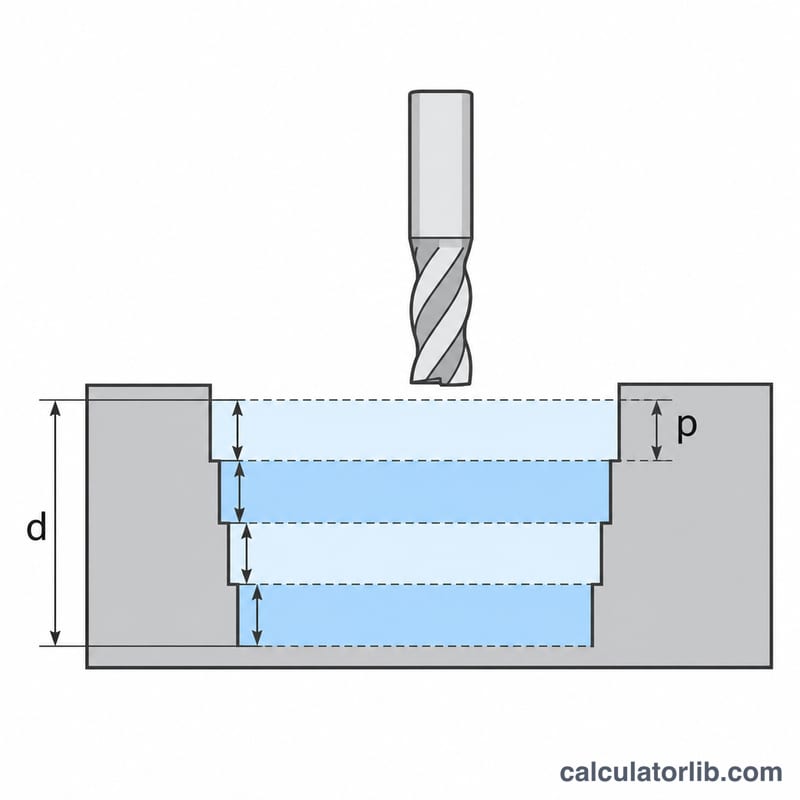
밀링 시간은 공구가 얼마나 멀리 이동하고 얼마나 빠르게 움직이는지에 따라 결정됩니다. 먼저 패스 수 \(N\)은 총 절삭 깊이를 1패스당 깊이로 나눈 뒤 올림한 값입니다:
$$N = \left\lceil \frac{D}{a_p} \right\rceil$$여기서 \(D\) = 총 절삭 깊이, \(a_p\) = 1패스당 절삭 깊이입니다. 총 절삭 거리는 공구경로 길이 \(L\)에 \(N\)을 곱한 값이며, 가공 시간 \(T\)는 이 거리를 이송 속도 \(F\)로 나눈 값입니다:
$$T = \frac{L \times N}{F}$$이때 \(L\) = 공구경로 길이(mm), \(F\) = 이송 속도(mm/min)이며, \(T\)는 분 단위로 나옵니다.
사용 방법
CAM 소프트웨어가 알려주는 공구경로 길이, 절삭 조건에서 가져온 이송 속도, 그리고 두 가지 깊이 값을 입력하세요. 계산기는 패스 수, 총 절삭 거리, 예상 가공 시간을 돌려줍니다. 결과를 좌우하는 가장 큰 요소가 이송 속도이므로, 기계의 급속 이송(rapid) 속도가 아니라 실제 프로그램 이송 속도를 입력했는지 반드시 확인하세요.
계산 예시
예를 들어 \(L = 500\) mm, \(F = 200\) mm/min, \(D = 10\) mm, \(a_p = 2\) mm라고 가정해 봅시다. 패스 수는
$$N = \left\lceil \frac{10}{2} \right\rceil = 5$$총 절삭 거리는 \(500 \times 5 = 2500\) mm이므로, 가공 시간은 다음과 같습니다.
$$T = \frac{2500}{200} = 12.5\ \text{min}$$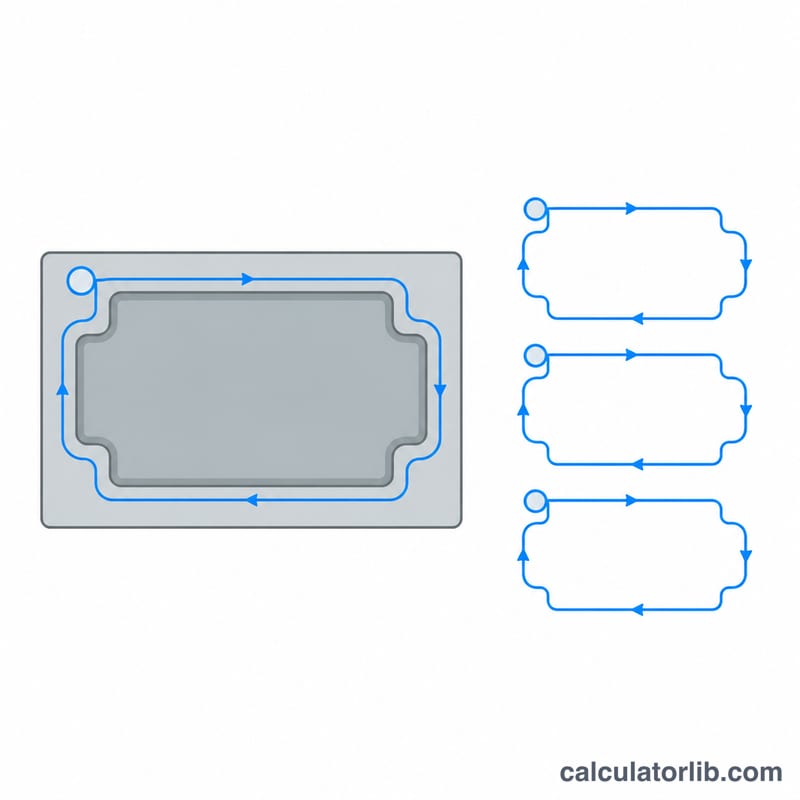
추가 계산 예제
각 예제는 같은 세 단계를 따릅니다. 먼저 \(D / a_p\)를 올림하여 패스 수 \(N\)을 구합니다. 다음으로 패스 수에 공구 경로 길이를 곱해 총 절삭 거리를 구합니다. 그다음 그 거리를 이송 속도로 나누어 시간을 구합니다. 이 공식은 어떤 단위계에서도 일관되게 사용할 수 있습니다. 길이를 밀리미터(mm)로, 이송 속도를 mm/min으로 쓰거나, 길이를 인치(in)로, 이송 속도를 in/min으로 쓰면 결과는 분 단위가 됩니다.
예제 1: 미터법 포켓, 깊이 7 mm
입력값: 총 깊이 \(D = 7\) mm, 패스당 깊이 \(a_p = 2\) mm, 패스당 공구 경로 길이 \(L = 800\) mm, 이송 속도 \(F = 300\) mm/min.
- 패스 수: $$N = \left\lceil \frac{7}{2} \right\rceil = \lceil 3.5 \rceil = 4$$ 절삭 공구는 반 패스를 할 수 없으므로 3.5를 4로 올림합니다. 2 mm짜리 패스 3회로 6 mm를 제거하고, 네 번째 가벼운 패스로 나머지 1 mm를 제거합니다.
- 총 절삭 거리: $$L \times N = 800 \times 4 = 3200\ \text{mm}$$
- 절삭 시간: $$T = \frac{3200}{300} = 10.6667\ \text{분}$$
- 분과 초로 환산: $$0.6667 \times 60 = 40\ \text{초}$$ 결과는 10.67분, 즉 약 10분 40초입니다.
예제 2: 인치 단위, 깊이 0.5 in
입력값: \(L = 24\) in, \(F = 15\) in/min, \(D = 0.5\) in, \(a_p = 0.125\) in.
- 패스 수: $$N = \left\lceil \frac{0.5}{0.125} \right\rceil = \lceil 4 \rceil = 4$$ 깊이가 딱 나누어떨어지므로 올림이 필요하지 않습니다.
- 총 절삭 거리: $$L \times N = 24 \times 4 = 96\ \text{in}$$
- 절삭 시간: $$T = \frac{96}{15} = 6.4\ \text{분}$$
- 분과 초로 환산: $$0.4 \times 60 = 24\ \text{초}$$ 결과는 6.4분, 즉 6분 24초입니다.
단위계를 섞지 마세요. 길이가 인치 단위라면 이송 속도도 인치/분(in/min)이어야 합니다.
패스당 깊이와 이송 속도가 가공 시간을 바꾸는 방식
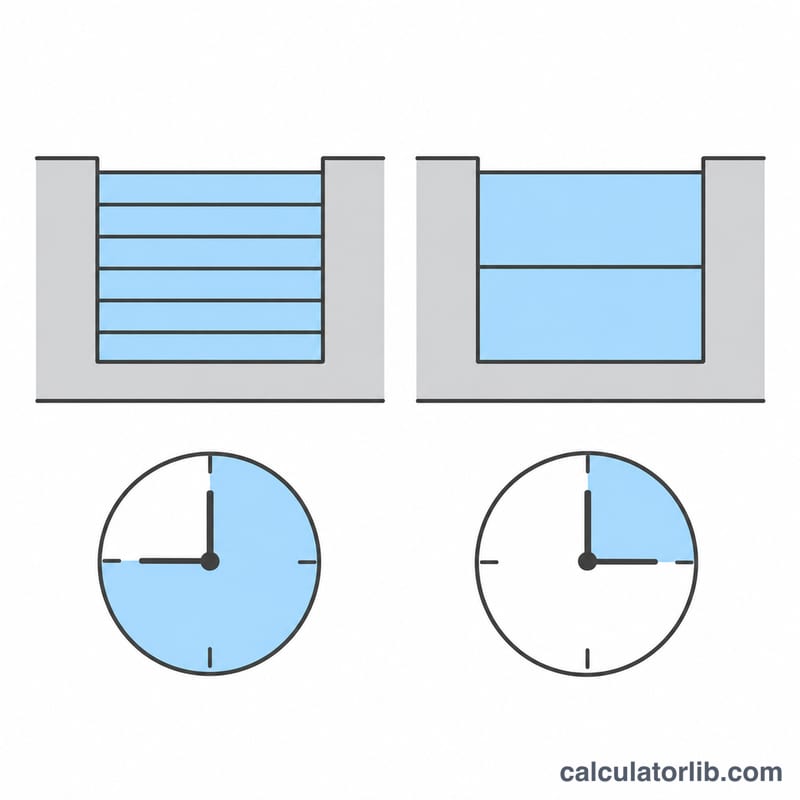
아래 표에서 공구 경로 길이는 \(L = 500\) mm로, 총 깊이는 \(D = 10\) mm로 고정되어 있습니다. 바뀌는 값은 패스당 깊이 \(a_p\)와 이송 속도 \(F\)뿐입니다. 각 행은 \(N = \lceil D / a_p \rceil\), 거리 \(= L \times N\), \(T = \text{거리} / F\)를 사용합니다.
| 패스당 깊이 ap (mm) | 패스 수 N | 총 절삭 거리 (mm) | F = 100 mm/min일 때 T (분) | F = 200 mm/min일 때 T (분) | F = 400 mm/min일 때 T (분) |
|---|---|---|---|---|---|
| 1 | 10 | 5000 | 50 | 25 | 12.5 |
| 2 | 5 | 2500 | 25 | 12.5 | 6.25 |
| 2.5 | 4 | 2000 | 20 | 10 | 5 |
| 4 | 3 | 1500 | 15 | 7.5 | 3.75 |
| 5 | 2 | 1000 | 10 | 5 | 2.5 |
표가 보여주는 내용:
- 이송 속도를 두 배로 높이면 \(T\)가 \(F\)에 반비례하므로 절삭 시간이 절반으로 줄어듭니다.
- 패스 수는 올림되므로 시간은 단계적으로 변합니다. \(a_p = 4\) mm일 때 \(10/4 = 2.5\)는 3패스로 올림되며, 세 번째 패스는 2 mm만 제거합니다. \(a_p\)를 4 mm에서 5 mm로 올리면 패스 한 번을 통째로 줄일 수 있습니다. 총 깊이를 나누어떨어지게 하는 패스당 깊이를 고르면 부하가 적은 마지막 패스를 피할 수 있습니다.
- 여기서 가장 빠른 경우(패스당 5 mm, 400 mm/min, 2.5분)는 가장 느린 경우(1 mm, 100 mm/min, 50분)보다 20배 빠릅니다.
참고: 이 숫자들은 계산 원리만 보여 줍니다. 특정 절삭 조건을 권장하지 않습니다. 깊은 패스와 높은 이송 속도는 절삭력, 주축 부하, 공구 휨을 키웁니다. 선택한 패스당 깊이와 이송 속도는 공구 제조사의 권장 범위, 기계의 동력과 강성, 공작물 고정 장치가 버틸 수 있는 범위 안에 있어야 합니다. 공구가 부러지거나 부품이 공차를 벗어나면 짧은 예상 시간은 아무 의미가 없습니다.
예상 시간을 현실적인 사이클 타임으로 바꾸기
계산기가 보여 주는 시간은 프로그래밍된 이송 속도로 공구가 절삭하는 시간입니다. 기계에서의 실제 사이클 타임에는 절삭이 아닌 이동과 정지도 포함됩니다. 신뢰할 수 있는 계획용 수치를 얻으려면 다음을 따르세요.
- 실제로 프로그래밍된 절삭 이송 속도를 사용하세요. 절삭 이동에 대해 프로그램에 입력된 이송 속도를 넣으세요. 기계의 급속 이송 속도는 절삭이 아닌 위치 결정 이동에만 적용되므로 사용하지 마세요.
- 공정마다 한 번씩 계산하세요. 황삭과 정삭은 보통 패스당 깊이, 이송 속도, 공구 경로 길이가 다릅니다. 각 공정을 따로 계산한 뒤 결과를 더하세요. 예를 들어 황삭에 12.5분, 정삭 패스에 3분이 걸리면 총 절삭 시간은 15.5분입니다.
- 절삭이 아닌 이동 시간을 더하세요. 형상 사이의 급속 이동, 접근 및 후퇴 이동, 플런지(수직 진입)나 램프(경사 진입), 진입·진출 이동을 포함하세요. CAM(컴퓨터 지원 가공) 소프트웨어나 컨트롤러에서 드라이 런(공구 없이 하는 시뮬레이션 실행)을 하면 이 시간을 구할 수 있습니다.
- 공구 교환과 준비 시간을 더하세요. 공구 교환 횟수를 모두 세세요. 견적이나 일정에 포함되는 사이클 안에 있다면 부품 적재, 고정, 프로빙이나 원점 설정, 검사 시간도 더하세요.
- 실제 절삭은 예상보다 오래 걸린다고 생각하세요. 작업자가 이송 오버라이드(이송 속도 조절 다이얼)를 100% 아래로 낮추면 모든 절삭 이동이 느려집니다. 기계는 모서리, 짧은 구간, 급격한 원호에서도 감속하고 가속해야 합니다. 세부 공구 경로가 많은 경우 평균 이송 속도는 프로그래밍된 값보다 훨씬 낮을 수 있습니다.
- 공장 방침이 요구할 때만 여유 시간을 추가하세요. 일부 공장은 합산한 시간 위에 여유 시간을 더합니다. 이에 대한 보편적인 표준은 없습니다. 여유 시간의 크기는 자사 기계, 재료, 과거 작업 기록을 기준으로 정하세요. 그다음 예상치를 실제 사이클 타임과 비교해 조정하세요.
이 결과는 절삭 시간의 하한값으로 쓰세요. 공구 경로 전략과 패스 깊이를 비교하는 데 가장 적합합니다. 부품이 생산에 들어가면 기계에서 측정한 시간으로 이 값을 대체하세요.
자주 묻는 질문
급속 이송이나 공구 교환 시간도 포함되나요? 아니요. 이 계산기는 프로그래밍된 이송 경로를 따라 실제로 절삭하는 시간만 추정합니다. 전체 사이클 타임을 구하려면 급속 이송, 접근 이동, 공구 교환에 대한 여유 시간을 따로 더해야 합니다.
인치 단위를 써도 되나요? 네. 길이와 이송 속도가 같은 단위계(예: 인치와 인치/분)를 사용하기만 하면 됩니다. 시간 단위는 입력값에 따라 자동으로 결정됩니다.
패스 수는 왜 올림하나요? 일부만 남은 절삭이라도 한 번의 완전한 절삭 스트로크가 필요하기 때문에, 패스 수는 항상 다음 정수로 올림합니다.