Công Cụ Tính Thời Gian Phay CNC Là Gì?
Công cụ Tính Thời Gian Phay CNC giúp bạn ước tính một nguyên công phay sẽ mất bao lâu dựa trên bốn thông số thực tế: tổng chiều dài đường chạy dao, tốc độ tiến dao đã lập trình, tổng chiều sâu cắt và lượng chiều sâu bóc tách sau mỗi lần cắt. Đây là cách nhanh gọn để thợ gia công, lập trình viên CAM và người lập kế hoạch xưởng dự đoán thời gian chu kỳ trước khi thực sự cắt gọt kim loại, hỗ trợ đắc lực cho việc báo giá, lên lịch sản xuất và quản lý tuổi thọ dụng cụ cắt.
Giải Thích Công Thức
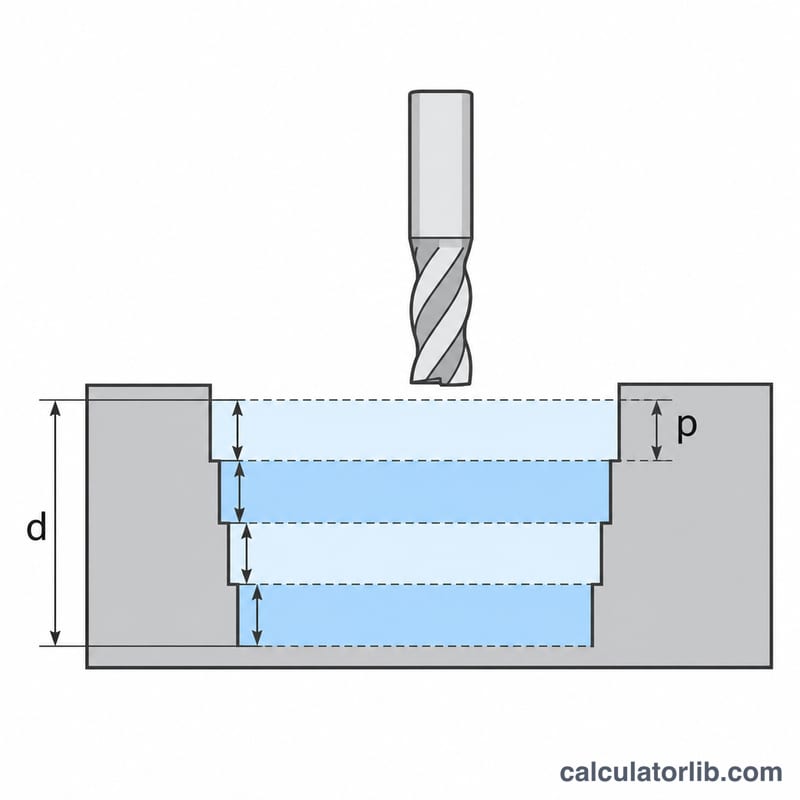
Thời gian phay phụ thuộc vào việc dao đi được quãng đường bao xa và di chuyển nhanh đến mức nào. Trước tiên, số lần cắt \(N\) bằng tổng chiều sâu chia cho chiều sâu mỗi lần cắt, rồi làm tròn lên:
$$N = \left\lceil \frac{D}{a_p} \right\rceil$$trong đó \(D\) = tổng chiều sâu cắt và \(a_p\) = chiều sâu cắt mỗi lần. Tổng quãng đường cắt bằng chiều dài đường chạy dao \(L\) nhân với \(N\), còn thời gian gia công \(T\) bằng quãng đường đó chia cho tốc độ tiến dao \(F\):
$$T = \frac{L \times N}{F}$$Ở đây \(L\) = chiều dài đường chạy dao tính bằng mm, \(F\) = tốc độ tiến dao tính bằng mm/phút, và \(T\) tính bằng phút.
Cách Sử Dụng
Nhập chiều dài đường chạy dao mà phần mềm CAM báo về, tốc độ tiến dao theo thông số cắt gọt của bạn và cả hai giá trị chiều sâu. Công cụ sẽ trả về số lần cắt, tổng quãng đường cắt và thời gian gia công ước tính. Vì tốc độ tiến dao chi phối kết quả nhiều nhất, hãy chắc chắn rằng bạn dùng đúng tốc độ tiến dao trong chương trình chứ không phải tốc độ chạy dao nhanh (rapid) của máy.
Ví Dụ Minh Họa
Giả sử \(L = 500\) mm, \(F = 200\) mm/min, \(D = 10\) mm, và \(a_p = 2\) mm. Số lần cắt là
$$N = \left\lceil \frac{10}{2} \right\rceil = 5$$Tổng quãng đường là \(500 \times 5 = 2500\) mm, nên thời gian gia công là
$$T = \frac{2500}{200} = 12.5\ \text{phút}$$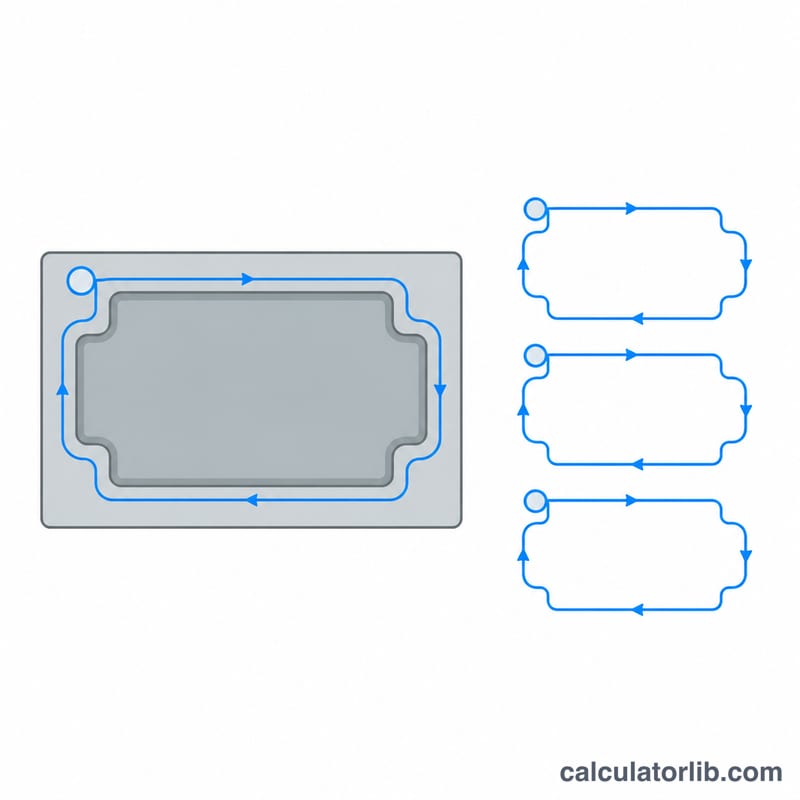
Các ví dụ minh họa thêm
Mỗi ví dụ đều dùng cùng ba bước. Trước hết, tìm số lượt cắt \(N\) bằng cách làm tròn \(D / a_p\) lên số nguyên gần nhất. Tiếp theo, nhân số lượt cắt với chiều dài đường chạy dao để có tổng quãng đường cắt. Sau đó chia quãng đường đó cho tốc độ tiến dao để có thời gian. Công thức hoạt động với bất kỳ hệ đơn vị nhất quán nào. Nếu chiều dài tính bằng milimét và tốc độ tiến dao tính bằng mm/min, hoặc chiều dài tính bằng inch và tốc độ tiến dao tính bằng in/min, kết quả sẽ tính bằng phút.
Ví dụ 1: Hốc theo hệ mét, sâu 7 mm
Dữ liệu đầu vào: tổng chiều sâu \(D = 7\) mm, chiều sâu mỗi lượt cắt \(a_p = 2\) mm, chiều dài đường chạy dao mỗi lượt \(L = 800\) mm, tốc độ tiến dao \(F = 300\) mm/min.
- Số lượt cắt: $$N = \left\lceil \frac{7}{2} \right\rceil = \lceil 3.5 \rceil = 4$$ Dao cắt không thể thực hiện nửa lượt, nên 3.5 được làm tròn lên thành 4. Ba lượt đầy đủ 2 mm loại bỏ 6 mm, và lượt thứ tư nhẹ hơn loại bỏ 1 mm còn lại.
- Tổng quãng đường cắt: $$L \times N = 800 \times 4 = 3200\ \text{mm}$$
- Thời gian cắt: $$T = \frac{3200}{300} = 10.6667\ \text{min}$$
- Đổi sang phút và giây: $$0.6667 \times 60 = 40\ \text{s}$$ Kết quả là 10.67 phút, tức khoảng 10 phút 40 giây.
Ví dụ 2: Đơn vị inch, sâu 0.5 in
Dữ liệu đầu vào: \(L = 24\) in, \(F = 15\) in/min, \(D = 0.5\) in, \(a_p = 0.125\) in.
- Số lượt cắt: $$N = \left\lceil \frac{0.5}{0.125} \right\rceil = \lceil 4 \rceil = 4$$ Chiều sâu chia hết đều, nên không cần làm tròn.
- Tổng quãng đường cắt: $$L \times N = 24 \times 4 = 96\ \text{in}$$
- Thời gian cắt: $$T = \frac{96}{15} = 6.4\ \text{min}$$
- Đổi sang phút và giây: $$0.4 \times 60 = 24\ \text{s}$$ Kết quả là 6.4 phút, tức 6 phút 24 giây.
Không được trộn lẫn các hệ đơn vị. Nếu chiều dài tính bằng inch thì tốc độ tiến dao phải tính bằng inch mỗi phút.
Chiều sâu mỗi lượt cắt và tốc độ tiến dao ảnh hưởng thế nào đến thời gian gia công
Trong bảng dưới đây, chiều dài đường chạy dao được cố định ở \(L = 500\) mm và tổng chiều sâu ở \(D = 10\) mm. Chỉ có chiều sâu mỗi lượt cắt \(a_p\) và tốc độ tiến dao \(F\) thay đổi. Mỗi hàng dùng \(N = \lceil D / a_p \rceil\), quãng đường \(= L \times N\) và \(T = \text{quãng đường} / F\).
| Chiều sâu mỗi lượt cắt ap (mm) | Số lượt cắt N | Tổng quãng đường cắt (mm) | T ở F = 100 mm/min (phút) | T ở F = 200 mm/min (phút) | T ở F = 400 mm/min (phút) |
|---|---|---|---|---|---|
| 1 | 10 | 5000 | 50 | 25 | 12.5 |
| 2 | 5 | 2500 | 25 | 12.5 | 6.25 |
| 2.5 | 4 | 2000 | 20 | 10 | 5 |
| 4 | 3 | 1500 | 15 | 7.5 | 3.75 |
| 5 | 2 | 1000 | 10 | 5 | 2.5 |
Bảng cho thấy:
- Tăng gấp đôi tốc độ tiến dao thì thời gian cắt giảm một nửa, vì \(T\) tỉ lệ nghịch với \(F\).
- Vì số lượt cắt được làm tròn lên, thời gian thay đổi theo từng bậc. Với \(a_p = 4\) mm, \(10/4 = 2.5\) được làm tròn lên thành 3 lượt, và lượt thứ ba chỉ cắt 2 mm. Tăng \(a_p\) từ 4 mm lên 5 mm tiết kiệm được trọn một lượt. Chọn chiều sâu mỗi lượt cắt chia hết đều tổng chiều sâu sẽ tránh được lượt cuối chịu tải nhẹ.
- Trường hợp nhanh nhất trong bảng (chiều sâu mỗi lượt 5 mm ở 400 mm/min, 2.5 phút) nhanh gấp 20 lần trường hợp chậm nhất (1 mm ở 100 mm/min, 50 phút).
Lưu ý: Các con số này chỉ thể hiện phép tính. Chúng không khuyến nghị bất kỳ thông số cắt nào. Lượt cắt sâu hơn và tốc độ tiến dao cao hơn làm tăng lực cắt, tải trục chính và độ võng của dao. Chiều sâu mỗi lượt cắt và tốc độ tiến dao bạn chọn phải nằm trong khuyến nghị của nhà sản xuất dao, trong công suất và độ cứng vững của máy, và trong khả năng giữ chi tiết của đồ gá. Một ước tính ngắn đến đâu cũng vô nghĩa nếu dao bị gãy hoặc chi tiết nằm ngoài dung sai.
Chuyển ước tính thành thời gian chu kỳ thực tế
Máy tính cho ra thời gian dao thực sự cắt ở tốc độ tiến dao đã lập trình. Thời gian chu kỳ thực tế trên máy còn bao gồm các chuyển động và dừng máy không phải là cắt. Để có một con số lập kế hoạch đáng tin cậy:
- Dùng tốc độ tiến dao cắt đã lập trình thực tế. Nhập tốc độ tiến dao có trong chương trình cho các chuyển động cắt. Đừng dùng tốc độ di chuyển nhanh của máy, vì tốc độ này chỉ áp dụng cho các chuyển động định vị không cắt.
- Tính một lần cho mỗi nguyên công. Phá thô và tinh thường dùng chiều sâu mỗi lượt cắt, tốc độ tiến dao và chiều dài đường chạy dao khác nhau. Hãy tính riêng từng nguyên công, rồi cộng các kết quả. Ví dụ, nếu phá thô mất 12.5 phút và một lượt tinh mất 3 phút, thì tổng thời gian cắt là 15.5 phút.
- Cộng thời gian cho các chuyển động không cắt. Bao gồm các đoạn di chuyển nhanh giữa các đặc điểm, chuyển động tiếp cận và rút dao, đâm dao thẳng xuống hoặc vát dốc, và các đoạn vào dao, ra dao. Phần mềm CAM (phần mềm lập trình gia công) hoặc lần chạy thử không cắt trên bộ điều khiển có thể cho bạn các thời gian này.
- Cộng thời gian thay dao và chuẩn bị. Đếm từng lần thay dao. Cũng cộng thời gian nạp chi tiết, gá đặt, đo bằng đầu dò hoặc đặt điểm gốc, và kiểm tra nếu chúng nằm trong chu kỳ bạn đang báo giá hoặc lập lịch.
- Dự kiến cắt thực tế sẽ lâu hơn ước tính. Nếu người vận hành chỉnh hệ số tiến dao xuống dưới 100%, mọi chuyển động cắt sẽ chậm lại. Máy cũng phải giảm tốc rồi tăng tốc ở các góc, đoạn ngắn và cung tròn hẹp. Với đường chạy dao chi tiết, tốc độ tiến dao trung bình có thể thấp hơn nhiều so với giá trị đã lập trình.
- Chỉ thêm dự phòng nếu xưởng của bạn muốn. Một số xưởng cộng thêm một khoản dự phòng trên tổng thời gian đã tính. Không có tiêu chuẩn chung nào cho việc này. Hãy căn cứ kích thước khoản dự phòng vào máy, vật liệu và hồ sơ công việc trước đây của chính bạn. Sau đó so sánh ước tính với thời gian chu kỳ thực tế và điều chỉnh.
Hãy dùng kết quả như cận dưới cho thời gian cắt. Nó phù hợp nhất để so sánh các chiến lược đường chạy dao và chiều sâu lượt cắt. Thời gian đo được trên máy nên thay thế con số này khi chi tiết đã vào sản xuất.
Câu Hỏi Thường Gặp
Kết quả có bao gồm các bước chạy dao nhanh (rapid) hay thời gian thay dao không? Không. Công cụ chỉ ước tính thời gian cắt dọc theo đường tiến dao đã lập trình. Bạn cần cộng thêm thời gian cho các bước chạy dao nhanh, hành trình tiếp cận và thay dao để có thời gian chu kỳ đầy đủ.
Tôi có thể dùng đơn vị inch không? Có, miễn là chiều dài và tốc độ tiến dao cùng dùng một hệ đơn vị (ví dụ inch và inch/phút); đơn vị thời gian sẽ bám theo đơn vị đầu vào của bạn.
Vì sao số lần cắt lại được làm tròn lên? Một lần cắt dang dở vẫn đòi hỏi một hành trình cắt trọn vẹn, nên số lần cắt luôn được làm tròn lên số nguyên kế tiếp.