

Máy tính thời gian tiện CNC là gì?
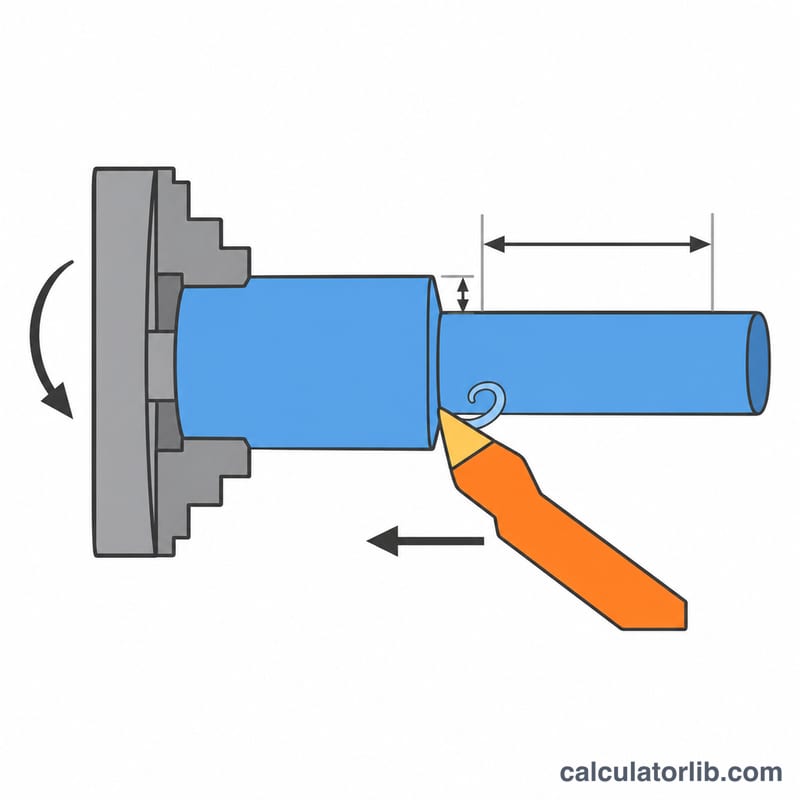
Công cụ này giúp ước tính máy tiện cần bao lâu để gia công một đoạn trụ tròn. Máy kết hợp hình học của chi tiết (đường kính phôi, đường kính thành phẩm, chiều dài cắt) với chế độ cắt của bạn (tốc độ trục chính, lượng chạy dao mỗi vòng và chiều sâu cắt) để cho ra thời gian cắt, thời gian chu kỳ tổng và thời gian cho cả lô. Công cụ dùng hệ mét: milimét, mm/vòng và vòng/phút (RPM).
Cách sử dụng
Nhập đường kính phôi và đường kính thành phẩm, chiều dài cần tiện, cùng quãng chạy dao vào và chạy dao ra thêm cho mỗi lần cắt. Tiếp theo, nhập tốc độ trục chính (RPM), lượng chạy dao mỗi vòng và chiều sâu cắt hướng kính tối đa cho mỗi lần chạy dao. Cuối cùng, thêm thời gian không cắt cho mỗi chi tiết (gá phôi, thay dao, chạy nhanh) tính bằng giây và số chi tiết trong lô.
Giải thích công thức
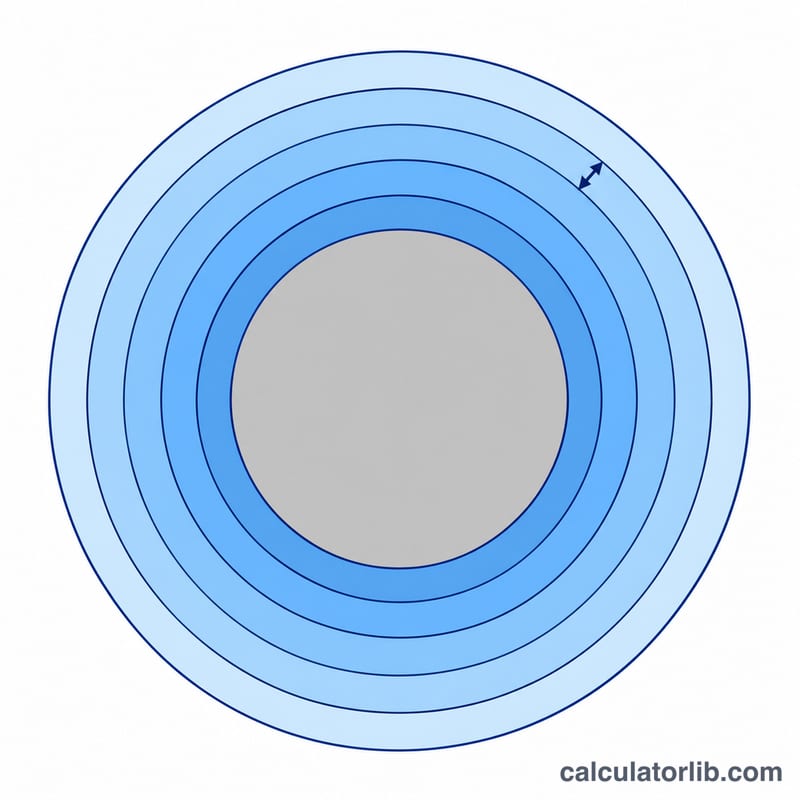
Tốc độ chạy dao bằng tốc độ trục chính nhân với lượng chạy dao mỗi vòng: \(F = n \times f\) tính bằng mm/phút. Số lần chạy dao bằng lượng dư hướng kính chia cho chiều sâu cắt, làm tròn lên:
$$N_p = \left\lceil \frac{(D_0 - D_1)/2}{a_p} \right\rceil$$Thời gian cắt khi đó là:
$$T_c = \frac{N_p \times (L + A)}{n \times f}$$Trong đó \(D_0\) = đường kính ban đầu, \(D_1\) = đường kính cuối, \(a_p\) = chiều sâu cắt, \(L\) = chiều dài cắt, \(A\) = quãng chạy vào cộng quãng chạy ra, \(n\) = số vòng quay mỗi phút và \(f\) = lượng chạy dao mỗi vòng.
Ví dụ minh họa
Tiện phôi đường kính 50 mm xuống 40 mm trên chiều dài 100 mm, với quãng chạy vào/ra 2 mm, chiều sâu cắt 2,5 mm, 1000 RPM và 0,2 mm/vòng. Tốc độ chạy dao là 200 mm/phút và lượng dư hướng kính là 5 mm, nên cần hai lần chạy dao.
$$T_c = \frac{2 \times (100 + 2)}{1000 \times 0.2} = 1.02\,\text{min}$$Cộng thêm 30 giây (0,5 phút) thời gian không cắt, ta được 1,52 phút cho mỗi chi tiết, tức 15,2 phút cho 10 chi tiết.
Tốc độ cắt và bước tiến điển hình khi tiện
Bảng này đưa ra các giá trị khởi đầu tổng quát cho mảnh cacbua phủ trong các thiết lập ổn định, cứng vững, có dùng dung dịch làm mát khi phù hợp. Giá trị thực tế phụ thuộc vào mác mảnh dao, độ cứng vững của máy, độ cứng phôi và tuổi bền dao yêu cầu. Dữ liệu trong catalogue của nhà sản xuất dụng cụ luôn được ưu tiên hơn các số liệu này.
| Vật liệu phôi | Tốc độ cắt Vc (m/phút) | Bước tiến tiện thô (mm/vòng) | Bước tiến tiện tinh (mm/vòng) | Chiều sâu cắt tiện thô (mm) | Chiều sâu cắt tiện tinh (mm) |
|---|---|---|---|---|---|
| Thép dễ gia công cắt gọt | 180–300 | 0.25–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| Thép carbon trung bình | 150–220 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| Thép không gỉ (austenit) | 100–180 | 0.2–0.4 | 0.05–0.15 | 1.5–3 | 0.2–0.5 |
| Hợp kim nhôm | 300–600 | 0.2–0.5 | 0.05–0.2 | 2–5 | 0.2–0.5 |
| Gang xám | 120–220 | 0.25–0.5 | 0.1–0.2 | 2–5 | 0.2–0.5 |
| Đồng thau (dễ gia công cắt gọt) | 200–400 | 0.2–0.5 | 0.05–0.2 | 2–4 | 0.2–0.5 |
| Hợp kim titan | 40–80 | 0.15–0.3 | 0.05–0.15 | 1–3 | 0.2–0.5 |
Chuyển đổi tốc độ cắt sang vòng quay trục chính (RPM)
Tốc độ trục chính được suy ra từ tốc độ cắt và đường kính phôi tại vị trí cắt:
$$n = \frac{1000 \cdot V_c}{\pi \cdot D}$$
trong đó \(n\) tính bằng vòng/phút, \(V_c\) tính bằng m/phút và \(D\) tính bằng mm. Ví dụ, \(V_c = 200\) m/phút trên đường kính 50 mm cho \(n = \frac{1000 \times 200}{\pi \times 50} \approx 1273\) RPM. Khi đường kính giảm dần trong quá trình tiện thô, số vòng quay cần thiết để giữ Vc không đổi sẽ tăng lên; các máy có chế độ tốc độ bề mặt không đổi (G96) làm việc này tự động, còn với chương trình tốc độ quay cố định (G97) bạn nên nhập một giá trị RPM đại diện.
So sánh các kịch bản: Thông số thay đổi thời gian chu kỳ như thế nào
Tất cả các kịch bản dùng cùng một chi tiết: đường kính đầu 50 mm, đường kính cuối 40 mm (lượng dư hướng kính 5 mm), chiều dài cắt 100 mm, quãng tiếp cận + vượt quá 2 mm (vì vậy \(L + A = 102\) mm), thời gian không cắt 30 s (0.5 phút) và 10 chi tiết. Các công thức như sau:
$$N = \left\lceil \frac{5}{\text{CSC}} \right\rceil,\quad f_m = \text{vòng/phút} \times f,\quad t_{\text{cắt}} = \frac{N \cdot 102}{f_m},\quad t_{\text{chi tiết}} = t_{\text{cắt}} + 0.5,\quad T_{\text{lô}} = 10 \cdot t_{\text{chi tiết}}$$
| Kịch bản | RPM | Bước tiến (mm/vòng) | CSC (mm) | Số lượt N | Tốc độ tiến (mm/phút) | Thời gian cắt (phút) | Thời gian chu kỳ mỗi chi tiết (phút) | Thời gian lô, 10 chi tiết (phút) |
|---|---|---|---|---|---|---|---|---|
| Cơ sở | 1000 | 0.2 | 2.5 | 2 | 200 | 2 × 10² / 200 = 1.02 | 1.52 | 15.2 |
| Tăng bước tiến | 1000 | 0.3 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| Một lượt cắt (CSC 5 mm) | 1000 | 0.2 | 5 | 1 | 200 | 1 × 10² / 200 = 0.51 | 1.01 | 10.1 |
| Tăng RPM | 1500 | 0.2 | 2.5 | 2 | 300 | 2 × 10² / 300 = 0.68 | 1.18 | 11.8 |
| Tách tiện thô + tiện tinh (hai thao tác) | 1000 / 1500 | 0.3 / 0.1 | 4.5 / 0.5 | 1 + 1 = 2 | 300 / 150 | 0.34 + 0.68 = 1.02 | 1.52 | 15.2 |
Đọc kết quả
- Bước tiến và RPM tác động tới thời gian theo cùng một cách: cả hai đều làm thay đổi tốc độ tiến \(f_m\), nên việc tăng từ 0.2 lên 0.3 mm/vòng và từ 1000 lên 1500 RPM đều giảm thời gian cắt đi một phần ba. RPM cao hơn làm tăng tốc độ cắt và mài mòn dao; bước tiến cao hơn làm tăng lực cắt và làm xấu độ nhám bề mặt.
- Chiều sâu cắt làm giảm số lượt cắt. Chuyển từ 2 lượt xuống 1 lượt làm giảm một nửa thời gian cắt (1.02 → 0.51 phút), với điều kiện công suất, độ cứng vững của máy và mảnh dao chịu được lượt cắt 5 mm.
- Tiện thô + tiện tinh được tính như hai lần chạy riêng (thô 50 → 41 mm, tinh 41 → 40 mm) và cộng thời gian lại. Trong trường hợp này, thời gian cắt bằng với kịch bản cơ sở, nhưng có thêm lượt tiện tinh với bước tiến nhỏ, cho bề mặt tốt hơn. Cách tính này giả định thời gian không cắt 30 s không đổi; một lần thay dao thêm sẽ làm tăng thêm thời gian này.
- Thời gian không cắt (0.5 phút mỗi chi tiết) là chi phí cố định, nên nó chiếm tỷ trọng lớn hơn trong chu kỳ khi quá trình cắt nhanh hơn.
Câu hỏi thường gặp
Kết quả có tính đến mòn dao hay thời gian tăng tốc không?
Không. Đây là ước tính lý tưởng với lượng chạy dao không đổi. Thực tế, thời gian chu kỳ thường dài hơn một chút do trục chính tăng tốc, dừng dao và thay dao, vì vậy hãy dùng ô thời gian không cắt để bù cho những phần này.
Nếu tôi dùng tốc độ cắt không đổi thì sao?
Khi dùng tốc độ cắt không đổi, số vòng quay sẽ tăng lên khi đường kính nhỏ dần. Hãy nhập số vòng quay trung bình để có ước tính hợp lý.
Có thể dùng cho các lần tiện tinh không?
Có. Hãy đặt chiều sâu cắt bằng lượng dư tiện tinh, hoặc tính riêng cho tiện thô và tiện tinh rồi cộng các thời gian lại.
















