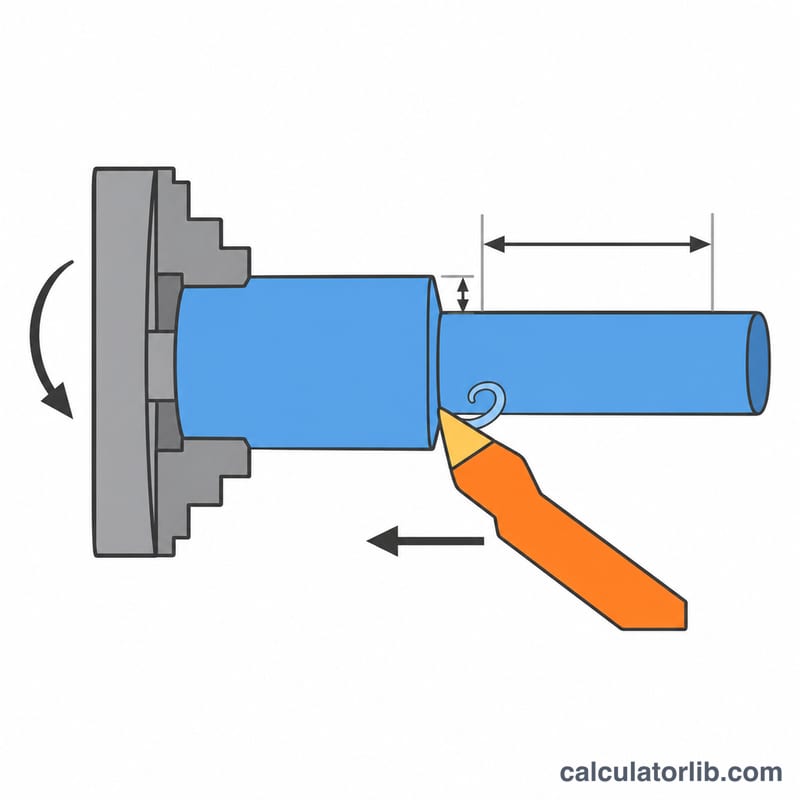
تساعدك هذه الحاسبة على تقدير الوقت الذي تحتاجه ماكينة الخراطة (المخرطة) لتشغيل سطح أسطواني. فهي تجمع بين هندسة القطعة (القطر الابتدائي والقطر النهائي وطول القطع) ومعاملات القطع لديك (سرعة الدوران والتغذية لكل دورة وعمق القطع)، لتعطيك زمن القطع وزمن الدورة الكلي وزمن الدفعة. تعتمد الحاسبة على الوحدات المترية: المليمتر، وmm/rev، وعدد الدورات في الدقيقة RPM.
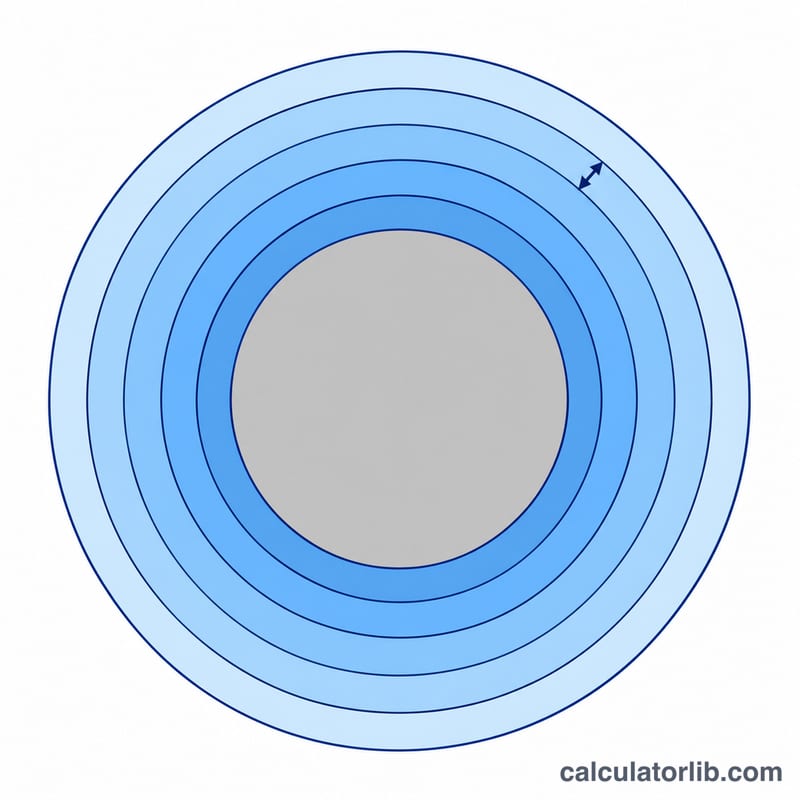
تزيل عملية الخراطة المادة طبقةً تلو الأخرى بينما تتقدّم أداة القطع على طول مسافة القطع.
طريقة الاستخدام
أدخل قطر الخامة (القضيب) والقطر النهائي المطلوب وطول الجزء المراد خرطه، ثم مسافة الاقتراب والخروج الإضافية لكل شوط. بعد ذلك أدخل سرعة الدوران بوحدة RPM والتغذية لكل دورة وأقصى عمق قطع شعاعي في الشوط الواحد. أضف أي زمن غير قاطع لكل قطعة (التحميل وتغيير الأدوات والحركات السريعة) بالثواني، وعدد القطع في الدفعة.
شرح المعادلة
سرعة التغذية تساوي سرعة الدوران مضروبة في التغذية لكل دورة: \(F = n \times f\) بوحدة mm/min. أما عدد الأشواط فهو المخزون الشعاعي مقسومًا على عمق القطع، مع التقريب إلى أعلى عدد صحيح:
حيث \(D_0\) = القطر الابتدائي، و\(D_1\) = القطر النهائي، و\(a_p\) = عمق القطع، و\(L\) = طول القطع، و\(A\) = مسافة الاقتراب مضافًا إليها مسافة الخروج، و\(n\) = عدد الدورات في الدقيقة، و\(f\) = التغذية لكل دورة.
اعلان
يُقسَم السماح القطري، (القطر الابتدائي − القطر النهائي)/2، على عمق القطع للحصول على عدد التمريرات.
مثال محلول
لنفترض أننا نخرط قضيبًا قطره 50 مم ليصبح 40 مم على طول 100 مم، مع اقتراب وخروج 2 مم، وعمق قطع 2.5 مم، وسرعة 1000 RPM، وتغذية 0.2 mm/rev. سرعة التغذية تساوي 200 mm/min، والمخزون الشعاعي 5 مم، لذا نحتاج إلى شوطين.
وبإضافة 30 ثانية (0.5 دقيقة) كزمن غير قاطع يصبح الزمن 1.52 دقيقة للقطعة الواحدة، أي 15.2 دقيقة لـ 10 قطع.
الأسئلة الشائعة
هل تأخذ الحاسبة في الحسبان تآكل الأداة أو التسارع؟
لا. هذا تقدير مثالي بافتراض تغذية ثابتة. في الواقع يكون زمن الدورة أطول قليلًا عادةً بسبب تسارع عمود الدوران والتوقف المؤقت وتغيير الأدوات، لذا استخدم حقل الزمن غير القاطع لاحتسابها.
ماذا لو استخدمت سرعة قطع سطحية ثابتة؟
مع سرعة القطع السطحية الثابتة ترتفع سرعة الدوران كلما صغر القطر. أدخل متوسط سرعة الدوران للحصول على تقدير معقول.
هل يمكن استخدامها لأشواط التشطيب؟
نعم. اجعل عمق القطع مساويًا لسماحية التشطيب، أو شغّل الحاسبة بشكل منفصل للتخشين والتشطيب ثم اجمع الزمنين.
احسب زمن التشغيل الآلي لفريزة CNC من طول مسار الأداة ومعدل التغذية وعمق القطع والعمق لكل تمريرة، واحصل على عدد التمريرات ومسافة القطع وزمن الدورة بسرعة.
احسب عدد الصناديق التي تتسع على المشتاح (البالِت) في الأبعاد الثلاثة. أدخل مقاسات المشتاح والصندوق لتعرف عدد الصناديق في الطبقة وعدد الطبقات والإجمالي ونسبة استغلال الحجم.