ماذا تفعل هذه الحاسبة؟
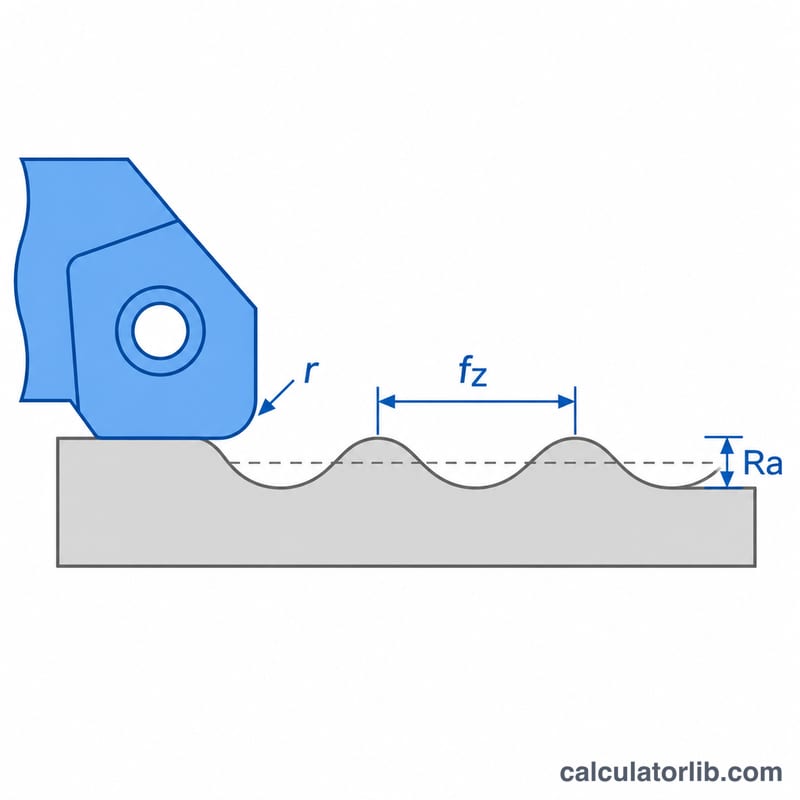
تقدّر هذه الأداة الخشونة النظرية (الهندسية) التي يتركها قاطع تفريز ذو رأس دائري، مثل الفريزة الكروية أو القلم الدائري. وهي تجمع بين تأثيرين: آثار التغذية على امتداد مسار الأداة، والأخاديد (القمم الصغيرة) بين المسارات المتجاورة. ثم تقارن قيمة Ra الحاكمة بالتشطيب الذي تحتاجه، وتعطيك أقصى تغذية لكل سن وأكبر خطوة جانبية تحقق المطلوب.
طريقة الاستخدام
أدخل التغذية لكل سن بالمليمتر، والخطوة الجانبية (الشعاعية) بالمليمتر، ونصف قطر القاطع أو الإدخال بالمليمتر (4 مم لفريزة كروية قطرها 8 مم)، وقيمة Ra المطلوبة بالميكرومتر. ستظهر لك النتائج: Rt وRa في اتجاه التغذية، وارتفاع الأخاديد، وRa الحاكمة، مع حكم بالقبول أو الرفض.
المعادلات
تعطي آثار التغذية ارتفاعًا بين القمة والقاع كما يلي:
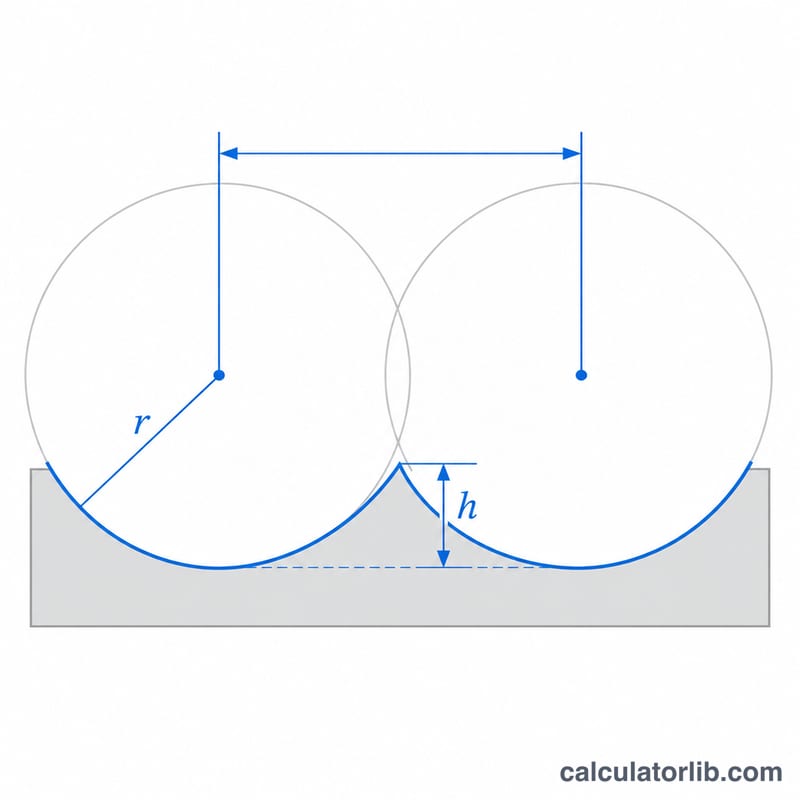
$$R_t = \frac{f_z^2}{8R}, \qquad R_a \approx \frac{R_t}{4}$$حيث \(f_z\) هي التغذية لكل سن، و\(R\) نصف قطر رأس الأداة. أما ارتفاع الأخاديد الناتج عن الخطوة الجانبية \(a_e\) فهو:
$$h = R - \sqrt{R^2 - \left(\tfrac{a_e}{2}\right)^2}$$تحوّل الحاسبة كلتا القيمتين إلى Ra بالقسمة على 4، ثم تعتمد القيمة الأكبر. وبعكس المعادلات نحصل على \(f_{z,max} = \sqrt{32\,R\,R_a}\) للتغذية المسموح بها.
مثال محلول
فريزة كروية بنصف قطر \(R = 4\) مم، و\(f_z = 0.2\) مم، و\(a_e = 0.5\) مم:
$$R_t = \frac{0.2^2}{8 \times 4} = 0.00125\,\text{mm} = 1.25\,\mu\text{m}$$$$h = 4 - \sqrt{4^2 - 0.25^2} \approx 0.00782\,\text{mm} = 7.82\,\mu\text{m}$$تعطي الأخاديد قيمة Ra تقارب 1.955 µm، وهي أكبر من الهدف 1.6 µm، لذا يجب تقليل الخطوة الجانبية إلى نحو 0.452 مم.
قيم Ra النموذجية حسب عملية التشغيل ودرجة التشطيب
يعرض الجدول نطاقات عامة لصناعة متوسط الخشونة الحسابي Ra في الفرز. وهي قواعد تقديرية وليست ضمانات. تعتمد النتائج الفعلية على الآلة، وتآكل الأداة، والمادة، وسائل التبريد، والاهتزاز. يُعرَّف Ra في المعيار ISO 4287، وفي المعيار الأحدث ISO 21920. وأرقام الدرجات N مأخوذة من الإصدارات القديمة من المعيار ISO 1302، الذي يحدد الآن قيم Ra مباشرةً على الرسومات.
| العملية | Ra النموذجي (µm) | Ra النموذجي (µin) | درجة ISO 1302 (N القديمة) | الاستخدام النموذجي |
|---|---|---|---|---|
| الفرز الخشن | 6.3 – 12.5 | 250 – 500 | N9 – N10 | إزالة المادة، والأسطح غير الوظيفية |
| الفرز نصف النهائي | 3.2 – 6.3 | 125 – 250 | N8 – N9 | تمريرات ما قبل التشطيب، والأوجه المشغولة عامةً |
| الفرز النهائي | 0.8 – 3.2 | 32 – 125 | N6 – N8 | الأوجه المتزاوجة، والتركيبات، والهياكل، وقواعد القوالب |
| التشطيب الدقيق / بالرأس الكروي | 0.4 – 0.8 | 16 – 32 | N5 – N6 | الأسطح ثلاثية الأبعاد المنحنية، وتجاويف القوالب والقوالب الكابسة، وأسطح الإحكام |
ملاحظة: الحد الأعلى لكل نطاق يمثل الدرجة الأخشن، وتتشارك النطاقات المتجاورة قيمة حدّ مشتركة (مثلاً 3.2 µm).
مقارنة السيناريوهات: التغذية وخطوة التمرير مقابل Ra
أداة ثابتة: رأس كروي بنصف قطر R = 4 mm (قطر 8 mm). الصيغ المستخدمة:
- Ra لعلامة التغذية: \(\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{32R}\) µm
- ارتفاع القمة إلى الوادي لعلامة التغذية: \(R_t = 4\,\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{8R}\) µm
- ارتفاع التقعر (Scallop): \(h = 1000\left(R - \sqrt{R^2 - (a_e/2)^2}\right)\) µm
- Ra الحاكم: \(\max(\text{Ra}_{feed},\ h/4)\)
يُفحص النجاح/الرسوب مقابل Ra مطلوب قدره 1.6 µm. عمود Rt يمثل قيمة علامة التغذية فقط.
| fz (mm) | ae (mm) | Rt للتغذية (µm) | ارتفاع Scallop h (µm) | Ra الحاكم (µm) | مقابل 1.6 µm |
|---|---|---|---|---|---|
| 0.05 | 0.1 | 0.078 | 0.313 | 0.078 | ناجح |
| 0.1 | 0.1 | 0.313 | 0.313 | 0.078 | ناجح |
| 0.2 | 0.1 | 1.250 | 0.313 | 0.313 (التغذية) | ناجح |
| 0.3 | 0.1 | 2.813 | 0.313 | 0.703 (التغذية) | ناجح |
| 0.05 | 0.25 | 0.078 | 1.954 | 0.488 | ناجح |
| 0.1 | 0.25 | 0.313 | 1.954 | 0.488 | ناجح |
| 0.2 | 0.25 | 1.250 | 1.954 | 0.488 | ناجح |
| 0.3 | 0.25 | 2.813 | 1.954 | 0.703 (التغذية) | ناجح |
| 0.05 | 0.5 | 0.078 | 7.820 | 1.955 | راسب |
| 0.1 | 0.5 | 0.313 | 7.820 | 1.955 | راسب |
| 0.2 | 0.5 | 1.250 | 7.820 | 1.955 | راسب |
| 0.3 | 0.5 | 2.813 | 7.820 | 1.955 | راسب |
| 0.05 | 1.0 | 0.078 | 31.373 | 7.843 | راسب |
| 0.1 | 1.0 | 0.313 | 31.373 | 7.843 | راسب |
| 0.2 | 1.0 | 1.250 | 31.373 | 7.843 | راسب |
| 0.3 | 1.0 | 2.813 | 31.373 | 7.843 | راسب |
ما يُظهره الجدول
- يهيمن تأثير Scallop عادةً. في 12 صفاً من أصل 16 يكون حد h/4 أكبر من Ra لعلامة التغذية. لا تحكم التغذية إلا عندما تكون خطوة التمرير صغيرة جداً (ae = 0.1 mm) وتكون fz تساوي 0.2 mm أو أكثر.
- يتناسب Ra مع المربع. عند خطوة تمرير صغيرة، \(h \approx a_e^2/(8R)\)، لذا فإن مضاعفة ae (من 0.25 إلى 0.5 mm) تزيد h بنحو 4 أضعاف (من 1.954 إلى 7.820 µm). وبالمثل، \(\text{Ra}_{feed} \propto f_z^2\): مضاعفة fz (من 0.1 إلى 0.2 mm) تعطي 4 أضعاف Ra لعلامة التغذية (من 0.078 إلى 0.313 µm).
- النتيجة العملية. للوصول إلى 1.6 µm بهذه الأداة، يكون تقليل خطوة التمرير إلى نحو 0.25 mm أو أقل أكثر فاعلية بكثير من إبطاء التغذية.
هذه القيم تقديرات هندسية نظرية. فهي تتجاهل الجري الشعاعي (Runout) والانحراف والاهتزاز وحافة التراكم وتآكل الأداة، وهي عوامل تجعل Ra الفعلي أعلى عادةً.
تحويل Ra: µm وµin ودرجات الخشونة ISO
التحويل هو 1 µm = 39.37 µin (1 µin = 0.0254 µm). يعرض الجدول التحويلات الدقيقة والقيم المقربة المعتادة المطبوعة على الرسومات. وتُطابق درجات N القديمة وفق ISO 1302 سلسلة Ra المفضلة.
| Ra (µm) | Ra (µin)، دقيق | Ra (µin)، معتاد | درجة ISO 1302 (قديمة) |
|---|---|---|---|
| 0.2 | 7.9 | 8 | N4 |
| 0.4 | 15.7 | 16 | N5 |
| 0.8 | 31.5 | 32 | N6 |
| 1.6 | 63.0 | 63 | N7 |
| 3.2 | 126.0 | 125 | N8 |
| 6.3 | 248.0 | 250 | N9 |
| 12.5 | 492.1 | 500 | N10 |
تقريباً تتضاعف قيمة Ra مع كل خطوة في السلسلة. مثال: \(1.6\ \text{µm} \times 39.37 = 63.0\ \text{µin}\). يظهر مخطط درجات N في الإصدارات القديمة من ISO 1302. وتذكر الرسومات الحالية عادةً قيمة Ra مباشرةً، وقد عُرِّف Ra نفسه في ISO 4287 وISO 21920.
الأسئلة الشائعة
هل النتيجة هي الخشونة الفعلية المقاسة؟
لا، فهي قيمة هندسية مثالية. أما الأسطح الحقيقية فتكون أخشن بسبب اهتزاز الأداة (Runout) والاهتزازات وتآكل الأداة وتراكم المعدن على حافة القطع.
لماذا نقسم Rt على 4؟
في الشكل القائم على قوس دائري، تساوي Ra تقريبًا ربع الارتفاع بين القمة والقاع، وهذا تقريب معياري معتمد.
هل تنطبق على الفريزات المسطحة؟
استخدم نصف قطر الزاوية أو نصف قطر رأس الإدخال بوصفه R لتقدير آثار التغذية. أما معادلة الأخاديد فتنطبق على الأدوات الكروية أو ذات الزوايا المستديرة عند تشغيل الأسطح المنحنية أو المائلة.