この計算機でできること
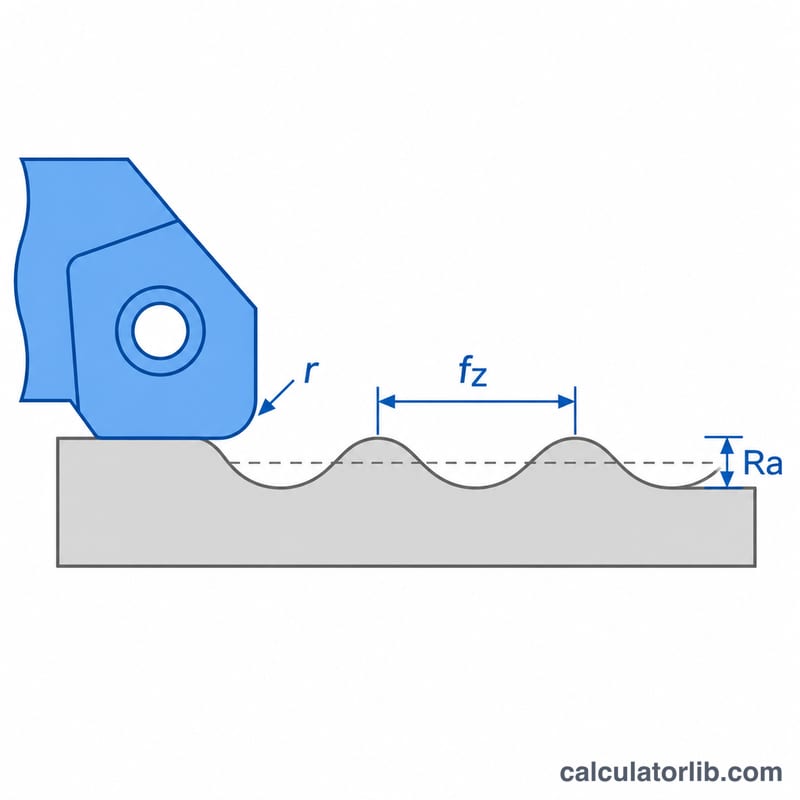
ボールエンドミルや丸チップ(R付きインサート)など、先端が円弧形状の工具でフライス加工したときに残る理論(幾何学的)表面粗さを見積もるツールです。工具経路に沿って生じる送りマークと、隣り合うパス間にできるカスプ(削り残しの山)という2つの要因を合わせて評価します。そのうえで支配的なRaを要求面粗度と比較し、条件を満たすための最大1刃送り量とピックフィードも示します。
使い方
1刃送り量(mm)、ピックフィード=径方向の切込み幅(mm)、工具またはインサートの半径(mm。φ8のボールエンドミルなら4 mm)、要求Ra(µm)を入力してください。結果として、送り方向のRtとRa、カスプ高さ、支配的なRa、そして合否判定が表示されます。
計算式
送りマークによる山谷の高さは次の式で求めます。
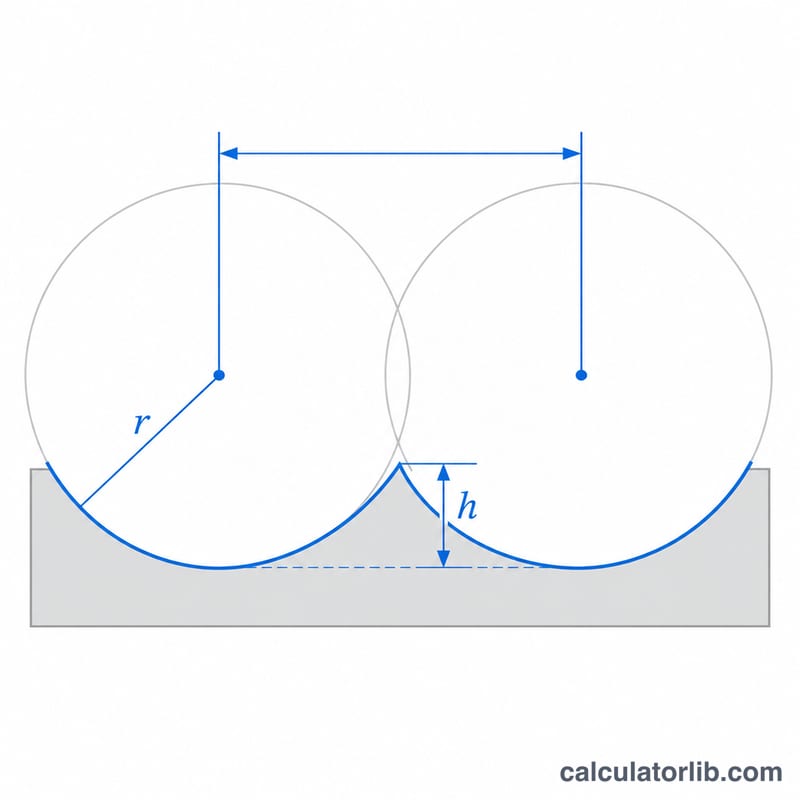
$$R_t = \frac{f_z^2}{8R}, \qquad R_a \approx \frac{R_t}{4}$$ここで \(f_z\) は1刃送り量、\(R\) は工具の先端半径です。ピックフィード \(a_e\) によるカスプ高さは次のとおりです。
$$h = R - \sqrt{R^2 - \left(\tfrac{a_e}{2}\right)^2}$$本計算機では、どちらも4で割ってRa相当に換算し、大きいほうを採用します。式を逆算すると、許容される送り量は \(f_{z,max} = \sqrt{32\,R\,R_a}\) となります。
計算例
\(R = 4\) mm のボールエンドミルで、\(f_z = 0.2\) mm、\(a_e = 0.5\) mm の場合:
$$R_t = \frac{0.2^2}{8 \times 4} = 0.00125\,\text{mm} = 1.25\,\mu\text{m}$$$$h = 4 - \sqrt{4^2 - 0.25^2} \approx 0.00782\,\text{mm} = 7.82\,\mu\text{m}$$カスプによるRaは約1.955 µmとなり、目標の1.6 µmを超えてしまいます。そのため、ピックフィードを約0.452 mmまで小さくする必要があります。
加工方法と仕上げ粗さ区分ごとの代表的なRa値
この表は、フライス加工における算術平均粗さRaの一般的な産業界の範囲を示します。これらは経験則であり、保証値ではありません。実際の結果は、機械、工具摩耗、材料、クーラント、振動によって左右されます。Raは ISO 4287 で定義されており、新しい規格である ISO 21920 でも定義されています。N等級の番号は、旧版の ISO 1302 に由来します。同規格では現在、図面上でRa値を直接指定します。
| 加工 | 代表的なRa (µm) | 代表的なRa (µin) | ISO 1302等級(旧N等級) | 代表的な用途 |
|---|---|---|---|---|
| 粗フライス加工 | 6.3 – 12.5 | 250 – 500 | N9 – N10 | 取り代除去、機能面以外の面 |
| 仕上げ前フライス加工 | 3.2 – 6.3 | 125 – 250 | N8 – N9 | 仕上げ前工程、一般的な機械加工面 |
| 仕上げフライス加工 | 0.8 – 3.2 | 32 – 125 | N6 – N8 | 嵌合面、治具、ハウジング、金型ベース |
| 精密/ボールエンド仕上げ | 0.4 – 0.8 | 16 – 32 | N5 – N6 | 3D曲面、金型およびダイのキャビティ、シール面 |
注:各範囲の上限値はより粗い等級を示し、隣接する範囲は境界値を共有します(例:3.2 µm)。
シナリオ比較:送りおよびステップオーバーとRaの関係
固定工具:半径 R = 4 mm(直径8 mm)のボールエンドミル。使用する式:
- 送り痕のRa:\(\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{32R}\) µm
- 送り痕の最大高さ(山谷間):\(R_t = 4\,\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{8R}\) µm
- スキャロップ高さ:\(h = 1000\left(R - \sqrt{R^2 - (a_e/2)^2}\right)\) µm
- 支配的なRa:\(\max(\text{Ra}_{feed},\ h/4)\)
必要Ra 1.6 µm に対して合否を判定します。Rt列は送り痕の値のみです。
| fz (mm) | ae (mm) | Rt 送り (µm) | スキャロップ h (µm) | 支配的なRa (µm) | 1.6 µmとの比較 |
|---|---|---|---|---|---|
| 0.05 | 0.1 | 0.078 | 0.313 | 0.078 | 合格 |
| 0.1 | 0.1 | 0.313 | 0.313 | 0.078 | 合格 |
| 0.2 | 0.1 | 1.250 | 0.313 | 0.313 (送り) | 合格 |
| 0.3 | 0.1 | 2.813 | 0.313 | 0.703 (送り) | 合格 |
| 0.05 | 0.25 | 0.078 | 1.954 | 0.488 | 合格 |
| 0.1 | 0.25 | 0.313 | 1.954 | 0.488 | 合格 |
| 0.2 | 0.25 | 1.250 | 1.954 | 0.488 | 合格 |
| 0.3 | 0.25 | 2.813 | 1.954 | 0.703 (送り) | 合格 |
| 0.05 | 0.5 | 0.078 | 7.820 | 1.955 | 不合格 |
| 0.1 | 0.5 | 0.313 | 7.820 | 1.955 | 不合格 |
| 0.2 | 0.5 | 1.250 | 7.820 | 1.955 | 不合格 |
| 0.3 | 0.5 | 2.813 | 7.820 | 1.955 | 不合格 |
| 0.05 | 1.0 | 0.078 | 31.373 | 7.843 | 不合格 |
| 0.1 | 1.0 | 0.313 | 31.373 | 7.843 | 不合格 |
| 0.2 | 1.0 | 1.250 | 31.373 | 7.843 | 不合格 |
| 0.3 | 1.0 | 2.813 | 31.373 | 7.843 | 不合格 |
表からわかること
- スキャロップが支配的であることが多い。 16行中12行では、スキャロップ項 h/4 が送り痕のRaより大きくなっています。送りが支配的になるのは、ステップオーバーが非常に小さい(ae = 0.1 mm)場合で、かつ fz が 0.2 mm 以上のときに限られます。
- Raは二乗に比例する。 ステップオーバーが小さい場合、\(h \approx a_e^2/(8R)\) となるため、ae を2倍(0.25 → 0.5 mm)にすると h は約4倍(1.954 → 7.820 µm)になります。同様に \(\text{Ra}_{feed} \propto f_z^2\) であり、fz を2倍(0.1 → 0.2 mm)にすると送り痕のRaは4倍(0.078 → 0.313 µm)になります。
- 実務上の結論。 この工具で 1.6 µm を達成するには、送り速度を下げるより、ステップオーバーを約 0.25 mm 以下に減らす方がはるかに効果的です。
これらの値は理論上の幾何学的推定値です。振れ、たわみ、振動、構成刃先、工具摩耗は考慮していません。これらは通常、実際のRaを高くします。
Ra換算:µm、µinおよびISO粗さ等級
換算式は 1 µm = 39.37 µin(1 µin = 0.0254 µm)です。表には正確な換算値と、図面に慣例的に記載される丸めた値を示しています。旧ISO 1302のN等級は、推奨Ra系列に対応しています。
| Ra (µm) | Ra (µin)・正確値 | Ra (µin)・慣用値 | ISO 1302等級(旧) |
|---|---|---|---|
| 0.2 | 7.9 | 8 | N4 |
| 0.4 | 15.7 | 16 | N5 |
| 0.8 | 31.5 | 32 | N6 |
| 1.6 | 63.0 | 63 | N7 |
| 3.2 | 126.0 | 125 | N8 |
| 6.3 | 248.0 | 250 | N9 |
| 12.5 | 492.1 | 500 | N10 |
系列の各段階で Ra はおおむね2倍になります。例:\(1.6\ \text{µm} \times 39.37 = 63.0\ \text{µin}\)。N等級の体系は旧版のISO 1302に見られます。現在の図面では通常Ra値を直接記載し、Ra自体は ISO 4287 と ISO 21920 で定義されています。
よくある質問
結果は実際に測定される粗さと同じですか?
いいえ。あくまで理想的な幾何学値です。実際の加工面は、工具の振れ、びびり振動、工具摩耗、構成刃先などの影響で、これより粗くなります。
なぜRtを4で割るのですか?
円弧プロファイルの場合、Raは山谷の高さのおよそ4分の1になります。これは一般的に用いられる近似です。
フラットエンドミルにも使えますか?
送りマークの見積もりでは、コーナ半径またはインサートのノーズ半径を R として入力してください。カスプの式は、曲面や傾斜面を加工するボールエンドミルやラジアスエンドミルに適用できます。