À quoi sert ce calculateur ?
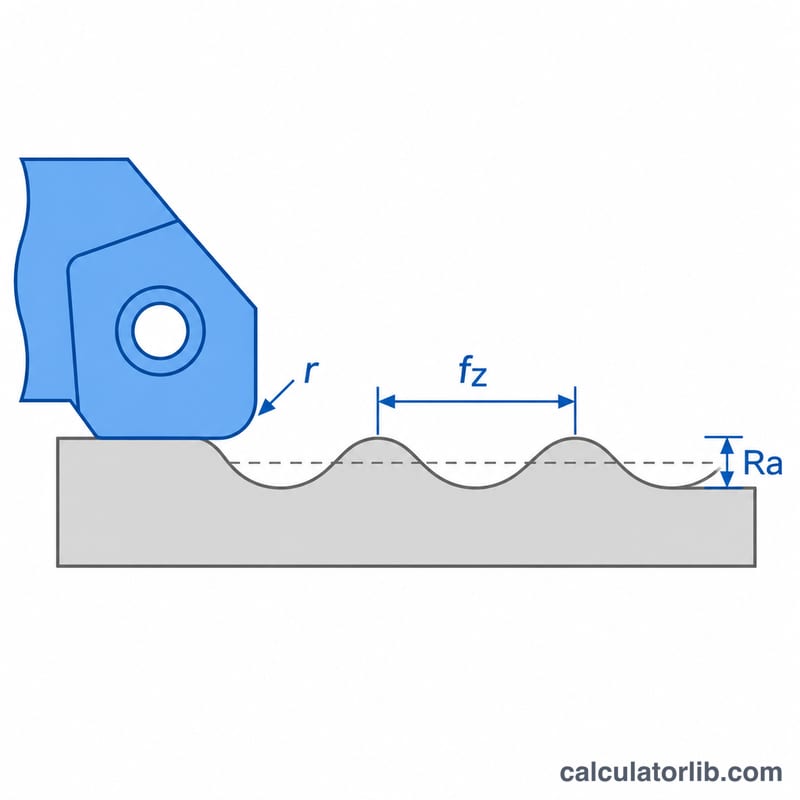
Cet outil estime la rugosité théorique (géométrique) laissée par une fraise à bout arrondi, comme une fraise à bout sphérique (fraise hémisphérique) ou une plaquette ronde. Il combine deux effets : les stries d'avance le long de la trajectoire de l'outil et les crêtes (cusps) entre deux passes voisines. Il compare ensuite le Ra dominant à l'état de surface demandé et vous indique l'avance par dent et l'engagement radial maximaux permettant encore de le respecter.
Mode d'emploi
Saisissez l'avance par dent en mm, l'engagement radial (pas latéral) en mm, le rayon de la fraise ou de la plaquette en mm (4 mm pour une fraise sphérique de diamètre 8 mm) et le Ra exigé en µm. Le résultat affiche le Rt et le Ra dans le sens de l'avance, la hauteur de crête, le Ra dominant et un verdict conforme / non conforme.
Les formules
Les stries d'avance donnent une hauteur crête-creux de :
$$R_t = \frac{f_z^2}{8R}, \qquad R_a \approx \frac{R_t}{4}$$où \(f_z\) est l'avance par dent et \(R\) le rayon de bec (ou rayon de l'outil). La hauteur de crête due à l'engagement radial \(a_e\) vaut :
$$h = R - \sqrt{R^2 - \left(\tfrac{a_e}{2}\right)^2}$$Le calculateur convertit les deux valeurs en Ra en les divisant par 4 et retient la plus grande. En inversant les formules, on obtient \(f_{z,max} = \sqrt{32\,R\,R_a}\) pour l'avance admissible.
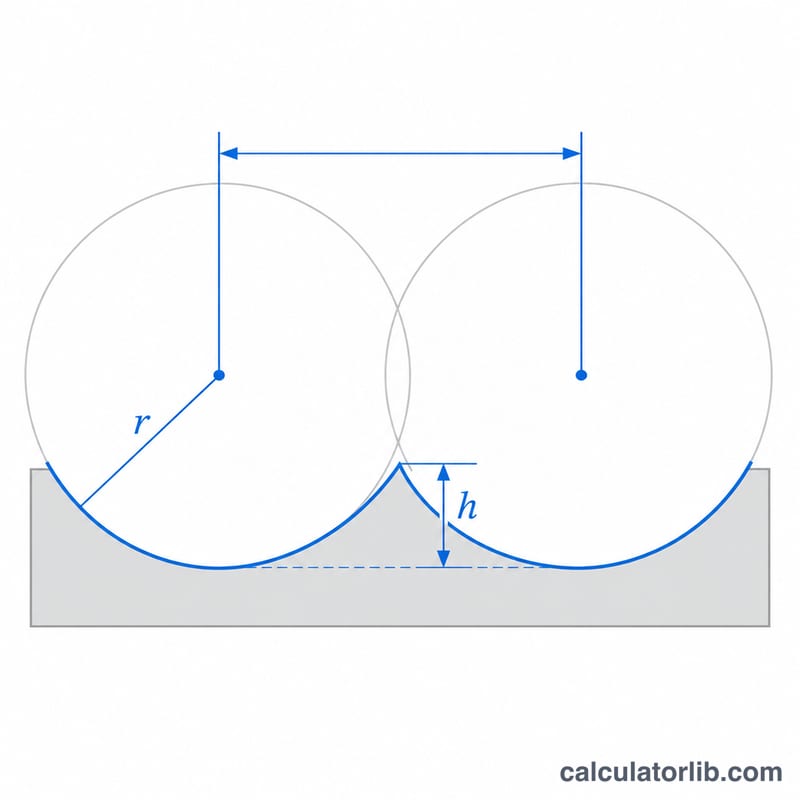
Exemple chiffré
Fraise sphérique avec \(R = 4\) mm, \(f_z = 0.2\) mm, \(a_e = 0.5\) mm :
$$R_t = \frac{0.2^2}{8 \times 4} = 0.00125\,\text{mm} = 1.25\,\mu\text{m}$$$$h = 4 - \sqrt{4^2 - 0.25^2} \approx 0.00782\,\text{mm} = 7.82\,\mu\text{m}$$La crête correspond à un Ra d'environ 1,955 µm, ce qui dépasse l'objectif de 1,6 µm : il faut donc réduire l'engagement radial à environ 0,452 mm.
Valeurs Ra typiques selon le procédé d'usinage et la classe de finition
Le tableau présente les plages générales de l'industrie pour la rugosité moyenne arithmétique Ra en fraisage. Ce sont des règles empiriques, et non des garanties. Les résultats réels dépendent de la machine, de l'usure de l'outil, du matériau, du lubrifiant de coupe et des vibrations. Ra est défini dans la norme ISO 4287 et, dans la nouvelle norme, ISO 21920. Les numéros de classe N proviennent d'anciennes éditions de la norme ISO 1302, qui spécifie désormais directement les valeurs Ra sur les plans.
| Opération | Ra typique (µm) | Ra typique (µin) | Classe ISO 1302 (N historique) | Application typique |
|---|---|---|---|---|
| Fraisage d'ébauche | 6.3 – 12.5 | 250 – 500 | N9 – N10 | Enlèvement de matière, surfaces non fonctionnelles |
| Fraisage de semi-finition | 3.2 – 6.3 | 125 – 250 | N8 – N9 | Passes de pré-finition, faces usinées générales |
| Fraisage de finition | 0.8 – 3.2 | 32 – 125 | N6 – N8 | Faces d'appui, montages, carters, embases de moules |
| Finition fine / à bout sphérique | 0.4 – 0.8 | 16 – 32 | N5 – N6 | Surfaces 3D galbées, cavités de moules et d'estampes, surfaces d'étanchéité |
Remarque : la borne supérieure de chaque plage correspond à la classe la plus grossière, et les plages adjacentes partagent une valeur limite (par exemple 3.2 µm).
Comparaison de scénarios : avance et pas latéral par rapport à Ra
Outil fixe : fraise à bout sphérique de rayon R = 4 mm (diamètre 8 mm). Formules utilisées :
- Ra de la marque d'avance : \(\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{32R}\) µm
- Hauteur crête à creux de la marque d'avance : \(R_t = 4\,\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{8R}\) µm
- Hauteur de crête (scallop) : \(h = 1000\left(R - \sqrt{R^2 - (a_e/2)^2}\right)\) µm
- Ra déterminant : \(\max(\text{Ra}_{feed},\ h/4)\)
La réussite est vérifiée par rapport à un Ra requis de 1.6 µm. La colonne Rt ne concerne que la valeur de la marque d'avance.
| fz (mm) | ae (mm) | Rt avance (µm) | Hauteur de crête h (µm) | Ra déterminant (µm) | vs 1.6 µm |
|---|---|---|---|---|---|
| 0.05 | 0.1 | 0.078 | 0.313 | 0.078 | Réussi |
| 0.1 | 0.1 | 0.313 | 0.313 | 0.078 | Réussi |
| 0.2 | 0.1 | 1.250 | 0.313 | 0.313 (avance) | Réussi |
| 0.3 | 0.1 | 2.813 | 0.313 | 0.703 (avance) | Réussi |
| 0.05 | 0.25 | 0.078 | 1.954 | 0.488 | Réussi |
| 0.1 | 0.25 | 0.313 | 1.954 | 0.488 | Réussi |
| 0.2 | 0.25 | 1.250 | 1.954 | 0.488 | Réussi |
| 0.3 | 0.25 | 2.813 | 1.954 | 0.703 (avance) | Réussi |
| 0.05 | 0.5 | 0.078 | 7.820 | 1.955 | Échec |
| 0.1 | 0.5 | 0.313 | 7.820 | 1.955 | Échec |
| 0.2 | 0.5 | 1.250 | 7.820 | 1.955 | Échec |
| 0.3 | 0.5 | 2.813 | 7.820 | 1.955 | Échec |
| 0.05 | 1.0 | 0.078 | 31.373 | 7.843 | Échec |
| 0.1 | 1.0 | 0.313 | 31.373 | 7.843 | Échec |
| 0.2 | 1.0 | 1.250 | 31.373 | 7.843 | Échec |
| 0.3 | 1.0 | 2.813 | 31.373 | 7.843 | Échec |
Ce que montre le tableau
- La hauteur de crête domine généralement. Dans 12 des 16 lignes, le terme de crête h/4 est supérieur au Ra de la marque d'avance. L'avance ne détermine le Ra que lorsque le pas latéral est très faible (ae = 0.1 mm) et que fz vaut 0.2 mm ou plus.
- Le Ra varie avec le carré. Pour un faible pas latéral, \(h \approx a_e^2/(8R)\), donc doubler ae (0.25 → 0.5 mm) multiplie h par environ 4 (1.954 → 7.820 µm). De même, \(\text{Ra}_{feed} \propto f_z^2\) : doubler fz (0.1 → 0.2 mm) donne un Ra de marque d'avance 4 fois plus grand (0.078 → 0.313 µm).
- Conséquence pratique. Pour atteindre 1.6 µm avec cet outil, réduire le pas latéral à environ 0.25 mm ou moins est bien plus efficace que ralentir l'avance.
Ces valeurs sont des estimations géométriques théoriques. Elles ne tiennent pas compte du voile, de la flexion, des vibrations, de l'arête rapportée et de l'usure de l'outil, qui augmentent généralement le Ra réel.
Conversion Ra : µm, µin et classes de rugosité ISO
La conversion est 1 µm = 39.37 µin (1 µin = 0.0254 µm). Le tableau présente les conversions exactes et les valeurs arrondies habituellement inscrites sur les plans. Les classes N de la norme ISO 1302 historique correspondent à la série Ra préférentielle.
| Ra (µm) | Ra (µin), exact | Ra (µin), usuel | Classe ISO 1302 (historique) |
|---|---|---|---|
| 0.2 | 7.9 | 8 | N4 |
| 0.4 | 15.7 | 16 | N5 |
| 0.8 | 31.5 | 32 | N6 |
| 1.6 | 63.0 | 63 | N7 |
| 3.2 | 126.0 | 125 | N8 |
| 6.3 | 248.0 | 250 | N9 |
| 12.5 | 492.1 | 500 | N10 |
Chaque palier de la série double à peu près la valeur de Ra. Exemple : \(1.6\ \text{µm} \times 39.37 = 63.0\ \text{µin}\). Le système de classes N figure dans les anciennes éditions de la norme ISO 1302. Les plans actuels indiquent normalement directement la valeur Ra, et Ra lui-même est défini dans les normes ISO 4287 et ISO 21920.
FAQ
Le résultat correspond-il à la rugosité réellement mesurée ?
Non. Il s'agit d'une valeur géométrique idéale. Les surfaces réelles sont plus rugueuses à cause du battement de l'outil (faux-rond), des vibrations, de l'usure de l'outil et de l'arête rapportée.
Pourquoi diviser Rt par 4 ?
Pour un profil en arc de cercle, Ra vaut environ le quart de la hauteur crête-creux. C'est une approximation couramment utilisée.
Peut-on l'utiliser pour des fraises à bout plat ?
Prenez le rayon de coin ou le rayon de bec de la plaquette comme valeur de R pour estimer les stries d'avance. La formule de la hauteur de crête s'applique aux outils sphériques ou toriques sur des surfaces courbes ou inclinées.