這個計算機能做什麼
本工具可估算球頭銑刀或圓鼻刀片等圓弧刀尖刀具,在加工後留下的理論(幾何)表面粗糙度。計算同時考慮兩種影響:沿刀具路徑方向的進給刀痕,以及相鄰兩道加工路徑之間的殘留高度(殘脊)。接著將起決定作用的 Ra 與您要求的表面光潔度比較,並告訴您仍可達標的最大每刃進給與最大側向步距。
使用方式
請輸入每刃進給(mm)、徑向步距(mm)、刀具或刀片半徑(mm,例如 8 mm 球頭銑刀為 4 mm),以及要求的 Ra(µm)。計算結果會顯示進給方向的 Rt 與 Ra、殘留高度、起決定作用的 Ra,以及是否合格的判定。
計算公式
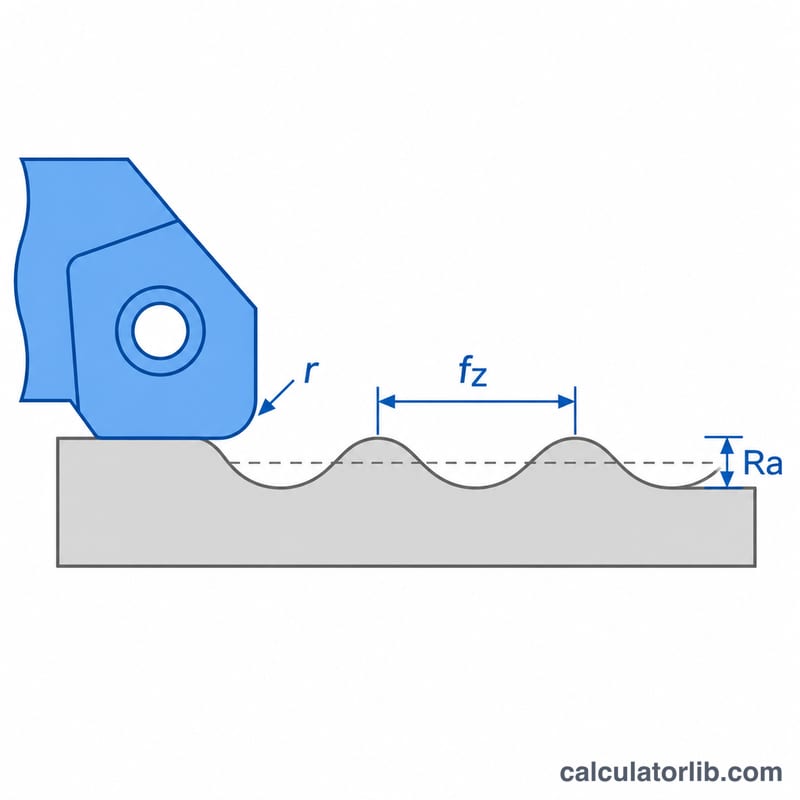
進給刀痕所形成的波峰至波谷高度為:
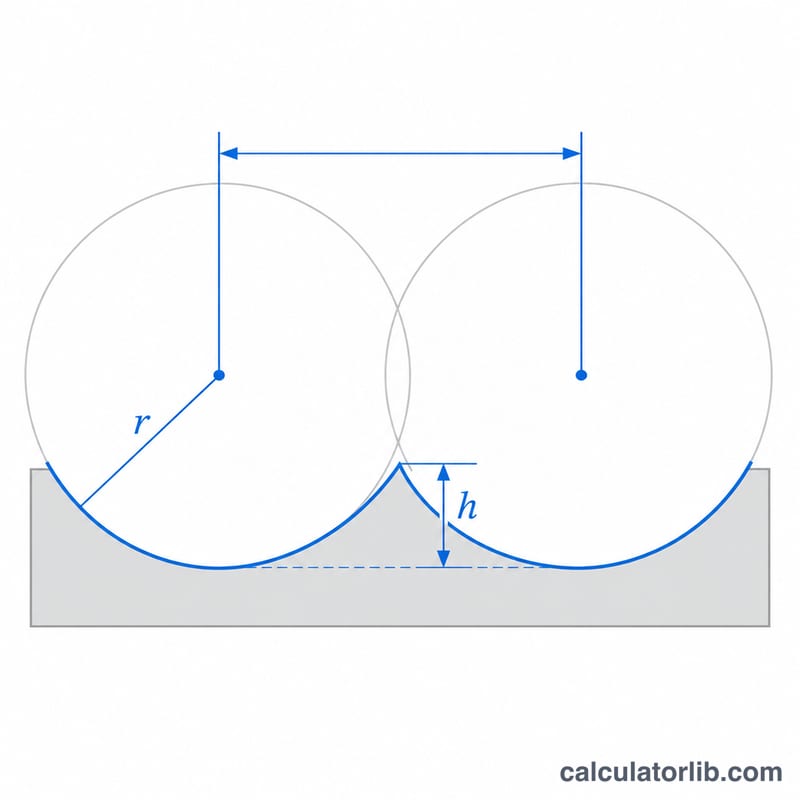
$$R_t = \frac{f_z^2}{8R}, \qquad R_a \approx \frac{R_t}{4}$$其中 \(f_z\) 為每刃進給,\(R\) 為刀尖圓弧半徑。由步距 \(a_e\) 產生的殘留高度為:
$$h = R - \sqrt{R^2 - \left(\tfrac{a_e}{2}\right)^2}$$計算機會將兩者都除以 4 換算成 Ra,並取較大者。將公式反推,即可得到容許進給 \(f_{z,max} = \sqrt{32\,R\,R_a}\)。
計算範例
球頭銑刀 \(R = 4\) mm、\(f_z = 0.2\) mm、\(a_e = 0.5\) mm:
$$R_t = \frac{0.2^2}{8 \times 4} = 0.00125\,\text{mm} = 1.25\,\mu\text{m}$$$$h = 4 - \sqrt{4^2 - 0.25^2} \approx 0.00782\,\text{mm} = 7.82\,\mu\text{m}$$殘留高度對應的 Ra 約為 1.955 µm,超過 1.6 µm 的目標值,因此必須把步距縮小至約 0.452 mm。
依加工方式與表面精度等級的典型 Ra 值
此表列出銑削中算術平均粗糙度 Ra 的一般工業範圍。這些數值屬於經驗法則,並非保證值。實際結果取決於機台、刀具磨耗、材料、切削液與振動。Ra 的定義見於 ISO 4287,較新的標準為 ISO 21920。N 等級數字來自舊版 ISO 1302,該標準現已直接在圖面上規定 Ra 值。
| 加工作業 | 典型 Ra (µm) | 典型 Ra (µin) | ISO 1302 等級(舊制 N) | 典型應用 |
|---|---|---|---|---|
| 粗銑 | 6.3 – 12.5 | 250 – 500 | N9 – N10 | 去除材料餘量、非功能性表面 |
| 半精銑 | 3.2 – 6.3 | 125 – 250 | N8 – N9 | 精加工前的走刀、一般加工平面 |
| 精銑 | 0.8 – 3.2 | 32 – 125 | N6 – N8 | 配合面、夾具、外殼、模座 |
| 精細/球頭刀精加工 | 0.4 – 0.8 | 16 – 32 | N5 – N6 | 3D 輪廓曲面、模具與模穴、密封面 |
註:每個範圍的上限代表較粗的等級,相鄰範圍共用一個邊界值(例如 3.2 µm)。
情境比較:進給與步距對 Ra 的影響
固定刀具:球頭刀,半徑 R = 4 mm(直徑 8 mm)。所使用的公式如下:
- 進給刀痕 Ra:\(\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{32R}\) µm
- 進給刀痕峰谷值:\(R_t = 4\,\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{8R}\) µm
- 殘脊高度:\(h = 1000\left(R - \sqrt{R^2 - (a_e/2)^2}\right)\) µm
- 主導 Ra:\(\max(\text{Ra}_{feed},\ h/4)\)
合格/不合格以要求 Ra 1.6 µm 進行判定。Rt 欄僅為進給刀痕的數值。
| fz (mm) | ae (mm) | 進給 Rt (µm) | 殘脊 h (µm) | 主導 Ra (µm) | 與 1.6 µm 比較 |
|---|---|---|---|---|---|
| 0.05 | 0.1 | 0.078 | 0.313 | 0.078 | 合格 |
| 0.1 | 0.1 | 0.313 | 0.313 | 0.078 | 合格 |
| 0.2 | 0.1 | 1.250 | 0.313 | 0.313(進給) | 合格 |
| 0.3 | 0.1 | 2.813 | 0.313 | 0.703(進給) | 合格 |
| 0.05 | 0.25 | 0.078 | 1.954 | 0.488 | 合格 |
| 0.1 | 0.25 | 0.313 | 1.954 | 0.488 | 合格 |
| 0.2 | 0.25 | 1.250 | 1.954 | 0.488 | 合格 |
| 0.3 | 0.25 | 2.813 | 1.954 | 0.703(進給) | 合格 |
| 0.05 | 0.5 | 0.078 | 7.820 | 1.955 | 不合格 |
| 0.1 | 0.5 | 0.313 | 7.820 | 1.955 | 不合格 |
| 0.2 | 0.5 | 1.250 | 7.820 | 1.955 | 不合格 |
| 0.3 | 0.5 | 2.813 | 7.820 | 1.955 | 不合格 |
| 0.05 | 1.0 | 0.078 | 31.373 | 7.843 | 不合格 |
| 0.1 | 1.0 | 0.313 | 31.373 | 7.843 | 不合格 |
| 0.2 | 1.0 | 1.250 | 31.373 | 7.843 | 不合格 |
| 0.3 | 1.0 | 2.813 | 31.373 | 7.843 | 不合格 |
表格說明
- 殘脊通常是主導因素。在 16 列中有 12 列,殘脊項 h/4 大於進給刀痕 Ra。只有在步距非常小(ae = 0.1 mm)且 fz 為 0.2 mm 或以上時,進給才會成為主導。
- Ra 與平方成比例。在小步距情況下,\(h \approx a_e^2/(8R)\),因此將 ae 加倍(0.25 → 0.5 mm)會使 h 增加約 4 倍(1.954 → 7.820 µm)。同理,\(\text{Ra}_{feed} \propto f_z^2\):將 fz 加倍(0.1 → 0.2 mm)會使進給刀痕 Ra 變為 4 倍(0.078 → 0.313 µm)。
- 實務結論。若要用此刀具達到 1.6 µm,將步距降至約 0.25 mm 或以下,遠比降低進給更有效。
這些數值是理論上的幾何估算。它們未考慮偏擺、變形、振動、積屑瘤與刀具磨耗,而這些因素通常會使實際 Ra 更高。
Ra 換算:µm、µin 與 ISO 粗糙度等級
換算關係為 1 µm = 39.37 µin(1 µin = 0.0254 µm)。此表列出精確換算值,以及圖面上慣常標示的四捨五入數值。舊版 ISO 1302 的 N 等級對應至較佳的 Ra 數列。
| Ra (µm) | Ra (µin),精確值 | Ra (µin),慣用值 | ISO 1302 等級(舊制) |
|---|---|---|---|
| 0.2 | 7.9 | 8 | N4 |
| 0.4 | 15.7 | 16 | N5 |
| 0.8 | 31.5 | 32 | N6 |
| 1.6 | 63.0 | 63 | N7 |
| 3.2 | 126.0 | 125 | N8 |
| 6.3 | 248.0 | 250 | N9 |
| 12.5 | 492.1 | 500 | N10 |
數列中每一級的 Ra 大約加倍。範例:\(1.6\ \text{µm} \times 39.37 = 63.0\ \text{µin}\)。N 等級制度見於舊版 ISO 1302。現行圖面通常直接標示 Ra 值,而 Ra 本身則定義於 ISO 4287 與 ISO 21920。
常見問題
計算結果就是實際量測到的粗糙度嗎?
不是。這是理想化的幾何數值。實際加工面會因刀具偏擺、振動、刀具磨耗與積屑瘤而比理論值更粗糙。
為什麼 Rt 要除以 4?
對於圓弧輪廓,Ra 約為波峰至波谷高度的四分之一,這是常用的近似做法。
平底銑刀也適用嗎?
估算進給刀痕時,可將刀角半徑或刀片刀尖圓弧半徑代入 R。殘留高度公式則適用於球頭刀或圓鼻刀加工曲面或斜面的情況。