Что делает этот калькулятор
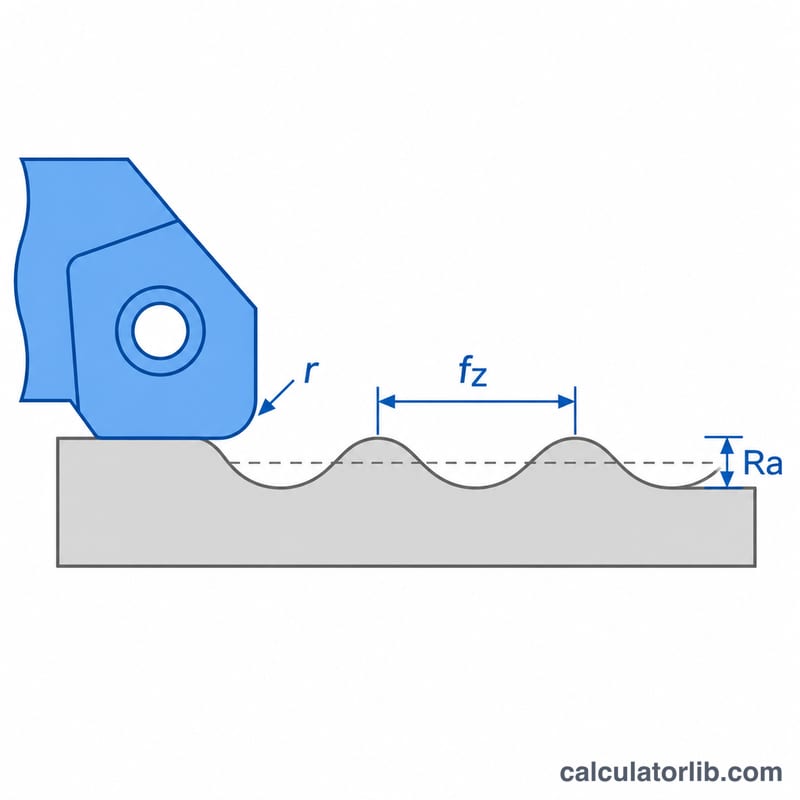
Инструмент оценивает теоретическую (геометрическую) шероховатость поверхности, остающуюся после фрезы с радиусной режущей частью — например, сферической фрезы или круглой пластины. Учитываются два эффекта: следы подачи вдоль траектории инструмента и гребешки (остаточные выступы) между соседними проходами. Затем калькулятор сравнивает определяющее значение Ra с требуемым и показывает максимально допустимую подачу на зуб и шаг строчки, при которых требование ещё выполняется.
Как пользоваться
Введите подачу на зуб в мм, радиальный шаг строчки в мм, радиус фрезы или пластины в мм (4 мм для сферической фрезы диаметром 8 мм) и требуемое Ra в мкм. В результате вы получите Rt и Ra в направлении подачи, высоту гребешка, определяющее значение Ra и вывод о том, выполняется ли требование.
Формулы
Следы подачи дают высоту неровностей от пика до впадины:
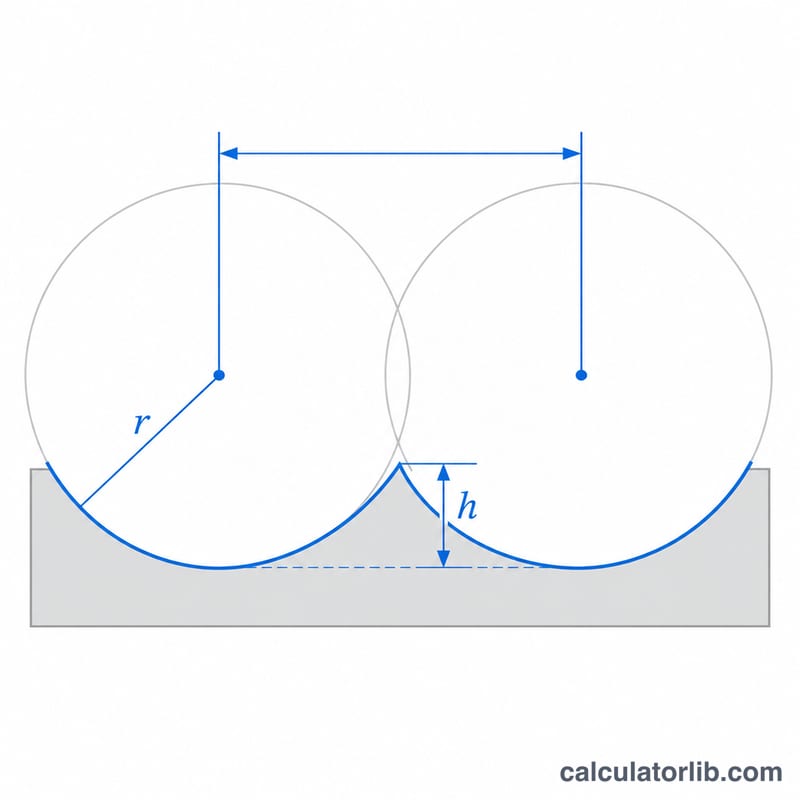
$$R_t = \frac{f_z^2}{8R}, \qquad R_a \approx \frac{R_t}{4}$$где \(f_z\) — подача на зуб, а \(R\) — радиус при вершине инструмента. Высота гребешка при шаге строчки \(a_e\) равна:
$$h = R - \sqrt{R^2 - \left(\tfrac{a_e}{2}\right)^2}$$Калькулятор переводит оба значения в Ra делением на 4 и берёт большее. Обратив формулы, получаем допустимую подачу: \(f_{z,max} = \sqrt{32\,R\,R_a}\).
Пример расчёта
Сферическая фреза с \(R = 4\) мм, \(f_z = 0.2\) мм, \(a_e = 0.5\) мм:
$$R_t = \frac{0.2^2}{8 \times 4} = 0.00125\,\text{мм} = 1.25\,\mu\text{m}$$$$h = 4 - \sqrt{4^2 - 0.25^2} \approx 0.00782\,\text{мм} = 7.82\,\mu\text{m}$$Гребешок даёт Ra около 1,955 мкм, что превышает целевое значение 1,6 мкм, поэтому шаг строчки нужно уменьшить примерно до 0,452 мм.
Частые вопросы
Это реальная измеренная шероховатость?
Нет. Это идеальное геометрическое значение. Реальная поверхность получается грубее из-за биения инструмента, вибраций, износа и наростообразования.
Почему Rt делится на 4?
Для профиля в виде дуги окружности Ra примерно равно четверти высоты от пика до впадины — это стандартное приближение.
Подходит ли расчёт для концевых фрез с плоским торцом?
Для оценки следов подачи используйте в качестве R радиус при вершине (радиус скругления угла) фрезы или пластины. Формула гребешка применима к сферическим фрезам и фрезам с радиусом при вершине на криволинейных или наклонных поверхностях.
Типичные значения Ra по видам обработки и классам чистоты поверхности
В таблице приведены общие отраслевые диапазоны среднего арифметического отклонения профиля Ra при фрезеровании. Это ориентировочные значения, а не гарантии. Реальные результаты зависят от станка, износа инструмента, материала, СОЖ и вибрации. Ra определён в ISO 4287 и в более новом стандарте ISO 21920. Номера классов N происходят от старых редакций ISO 1302, которые теперь напрямую задают значения Ra на чертежах.
| Операция | Типичное Ra (µm) | Типичное Ra (µin) | Класс по ISO 1302 (устаревший N) | Типичное применение |
|---|---|---|---|---|
| Черновое фрезерование | 6.3 – 12.5 | 250 – 500 | N9 – N10 | Снятие припуска, нефункциональные поверхности |
| Получистовое фрезерование | 3.2 – 6.3 | 125 – 250 | N8 – N9 | Проходы перед чистовой обработкой, общие обработанные плоскости |
| Чистовое фрезерование | 0.8 – 3.2 | 32 – 125 | N6 – N8 | Сопрягаемые поверхности, приспособления, корпуса, базы пресс-форм |
| Тонкая / обработка шаровой фрезой | 0.4 – 0.8 | 16 – 32 | N5 – N6 | 3D-контурные поверхности, полости пресс-форм и штампов, уплотнительные поверхности |
Примечание: верхняя граница каждого диапазона соответствует более грубому классу, а соседние диапазоны имеют общее граничное значение (например, 3.2 µm).
Сценарное сравнение: подача и шаг фрезерования и Ra
Фреза фиксированная: шаровая, с радиусом R = 4 mm (диаметр 8 mm). Использованные формулы:
- Ra по следам подачи: \(\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{32R}\) µm
- Размах следов подачи (peak-to-valley): \(R_t = 4\,\text{Ra}_{feed} = \dfrac{1000\,f_z^2}{8R}\) µm
- Высота гребешка: \(h = 1000\left(R - \sqrt{R^2 - (a_e/2)^2}\right)\) µm
- Определяющее Ra: \(\max(\text{Ra}_{feed},\ h/4)\)
Годность проверяется по требуемому Ra 1.6 µm. Столбец Rt содержит только значение по следам подачи.
| fz (mm) | ae (mm) | Rt подача (µm) | Гребешок h (µm) | Определяющее Ra (µm) | Относительно 1.6 µm |
|---|---|---|---|---|---|
| 0.05 | 0.1 | 0.078 | 0.313 | 0.078 | Годен |
| 0.1 | 0.1 | 0.313 | 0.313 | 0.078 | Годен |
| 0.2 | 0.1 | 1.250 | 0.313 | 0.313 (подача) | Годен |
| 0.3 | 0.1 | 2.813 | 0.313 | 0.703 (подача) | Годен |
| 0.05 | 0.25 | 0.078 | 1.954 | 0.488 | Годен |
| 0.1 | 0.25 | 0.313 | 1.954 | 0.488 | Годен |
| 0.2 | 0.25 | 1.250 | 1.954 | 0.488 | Годен |
| 0.3 | 0.25 | 2.813 | 1.954 | 0.703 (подача) | Годен |
| 0.05 | 0.5 | 0.078 | 7.820 | 1.955 | Не годен |
| 0.1 | 0.5 | 0.313 | 7.820 | 1.955 | Не годен |
| 0.2 | 0.5 | 1.250 | 7.820 | 1.955 | Не годен |
| 0.3 | 0.5 | 2.813 | 7.820 | 1.955 | Не годен |
| 0.05 | 1.0 | 0.078 | 31.373 | 7.843 | Не годен |
| 0.1 | 1.0 | 0.313 | 31.373 | 7.843 | Не годен |
| 0.2 | 1.0 | 1.250 | 31.373 | 7.843 | Не годен |
| 0.3 | 1.0 | 2.813 | 31.373 | 7.843 | Не годен |
Что показывает таблица
- Обычно доминирует гребешок. В 12 из 16 строк составляющая h/4 (гребешок) больше Ra по следам подачи. Подача определяет результат только при очень малом шаге (ae = 0.1 mm) и fz 0.2 mm и более.
- Ra масштабируется квадратично. При малом шаге \(h \approx a_e^2/(8R)\), поэтому удвоение ae (0.25 → 0.5 mm) увеличивает h примерно в 4 раза (1.954 → 7.820 µm). Аналогично \(\text{Ra}_{feed} \propto f_z^2\): удвоение fz (0.1 → 0.2 mm) даёт в 4 раза большее Ra по следам подачи (0.078 → 0.313 µm).
- Практический вывод. Чтобы достичь 1.6 µm этой фрезой, уменьшение шага примерно до 0.25 mm или менее гораздо эффективнее, чем снижение подачи.
Эти значения являются теоретическими геометрическими оценками. Они не учитывают биение, прогиб, вибрацию, наростообразование и износ инструмента, которые обычно повышают реальное Ra.
Пересчёт Ra: µm, µin и классы шероховатости ISO
Перевод: 1 µm = 39.37 µin (1 µin = 0.0254 µm). В таблице приведены точные пересчёты и округлённые значения, традиционно указываемые на чертежах. Устаревшие классы N по ISO 1302 соответствуют предпочтительному ряду Ra.
| Ra (µm) | Ra (µin), точное | Ra (µin), принятое | Класс по ISO 1302 (устаревший) |
|---|---|---|---|
| 0.2 | 7.9 | 8 | N4 |
| 0.4 | 15.7 | 16 | N5 |
| 0.8 | 31.5 | 32 | N6 |
| 1.6 | 63.0 | 63 | N7 |
| 3.2 | 126.0 | 125 | N8 |
| 6.3 | 248.0 | 250 | N9 |
| 12.5 | 492.1 | 500 | N10 |
Каждый шаг ряда примерно удваивает Ra. Пример: \(1.6\ \text{µm} \times 39.37 = 63.0\ \text{µin}\). Схема классов N встречается в старых редакциях ISO 1302. В современных чертежах обычно напрямую указывается значение Ra, а сам Ra определён в ISO 4287 и ISO 21920.