Что такое теоретическая шероховатость при точении?
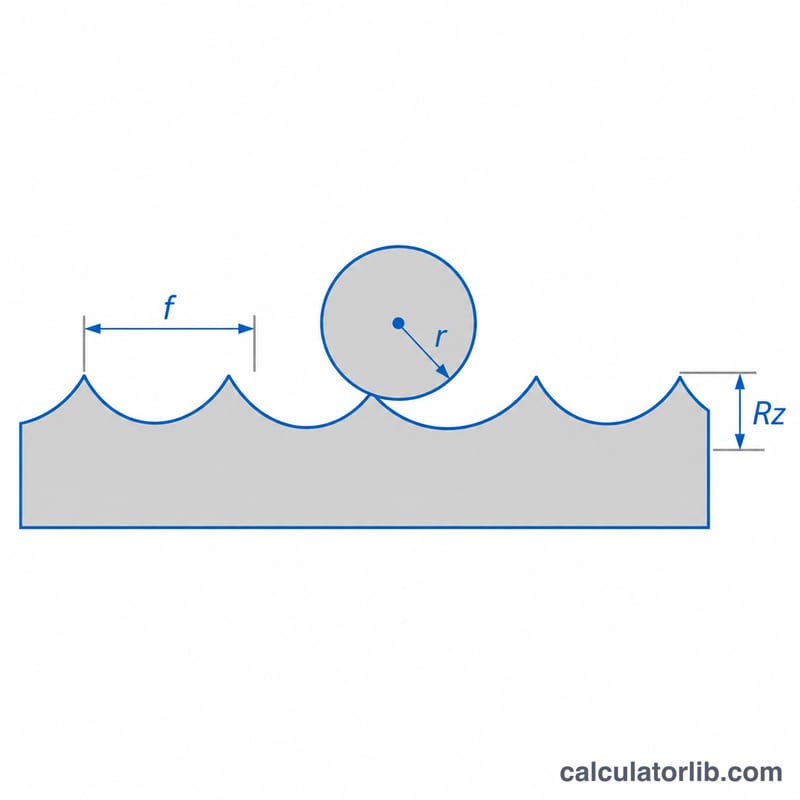
Когда токарный резец с закруглённой вершиной перемещается вдоль заготовки, на поверхности остаётся ряд мелких гребешков — следов подачи. Их высота почти полностью определяется подачей на оборот и радиусом при вершине пластины. Этот калькулятор оценивает идеальную геометрическую шероховатость такого профиля и помогает быстро подобрать режимы резания ещё до того, как вы подойдёте к станку.
Как пользоваться калькулятором
Введите подачу на оборот в мм/об, радиус при вершине пластины в мм (например, 0,4; 0,8 или 1,2 мм) и требуемое значение Ra в мкм. Инструмент выдаст теоретические Ra и Rz, Ra в микродюймах, максимальную подачу, при которой требование ещё выполняется, и отметку «соответствует / не соответствует».
Формула и пояснения
Для резца с радиусом при вершине \(r_\varepsilon\) и подачей \(f\), когда подача мала по сравнению с радиусом:
$$R_a = \frac{f^2}{32\,r_\varepsilon}, \qquad R_z = \frac{f^2}{8\,r_\varepsilon}$$Здесь \(f\) — подача в мм/об, а \(r_\varepsilon\) — радиус при вершине в мм; результат получается в мм, а для перевода в мкм его умножают на 1000. Преобразовав формулу, получаем наибольшую подачу для заданной шероховатости:
$$f_{max} = \sqrt{32\,r_\varepsilon\,R_{a,target}}$$Поскольку шероховатость растёт пропорционально квадрату подачи, уменьшение подачи вдвое снижает Ra в четыре раза, а удвоение радиуса при вершине уменьшает её лишь вдвое.
Пример расчёта
Пусть \(f = 0.2\) мм/об и \(r_\varepsilon = 0.8\) мм:
$$R_a = \frac{0.2^2}{32 \times 0.8} = \frac{0.04}{25.6} = 0.0015625\,\text{мм} = 1.5625\,\mu\text{m}$$$$R_z = \frac{0.04}{6.4} = 6.25\,\mu\text{m}$$Для целевого значения 1,6 мкм максимальная подача составляет \(\sqrt{32 \times 0.8 \times 0.0016} \approx 0.2024\) мм/об, то есть эти режимы как раз укладываются в требование.
Типичные значения Ra и диапазоны подачи по видам точения
В таблице приведено Ra (среднее арифметическое отклонение профиля), которое обычно достигается на каждом этапе точения. Это общие рекомендации по механической обработке. Фактические результаты зависят от материала заготовки, марки и геометрии пластины, скорости резания, жесткости станка, вибрации и СОЖ.
| Операция | Типичное достижимое Ra (µm) |
|---|---|
| Черновое точение | ≈ 6.3 – 25 |
| Получистовое точение | ≈ 3.2 – 6.3 |
| Чистовое точение | ≈ 0.8 – 3.2 |
| Тонкое точение | ≈ 0.2 – 0.8 |
Распространенные радиусы при вершине пластины: 0.2, 0.4, 0.8, 1.2 и 1.6 mm. Больший радиус позволяет использовать более высокую подачу при том же теоретическом Ra. Как эмпирическое правило, подачу держат на уровне около 0.5 × радиус при вершине или меньше. Для чистовой обработки ее обычно задают заметно ниже этого предела.
| Радиус при вершине (mm) | Верхний предел подачи, 0.5 × r (mm/rev) | Типичная чистовая подача (mm/rev, прибл.) |
|---|---|---|
| 0.2 | 0.10 | 0.03 – 0.08 |
| 0.4 | 0.20 | 0.05 – 0.15 |
| 0.8 | 0.40 | 0.10 – 0.25 |
| 1.2 | 0.60 | 0.15 – 0.35 |
| 1.6 | 0.80 | 0.20 – 0.40 |
Калькулятор дает теоретическую (геометрическую) шероховатость. Реальные поверхности обычно грубее из-за наростообразования на режущей кромке, износа инструмента, вибрации и вырывания материала. Относитесь к результату как к оценке для лучшего случая и проверяйте его пробными проходами.
Таблица сравнения подачи и радиуса при вершине
Теоретическое Ra в µm, по формуле \(R_a = \frac{f^{2}}{32\,r_\varepsilon}\times 1000\), где подача \(f\) в mm/rev, а радиус при вершине \(r_\varepsilon\) в mm.
| Подача (mm/rev) | r = 0.4 mm | r = 0.8 mm | r = 1.2 mm |
|---|---|---|---|
| 0.05 | 0.20 | 0.10 | 0.07 |
| 0.10 | 0.78 | 0.39 | 0.26 |
| 0.15 | 1.76 | 0.88 | 0.59 |
| 0.20 | 3.13 | 1.56 | 1.04 |
| 0.30 | 7.03 | 3.52 | 2.34 |
Проверка для f = 0.1 mm/rev, r = 0.4 mm: \(R_a = \frac{0.1^{2}}{32 \times 0.4}\times 1000 = \frac{0.01}{12.8}\times 1000 = 0.78\ \mu m\).
Ra пропорционально квадрату подачи и обратно пропорционально радиусу при вершине. Уменьшение подачи вдвое снижает Ra в четыре раза, тогда как удвоение радиуса снижает его только вдвое. Теоретическая высота профиля от пика до впадины равна \(R_z = 4 R_a\), поэтому при f = 0.1 mm/rev и r = 0.4 mm получаем Rz ≈ 3.13 µm.
Пересчет шероховатости Ra: µm, µin и классы ISO N
Коэффициент пересчета: 1 µm = 39.37 µin, поэтому 1 µin = 0.0254 µm. В таблице приведены классы шероховатости ISO 1302 (номера N) с их значениями Ra и округленными эквивалентами в µin. Чертежи в дюймовых единицах часто используют округленные значения в µin.
| Класс ISO | Ra (µm) | Ra (µin, прибл.) |
|---|---|---|
| N12 | 50 | 2000 |
| N11 | 25 | 1000 |
| N10 | 12.5 | 500 |
| N9 | 6.3 | 250 |
| N8 | 3.2 | 125 |
| N7 | 1.6 | 63 |
| N6 | 0.8 | 32 |
| N5 | 0.4 | 16 |
| N4 | 0.2 | 8 |
| N3 | 0.1 | 4 |
| N2 | 0.05 | 2 |
| N1 | 0.025 | 1 |
Пример: 1.6 µm × 39.37 ≈ 63 µin (N7). Столбец в µin округлен до распространенных значений для чертежей, поэтому точные пересчеты могут немного отличаться (например, 50 µm = 1969 µin, указано как 2000).
Часто задаваемые вопросы
Совпадает ли реальная шероховатость с теоретической?
Нет. Нарост на режущей кромке, износ инструмента, вибрации, СОЖ и материал заготовки, как правило, увеличивают реальную шероховатость — часто в 1,5–3 раза. Рассматривайте полученный результат как нижнюю границу, достижимую в лучшем случае.
Влияет ли скорость резания?
В геометрической модели — нет, но на практике более высокие скорости нередко улучшают чистоту поверхности, поскольку подавляют образование нароста.
Когда формула неприменима?
Она предполагает, что глубина резания больше, чем зона контакта кромки с закруглением вершины, а подача намного меньше радиуса. При очень больших подачах или совсем малой глубине резания результаты будут расходиться с расчётом.